

MARACUA / APLICACIÓN DE ENVASES
Formación de bandejas de maracuyá, desde el plancha troquelada hasta la pila
El vídeo suministrado sigue los procesos de formación, descarga y apilado de los cartones impresos de maracuyá. Le da a esta aplicación una caja real y una secuencia de trabajo visible. Xunding revisa el plancha troquelada plano, las esquinas dobladas, el tablero y la disposición de la colección al preparar una propuesta de formación de bandejas de frutas. La configuración de referencia basada en Siemens a continuación describe los controles y utilidades propuestos; Las imágenes muestran el proceso mecánico del cartón. Comience con su propia caja de maracuyá para definir las herramientas y el resultado del proyecto.
LA VERDADERA ESTRUCTURA CORRUGADA
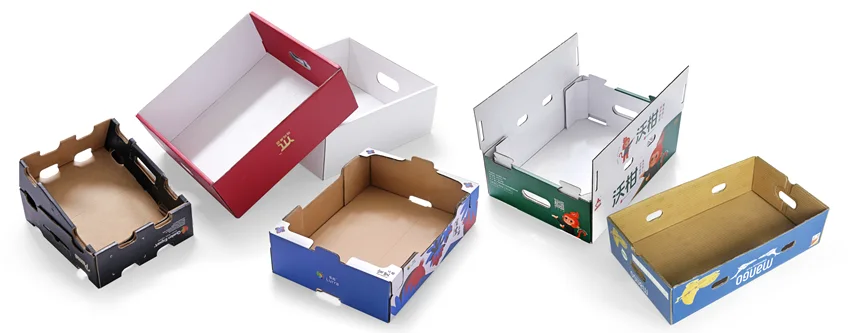
Muestras de cajas reales
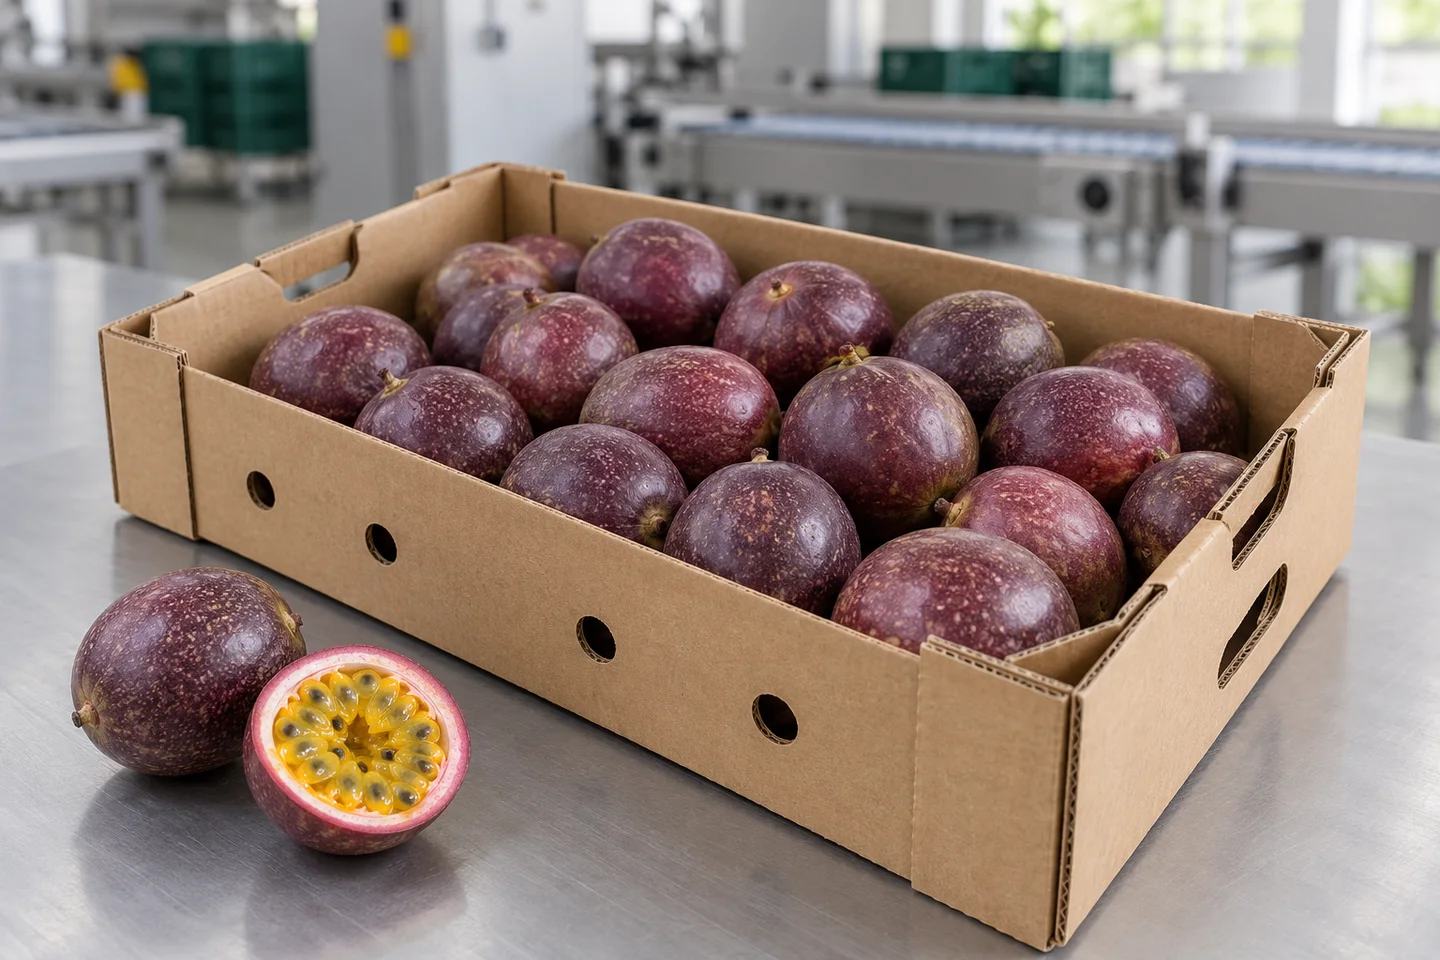
Un cartón de maracuyá que se puede ver en funcionamiento
Las imágenes reales muestran cajas de cartón corrugado abiertas impresas para maracuyá. La cámara sigue el área de formación antes de pasar a la salida y al apilador, de modo que la operación de preformado a caja y la recolección de cajas terminadas se puedan entender juntas. Esta es la operación de embalaje que cubre la aplicación: fabricar la bandeja de cartón vacía que utilizará el equipo de embalaje. La fotografía de la fruta es una ilustración, mientras que las escenas de las máquinas y la colección de cajas de muestra son materiales originales suministrados para el proyecto.
Para relacionar esa demostración con su propio paquete de maracuyá, envíe el dibujo plano troquelado y una caja vacía y ensamblada. Incluya vistas interiores de las esquinas y la parte inferior e identifique la cara impresa. Registre el largo, ancho y alto de la pared, distinguiendo las medidas internas de las externas. Si la mochila usa acolchado, un inserto o una funda separada, muestra esas partes también. Ayudan a explicar el paquete completo, mientras que el cartón corrugado determina cómo el equipo de formación alimenta, pliega y une la caja misma.
Desde la alimentación por vacío hasta una bandeja de productos formada
La disposición de referencia utiliza alimentación por vacío por extracción inferior para separar el cartón de una pila y hacer avanzar la pieza en bruto hacia la sección de procesamiento. En la secuencia especificada se incluyen la aplicación de pegamento delantera y trasera servocontrolada, el posicionamiento por fibra óptica y una función de cuchilla plegable. La caja formada luego pasa al transporte y apilado. Revise este movimiento alrededor del plancha troquelada de maracuyá, incluido el orden en que se elevan las paredes, los pliegues de las esquinas y las áreas superpuestas que reciben adhesivo antes de que la caja abandone la estación de formación.
Durante la prueba de muestra, siga un plancha troquelada desde la alimentación hasta el alta. Verifique la separación de la pila, la orientación del lado impreso, la alineación con los pliegues y la colocación del pegamento en las uniones previstas. Inspeccione la caja vacía desde dentro y desde fuera. Las aberturas y las secciones plegadas deben permanecer en sus posiciones previstas y las dimensiones de la caja deben coincidir con la muestra acordada. Utilice cartón de producción y el adhesivo previsto para que la prueba establezca un resultado significativo para el cartón en particular, en lugar de solo una demostración sobre otro material.
Ver disposición de salida y apilado.
El clip de producción suministrado muestra cajas de maracuyá saliendo de la máquina y entrando en un apilador. Mantener estas vistas más amplias hace que la caja completa y su punto de recogida sean visibles juntos. Esta parte del proceso es importante cuando una operación de embalaje necesita un suministro constante de cajas formadas cerca. Defina cómo se recogerán las cajas, la altura prevista de la pila y la ruta hasta las posiciones de embalaje. Si los operadores retiran las pilas manualmente, muestre el espacio de trabajo disponible y la dirección desde la que se acercan al punto de recogida.
Cuando las cajas formadas se transfieran a otro transportador, especifique su altura, dirección y espacio de conexión disponible. Un plano de planta debe incluir almacenamiento y reabastecimiento en blanco, así como el área de descarga. La huella de la máquina describe el equipo en sí; la disposición de trabajo también necesita espacio para la recogida de cajas, ajustes y acceso a la unidad de encolado. Xunding puede analizar la disposición de transporte y apilamiento junto con la configuración de formación, de modo que la propuesta indique cómo se mueven las cajas vacías desde la máquina hasta el equipo de embalaje.
El paquete de control propuesto basado en Siemens
La configuración de la aplicación especifica un controlador de movimiento Siemens, una interfaz de pantalla táctil 10 de pulgadas, servoaccionamientos y motores, junto con seguimiento fotoeléctrico y monitoreo de fuente de aire. Estos componentes describen el paquete de control propuesto para la secuencia de formación. Los ajustes y la disposición del movimiento deben prepararse en torno a la operación de pieza en bruto, sincronización del pegamento y plegado. El diagnóstico automático de fallas y el ajuste rápido del molde también aparecen en la descripción de la configuración. La especificación del proyecto confirmada debe identificar el paquete de componentes, las herramientas y los diseños de cajas incluidos en el pedido.
La demostración mecánica y la propuesta de control tienen roles separados. Las imágenes muestran cómo se forman y apilan los cartones de maracuyá; no se utiliza para identificar todos los componentes del paquete Siemens. La tabla de configuración y propuesta de equipamiento definen la instalación prevista. Mantener esa distinción clara permite al cliente utilizar escenas reales para comprender la operación mientras evalúa los controles propuestos según las especificaciones indicadas. Si su sitio tiene requisitos particulares de interfaz, eléctricos o de integración, inclúyalos cuando analice la disposición final.
Dimensiones de la caja, requisitos de tablero y servicios públicos.
La configuración de referencia enumera el espesor del cartón de 2.5–7 mm y la producción de cajas 20–50 por minuto. La longitud de la caja terminada es 180–650 mm, el ancho es 180–470 mm y la altura es 50–250 mm. Las dimensiones planas en blanco tienen sus propios rangos A y B. Compare estos valores con el dibujo troquelado completo, no solo con la caja ensamblada. Los pliegues adicionales en las esquinas o diferentes áreas de superposición pueden cambiar los requisitos de formación incluso cuando las dimensiones exteriores son similares. El rendimiento del trabajo se confirma utilizando la caja y el tablero previstos.
El suministro eléctrico se declara como 380 V, 50 Hz, trifásico y de cuatro hilos. La potencia aproximada es 12 kW en total, con 8 kW para funcionamiento normal. El tanque de hot-melt es de litros 8; El consumo de aire es 380 litros por minuto a 0.6–0.7 MPa. Las dimensiones de la máquina son 2950 × 1820 × 2500 mm, con un peso neto aproximado de 1600 kg. Comparta el suministro del sitio y la capacidad de aire antes de finalizar la propuesta, junto con un plano que muestre el acceso, el almacenamiento en blanco y el método previsto de recolección de cajas.
Múltiples formatos de maracuyá y cajas de fruta afines
Si planea varios paquetes de maracuyá, enumere cada caja vacía con su dibujo, dimensiones y especificaciones del tablero. Compare los cambios en la profundidad de la pared, los cortes de ventilación, la orientación impresa y el soporte de las esquinas. El alcance del equipo debe indicar qué herramientas y ajustes se incluyen para cada diseño acordado. Una prueba de cambio útil inspecciona las primeras cajas después del ajuste, midiendo la forma y comprobando las juntas y la descarga. Registre la muestra y la configuración aceptadas para que el operador tenga un punto de partida definido cuando ese formato se produzca nuevamente.
Otras bandejas de frutas pueden proporcionar ejemplos de comparación útiles cuando su construcción es similar. Los cartones de naranja, mango o aguacate pueden compartir una familia de bandejas corrugadas abiertas, pero la idoneidad depende del plancha troquelada y las juntas individuales. Incluya cualquier diseño relacionado en la revisión de muestra en lugar de asumir que el estampado de frutas es el único cambio. Las cajas de tres piezas necesitan una disposición diferente de alimentación y unión de componentes, mientras que las cubiertas separadas necesitan sus propias comprobaciones de ajuste. Xunding puede conectar esos requisitos a la categoría de producto existente adecuada antes de proponer una configuración.
Prepare un resumen del proyecto de empaque de maracuyá
Comience con el plano de la plancha troquelada, una caja vacía terminada y muestras de tableros de producción. Agregue las cajas requeridas por minuto, la cantidad de tamaños, el patrón de turnos y la ubicación de instalación. Muestre dónde las cajas formadas ingresan a la operación de empaque e identifique los pasos posteriores, como agregar revestimientos, cargar fruta o cerrar el paquete. Esto deja claro el alcance de la formación y el punto de entrega. Luego, la propuesta puede describir la máquina, las herramientas y la disposición de transporte o apilamiento alrededor de la caja y la forma real en que la utiliza el piso de empaque.
Antes de confirmar el equipo, acuerde las observaciones de prueba: alimentación de piezas en bruto, dimensiones formadas, calidad de plegado, uniones adhesivas y recolección de cajas en la producción de trabajo propuesta. Los requisitos para el paquete lleno y la paleta deben evaluarse utilizando el paquete completo como parte de una revisión más amplia del embalaje. El vídeo real ofrece una visión práctica de la secuencia de la caja vacía; sus muestras establecen las condiciones de aceptación pertinentes. Envíe el informe a Xunding para revisar la formación de bandejas de frutas, equipos dedicados de tres piezas o una disposición más amplia de línea de producción de cajas de frutas para su proyecto.
CONFIGURACIÓN DE LA APLICACIÓN
Referencia de configuración
Estas figuras describen la configuración de la aplicación propuesta. Confirme el plancha troquelada completo, el cartón de producción, las herramientas, el resultado de trabajo y las utilidades del sitio con Xunding para su proyecto.
| Rango de salida de configuración | 20–50 cajas/min |
|---|---|
| Grosor del cartón | 2.5–7 mm |
| Longitud de la caja terminada | 180–650 mm |
| Ancho de caja terminada | 180–470 mm |
| Altura de la caja terminada | 50–250 mm |
| Dimensión en plancha troquelada plana A | 370–1000 mm |
| Dimensión en blanco plana B | 500–1100 mm |
| Suministro eléctrico | 380 V / 50 Hz, trifásico, cuatro hilos |
| poder | Aprox. 12 kW totales; 8 kW funcionamiento normal |
| Tanque de fusión en caliente | 8 L |
| Consumo de aire comprimido | 380 L/min |
| Presión de aire | 0.6–0.7 MPa |
| Dimensiones de la máquina (L × An × Al) | 2950 × 1820 × 2500 mm |
| peso neto | Aprox. 1600 kg |
Explora las categorías de equipos
Traiga el dibujo y la muestra de su caja a la categoría que coincida con su construcción.
Formación de bandejas de frutas Cajas de frutas de tres piezas Líneas de producción de cajas de frutas.PLANIFICA TU PROYECTO DE ENVASADO DE MARACUA
Comience con su caja real
Envíe el plano en blanco, una muestra terminada, el grosor del cartón, las cajas requeridas por minuto y el diseño de su línea de empaque. Revisaremos la configuración de formación en torno a su aplicación.
Envíe su requisito de embalajeDE LA FRUTA A LA CAJA
Explore las aplicaciones de envasado de frutas
Vea la estructura del cartón, el proceso de formado y la configuración para cada aplicación, con muestras reales y material de archivo de producción cuando esté disponible.
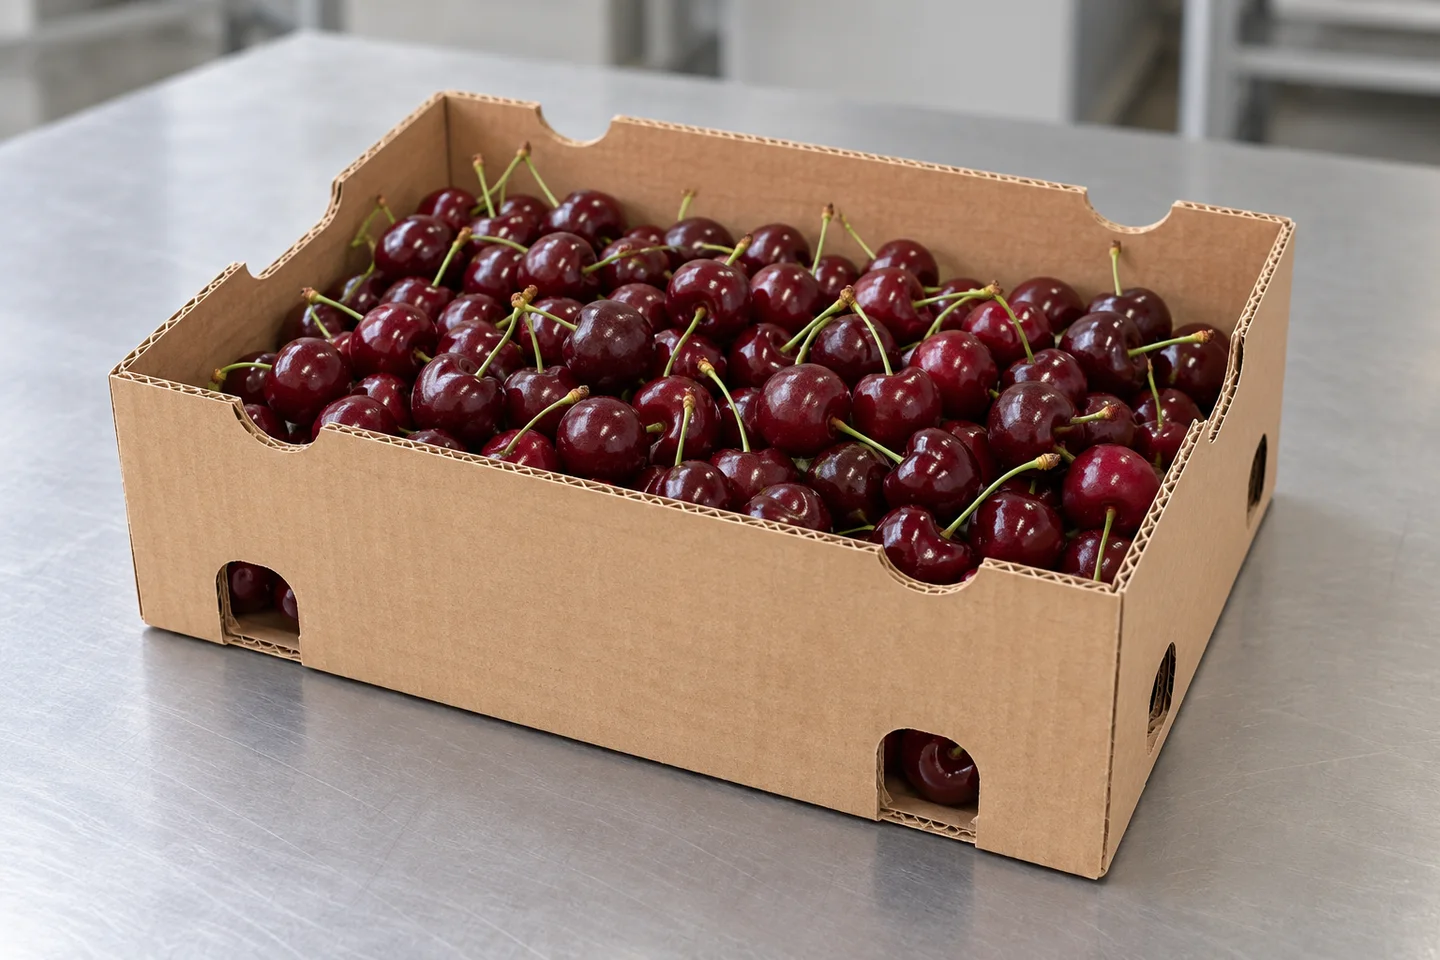
Se forma caja de cerezas para la temporada de empaque de Chile
Explore la formación de cajas de cerezas para Chile: muestras de cajas ventiladas, alimentación, pegado y apilado automáticos, rangos de configuración y diseños de cajas de frutas relacionados.
Leer la solicitud
Formando cajas profundas para empacar plátanos
Planifique la formación de cajas de plátanos alrededor de cajas de cartón corrugado profundo: alimentación al vacío, unión por fusión en caliente, rangos de tamaños y tableros, controles de muestras y estructuras de cajas relacionadas.
Leer la solicitud
Cartón de Apple formándose alrededor del diseño de la caja real.
Explore el conformado profundo de cajas de manzanas con fotografías de cajas reales y videos del taller: ranuras de ventilación alargadas, alimentación automática, unión con pegamento y rangos de configuración.
Leer la solicitud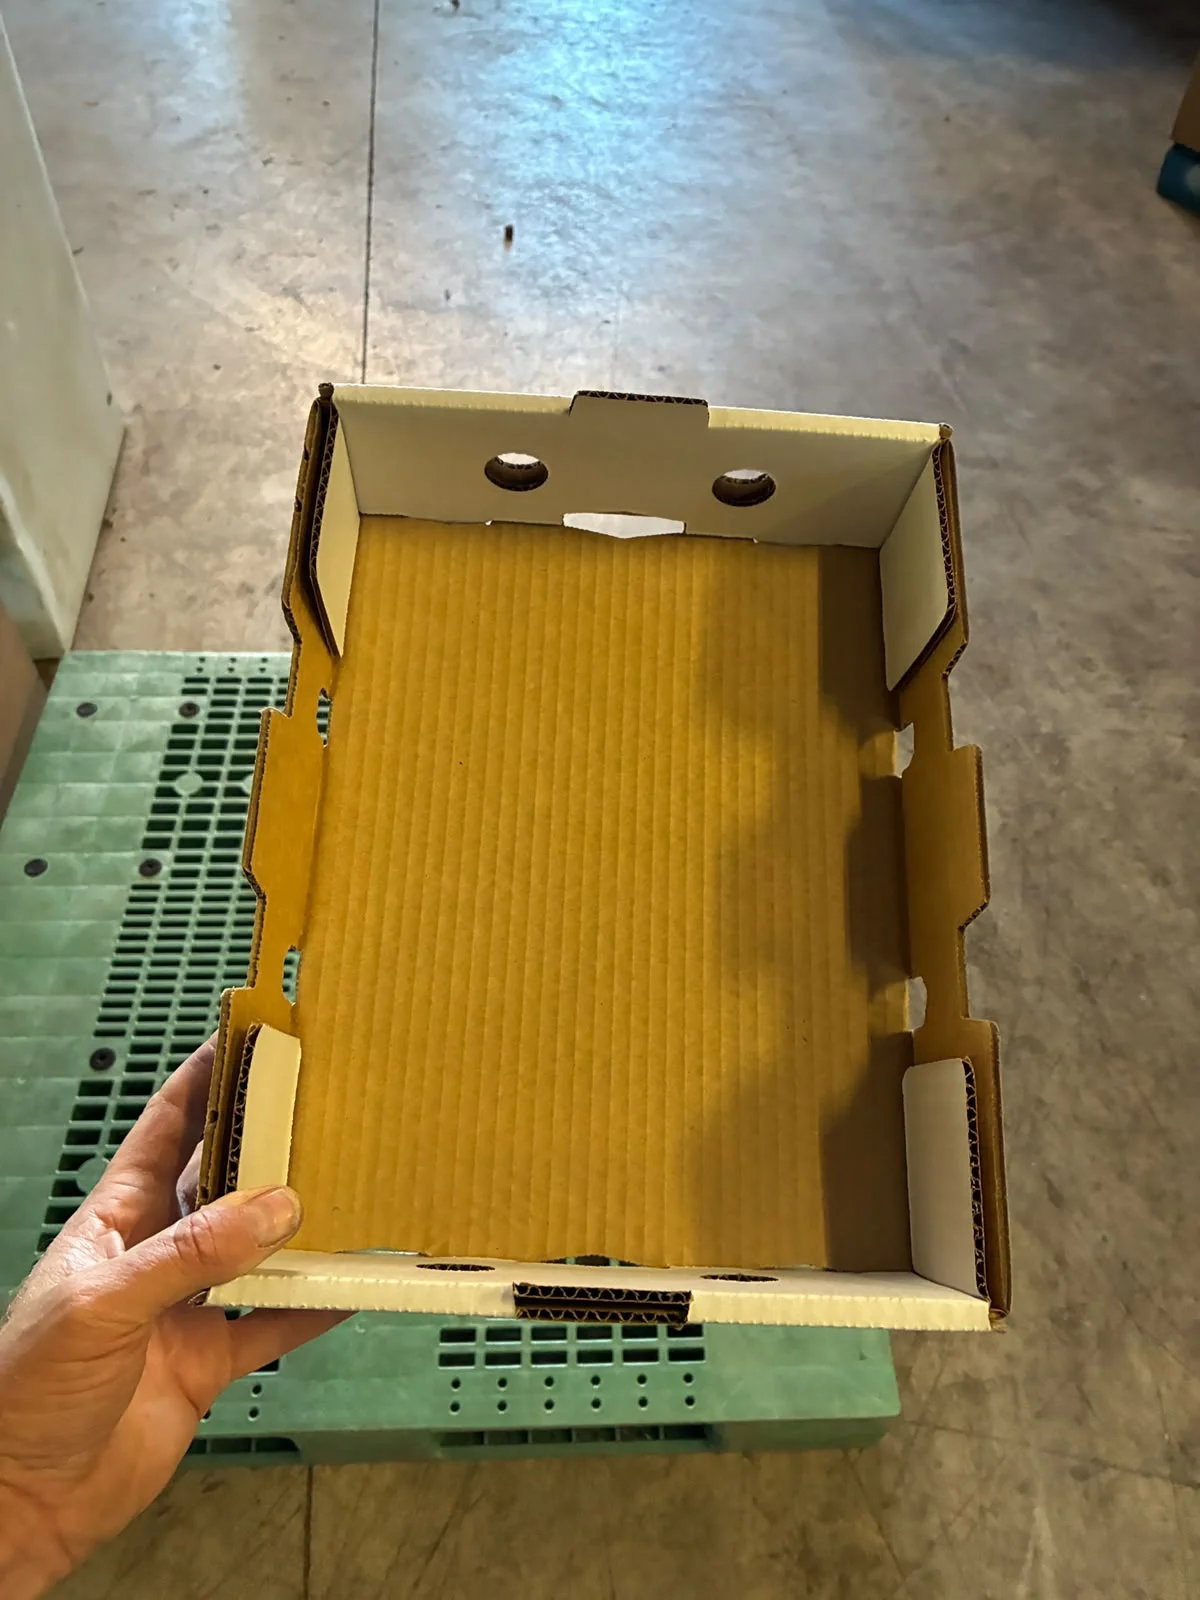
Formación de bandejas de arándanos corrugados
Explore la formación de bandejas de arándanos corrugadas utilizando muestras de cajas reales. Compare máquinas candidatas, prepare su plano de la plancha troquelada y analice los requisitos de producción.
Leer la solicitudDentro de cada aplicación se etiquetan ilustraciones de empaques de frutas, muestras de cajas reales y videos de producción suministrados.