

PLÁTANOS/APLICACIÓN DE EMBALAJE
Formando cajas profundas para empacar plátanos
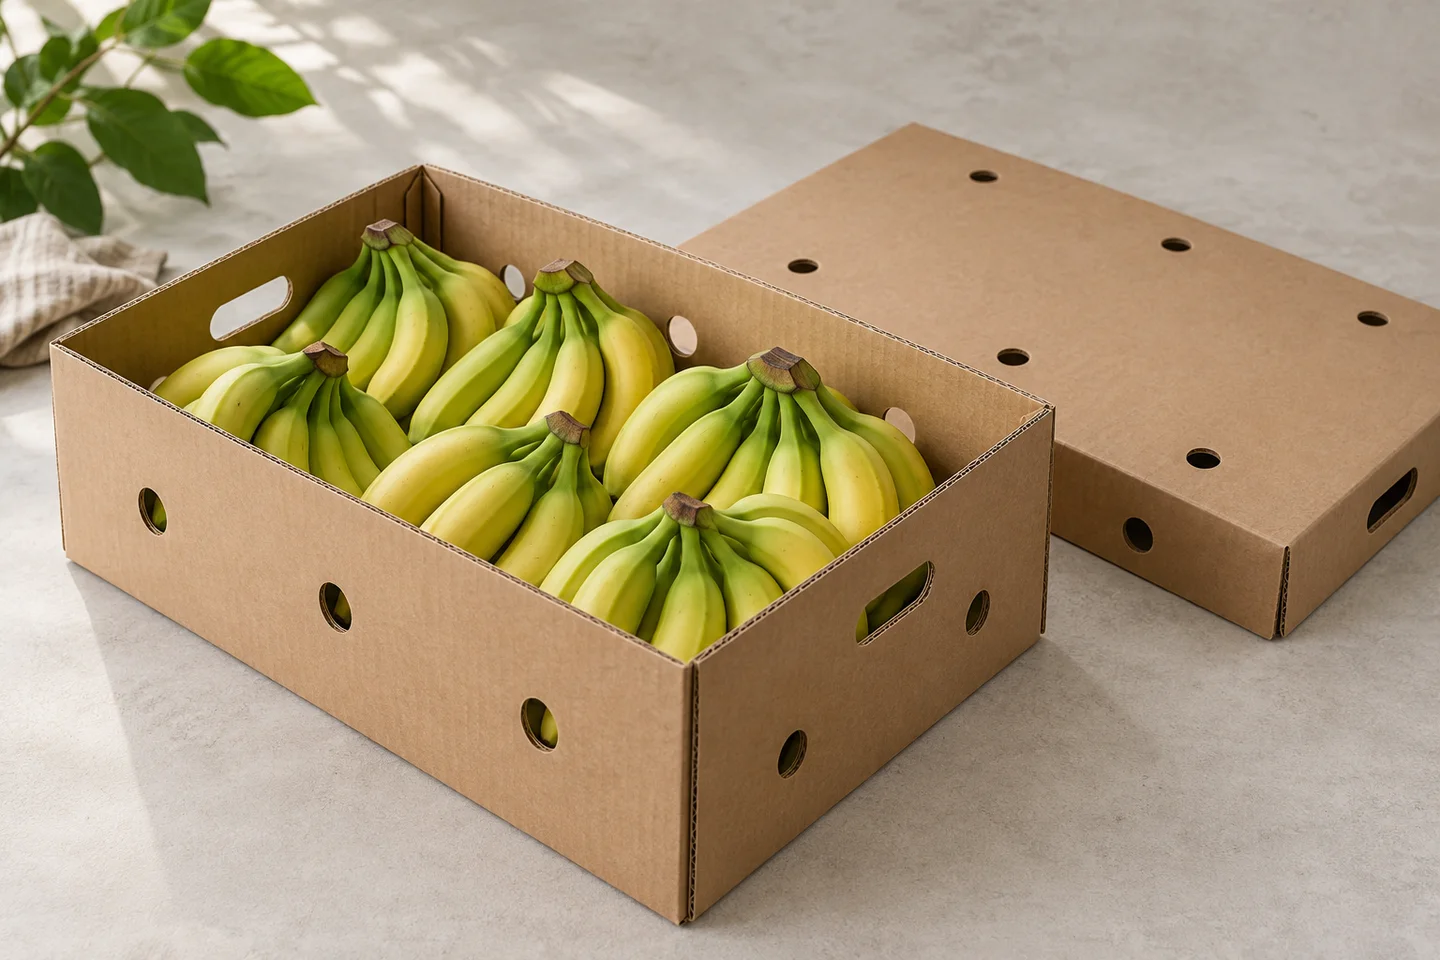
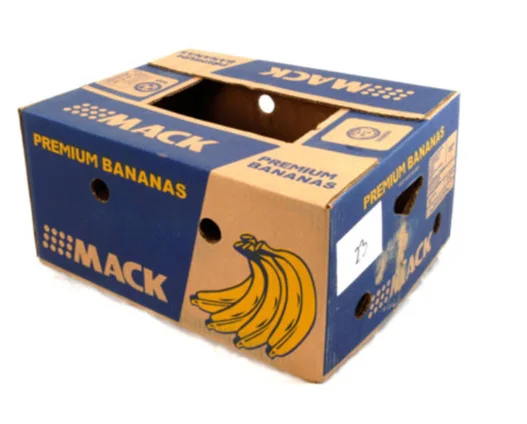
La formación de cajas de plátano comienza con la profundidad y la construcción de la caja. La configuración de la aplicación combina la alimentación automática de piezas en bruto, la aplicación de pegamento termofusible y el conformado continuo para cajas de cartón corrugado profundo. La muestra de plátano suministrada muestra una caja impresa con aberturas de ventilación y orificios para las manos. Xunding revisa la secuencia en blanco, el tablero y el empaque en conjunto, por lo que la propuesta describe la caja que necesita hacer y el punto en el que ingresa a su operación de empaque de banano.
LA VERDADERA ESTRUCTURA CORRUGADA
Muestras de cajas reales
Por qué el cartón de plátano profundo determina la configuración
La muestra de plátano es una caja profunda en lugar de una bandeja de productos poco profunda. Sus paredes más altas, aberturas y uniones plegadas definen cómo debe soportarse el plancha troquelada a medida que se forma. Comience midiendo la caja terminada y mostrando cómo se construye la base. Incluya fotografías de las esquinas interiores y de cualquier portada separada. El espacio disponible en la máquina debe compararse con el plancha troquelada plano así como con el cartón ensamblado, porque el tablero viaja a través del equipo antes de alcanzar su forma final.
Los paneles impresos y las aberturas de manipulación deben ubicarse en el dibujo. Una abertura cerca de un pliegue o un área de unión puede influir en el lugar donde se sujeta el tablero y donde se aplica el adhesivo. Si diferentes cajas de plátanos comparten una impresión similar, verifique sus dimensiones y posiciones de pliegue por separado. Una revisión práctica del equipo requiere la pieza en bruto de producción exacta. El diseño gráfico es útil para comprobar la orientación, pero el patrón de corte y hendido proporciona la información que establece la disposición de alimentación, plegado y descarga.
Conformado continuo a partir de una pila de piezas en bruto
La disposición propuesta utiliza alimentación por vacío inferior para tomar una pieza en bruto de la pila. La descripción de la aplicación permite que el suministro de piezas en bruto se reponga durante la operación y utiliza una secuencia continua a través de múltiples posiciones de formación. La aplicación automática de hot-melt prepara las superficies de unión antes de que las paredes y las secciones plegadas tomen forma. Un servocontrol, un PLC y un seguimiento fotoeléctrico coordinan el movimiento. El transporte indexado en cadena descrito para esta configuración proporciona la secuencia de transferencia entre las posiciones de procesamiento y el punto donde se recolectan las cajas formadas.
Para una prueba de caja de plátanos, observe el plancha troquelada a lo largo de esa secuencia. Compruebe que un plancha troquelada se separe limpiamente, que su lado impreso permanezca correctamente orientado y que los pliegues sigan los pliegues sin distorsionar las aberturas. Inspeccione la superposición pegada después de la descarga y confirme que la caja esté cuadrada. Estas son observaciones de aceptación útiles porque se relacionan directamente con la caja vacía que recibe el equipo de empaque. La prueba debe utilizar el cartón y el adhesivo previstos, y el resultado acordado se debe medir en ese mismo diseño de caja.
El tamaño de referencia y el sobre del material.
Esta aplicación de caja profunda especifica una longitud final de 200–550 mm, un ancho de 200–400 mm y una altura de 150–350 mm. El grosor del cartón se indica en 1.5–3 mm y la salida de configuración es 20–30 cajas por minuto. Estos rangos pertenecen a esta disposición de referencia. Deben considerarse en conjunto: una caja cercana al límite unidimensional aún puede necesitar un diseño en blanco o una disposición de plegado diferente. Proporcione el dibujo completo y la muestra del tablero antes de elegir el equipo basándose únicamente en una dimensión.
La condición del tablero es parte de la discusión sobre alimentación y formación. Registre el grosor, el grado, las superficies impresas o recubiertas y la especificación de pliegue que le entregará su proveedor de cartón. Si compra planchas troqueladas de más de un proveedor, incluya muestras de cada fuente que desee utilizar. El objetivo es acordar una configuración y un material de prueba que reflejen la producción normal. La tabla proporciona un punto de partida claro, mientras que el pedido final define la gama de cajas confirmadas, las herramientas y la producción de trabajo para sus cajas reales.
Unión, aperturas y check de caja terminada.
La unión termofusible se debe revisar con las áreas de superposición del cartón de plátano, no agregarse como una configuración genérica. Identifique qué superficies se unen, el patrón de pegamento requerido y las aberturas que deben permanecer sin obstrucciones. Las paredes más altas de la caja también hacen que sea útil inspeccionar el interior de la caja terminada. Busque bordes correctamente doblados y una relación consistente entre las paredes y la base. Si la caja usa una tapa separada, forme e inspeccione ese componente como parte separada del plan de empaque.
Acuerde las verificaciones de aceptación de cajas vacías con Xunding y su proveedor de cajas de cartón antes de la prueba. Las dimensiones, la cuadratura, las juntas visibles y las posiciones de apertura proporcionan una lista de verificación inicial. Los requisitos para una caja de cartón llena, un apilado de palés o su ruta de distribución deben evaluarse por separado utilizando el paquete completo. La formación de cajas de cartón no puede establecer esos resultados por sí sola. Incluirlos en el resumen del proyecto ayuda a identificar lo que demostrará la prueba de la máquina y qué controles se llevarán a cabo más adelante con el paquete de banano terminado.
Coloque la máquina formadora al lado de la operación de embalaje.
Las dimensiones de la máquina de referencia son 3650 × 984 × 1870 mm, con un peso neto de aproximadamente 1380 kg. Un plano de planta necesita espacio adicional para el suministro de planchas troqueladas, el acceso a los ajustes y la recogida de cajas formadas. Marque la dirección en la que las cajas deben salir de la máquina y cómo los operadores las mueven a las posiciones de embalaje. Cuando se trate de un transportador existente, indique su altura y el punto de entrega requerido. La huella de la máquina es una parte del diseño de trabajo, más que el área total requerida.
El suministro declarado es 380 V, 50 Hz, trifásico, con 2.5 kW de potencia total cotizada. El consumo de aire es 280 litros por minuto a 0.6–0.7 MPa. Comparta la disposición eléctrica y de aire comprimido del sitio antes de finalizar la configuración. Si el piso de empaque de banano tiene varias máquinas conectadas a un sistema de aire, describa esa disposición también. La instalación, el espacio de recolección y el almacenamiento en blanco deben revisarse juntos para que la estación de formación propuesta se ajuste a la forma en que el sitio recibe los tableros y utiliza cajas vacías.
Múltiples tamaños de bananas y cajas de productos relacionados
Cuando un programa de embalaje utiliza varias profundidades o longitudes de cajas, prepare una línea separada en el informe para cada caja. Incluya el plano de la plancha troquelada, las dimensiones terminadas y el resultado requerido, incluso cuando el proveedor describa las cajas como de la misma familia. Un cambio en la profundidad de la pared puede afectar los pliegues, las posiciones del pegamento y el espacio libre de descarga. La propuesta de equipo debe indicar qué herramientas y ajustes se suministran para los diseños acordados y cómo el operador verifica las primeras cajas formadas después de cambiar de un tamaño a otro.
Se pueden considerar otros cartones de fruta profundos junto con las cajas de plátanos si su construcción coincide con el proceso propuesto. Las manzanas o las peras, por ejemplo, pueden utilizar una familia de cajas general similar, pero el nombre de su cultivo no determina si se ejecutará el plancha troquelada. Xunding vincula esta aplicación a las categorías existentes de formación de cajas y bandejas de frutas, luego selecciona la configuración del dibujo real. Envía fotos de cada diseño relacionado que quieras incluir, especialmente cualquier caja con una base diferente, una tapa separada o varios componentes de cartón.
CONFIGURACIÓN DE LA APLICACIÓN
Referencia de configuración
Estas figuras describen la configuración de la aplicación propuesta. Confirme el plancha troquelada completo, el cartón de producción, las herramientas, el resultado de trabajo y las utilidades del sitio con Xunding para su proyecto.
| Rango de salida de configuración | 20–30 cajas/min |
|---|---|
| Grosor del cartón | 1.5–3 mm |
| Longitud de la caja terminada | 200–550 mm |
| Ancho de caja terminada | 200–400 mm |
| Altura de la caja terminada | 150–350 mm |
| Suministro eléctrico | 380 V / 50 Hz, trifásico |
| Potencia total cotizada | 2.5 kW |
| Consumo de aire comprimido | 280 L/min |
| Presión de aire | 0.6–0.7 MPa |
| Altura de la pila en blanco | 500mm |
| Dimensiones de la máquina (L × An × Al) | 3650 × 984 × 1870 mm |
| peso neto | Aprox. 1380 kg |
Explora las categorías de equipos
Traiga el dibujo y la muestra de su caja a la categoría que coincida con su construcción.
Formación de bandejas de frutas Cajas de frutas de tres piezas Líneas de producción de cajas de frutas.PLANIFICA TU PROYECTO DE ENVASADO DE BANANO
Comience con su caja real
Envíe el plano en blanco, una muestra terminada, el grosor del cartón, las cajas requeridas por minuto y el diseño de su línea de empaque. Revisaremos la configuración de formación en torno a su aplicación.
Envíe su requisito de embalajeDE LA FRUTA A LA CAJA
Explore las aplicaciones de envasado de frutas
Vea la estructura del cartón, el proceso de formado y la configuración para cada aplicación, con muestras reales y material de archivo de producción cuando esté disponible.
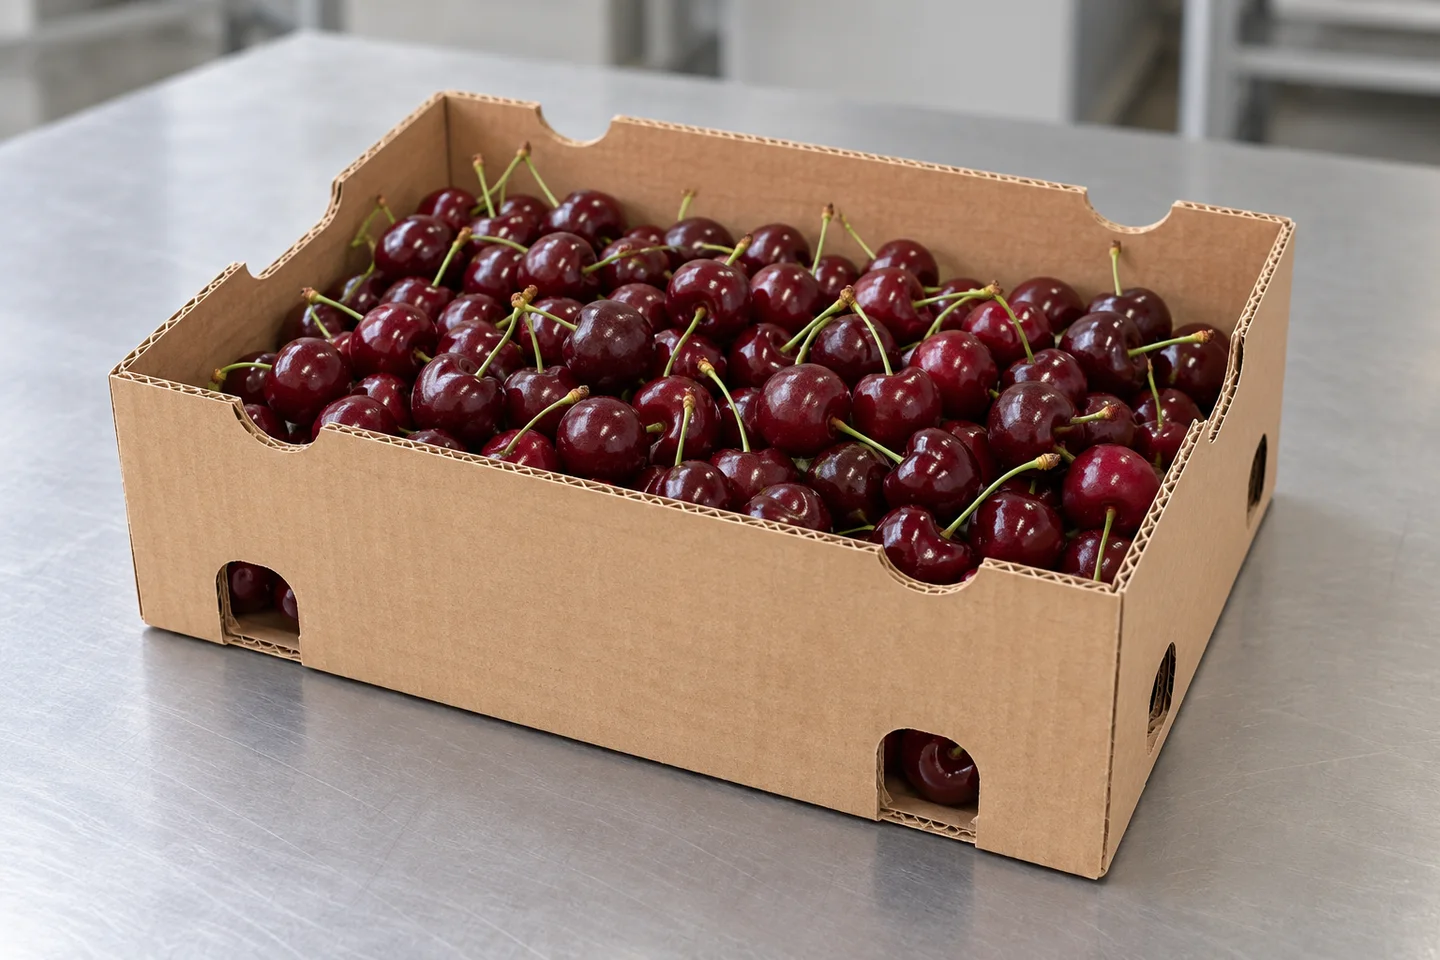
Se forma caja de cerezas para la temporada de empaque de Chile
Explore la formación de cajas de cerezas para Chile: muestras de cajas ventiladas, alimentación, pegado y apilado automáticos, rangos de configuración y diseños de cajas de frutas relacionados.
Leer la solicitud
Cartón de Apple formándose alrededor del diseño de la caja real.
Explore el conformado profundo de cajas de manzanas con fotografías de cajas reales y videos del taller: ranuras de ventilación alargadas, alimentación automática, unión con pegamento y rangos de configuración.
Leer la solicitud
Formación de bandejas de maracuyá, desde el plancha troquelada hasta la pila
Vea imágenes reales de formación, descarga y apilado de cajas de cartón de maracuyá, con una configuración basada en Siemens, gamas de tableros y cajas, y estilos de bandejas de productos relacionados.
Leer la solicitud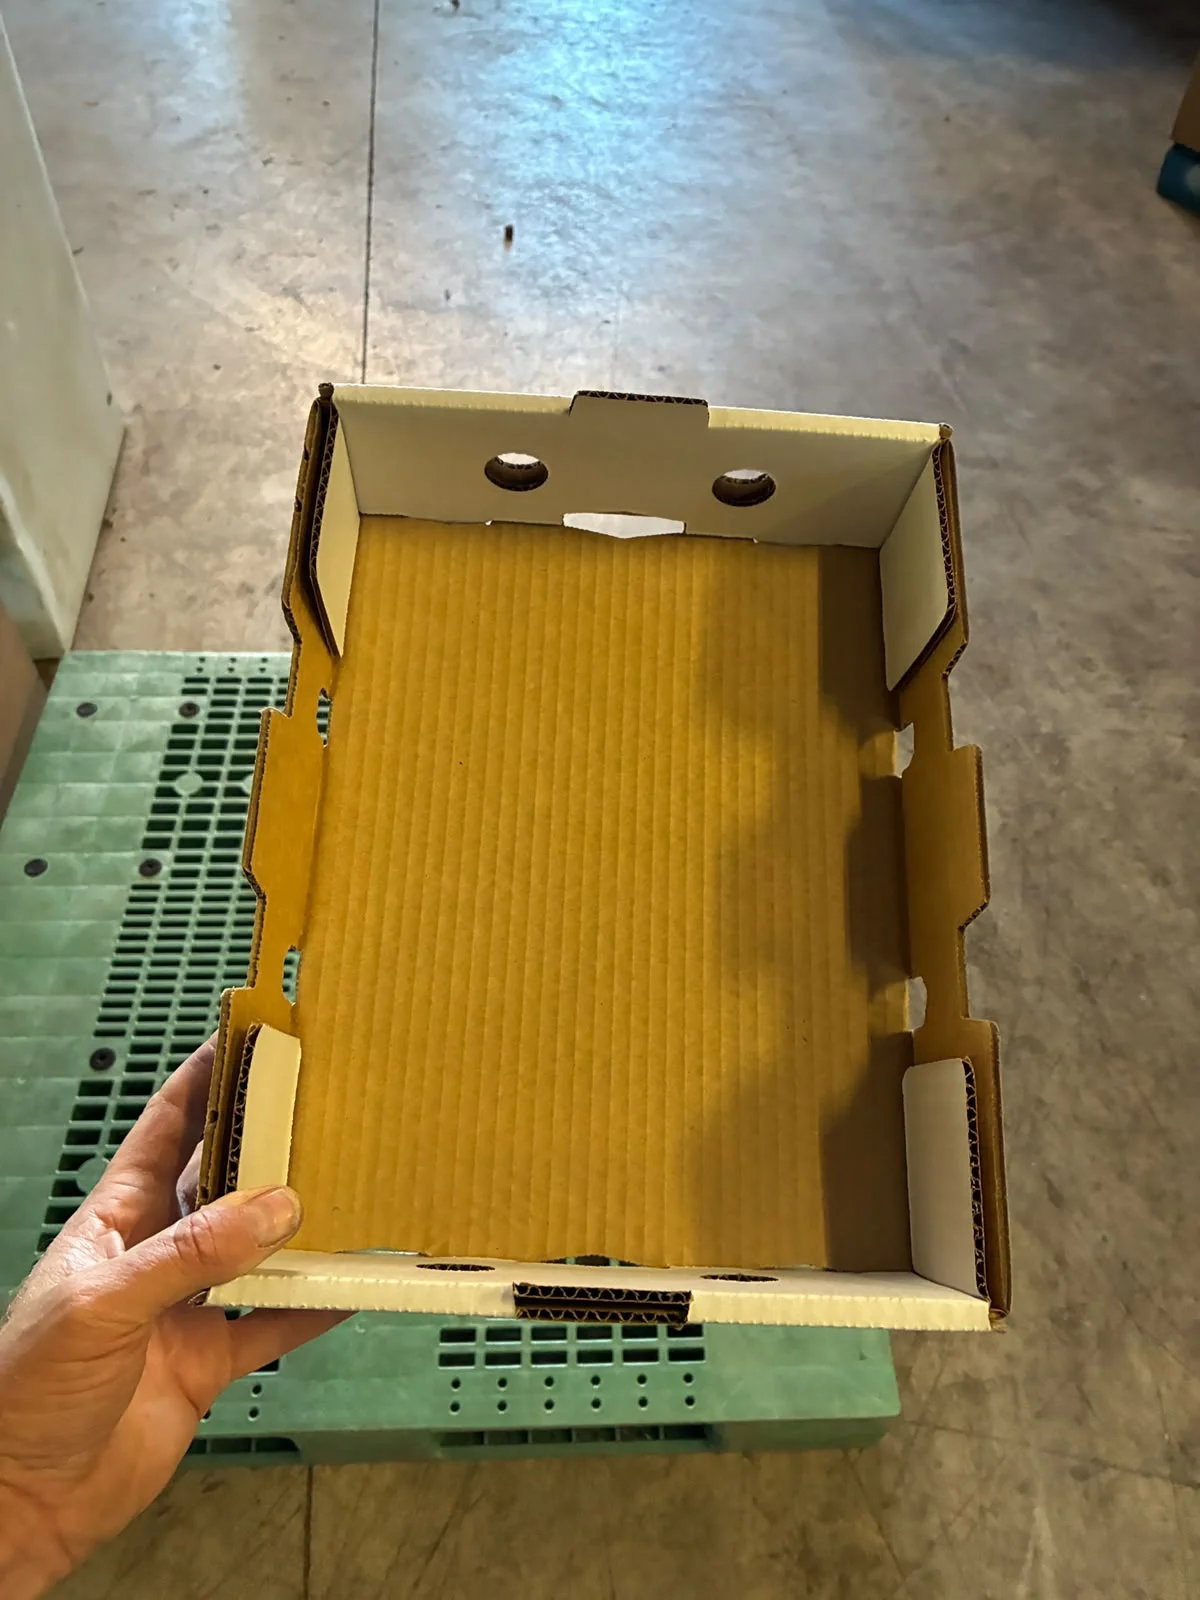
Formación de bandejas de arándanos corrugados
Explore la formación de bandejas de arándanos corrugadas utilizando muestras de cajas reales. Compare máquinas candidatas, prepare su plano de la plancha troquelada y analice los requisitos de producción.
Leer la solicitudDentro de cada aplicación se etiquetan ilustraciones de empaques de frutas, muestras de cajas reales y videos de producción suministrados.