

CEREZAS / APLICACIÓN DE EMBALAJE
Se forma caja de cerezas para la temporada de empaque de Chile
Una operación de embalaje de cerezas necesita cajas formadas y listas cuando el equipo de embalaje las necesita. Xunding suministra equipos automáticos de alimentación, pegado, plegado y formado de cartón para esta etapa de la línea. Tenemos una alta participación de mercado en el mercado de equipos para envasado de cerezas en Chile. Comience con la caja de cerezas real: sus aberturas de ventilación, bordes doblados, paneles impresos y dimensiones terminadas establecen la secuencia de formación. Las muestras reales y las imágenes de producción de Chile a continuación muestran la estructura de caja detrás de esta aplicación.
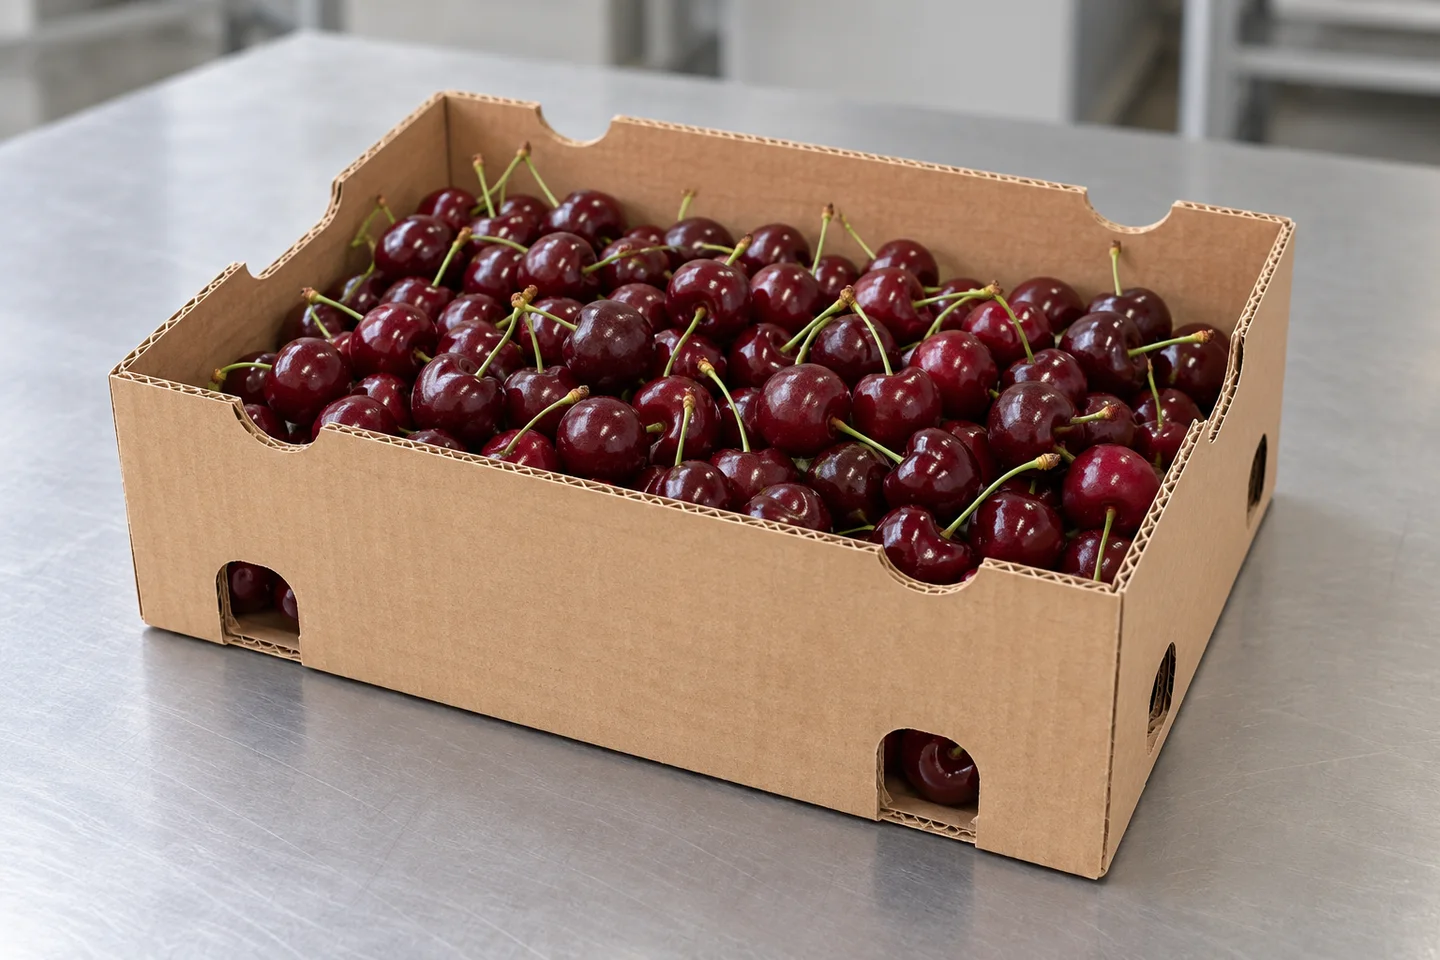
LA VERDADERA ESTRUCTURA CORRUGADA
Muestras de cajas reales
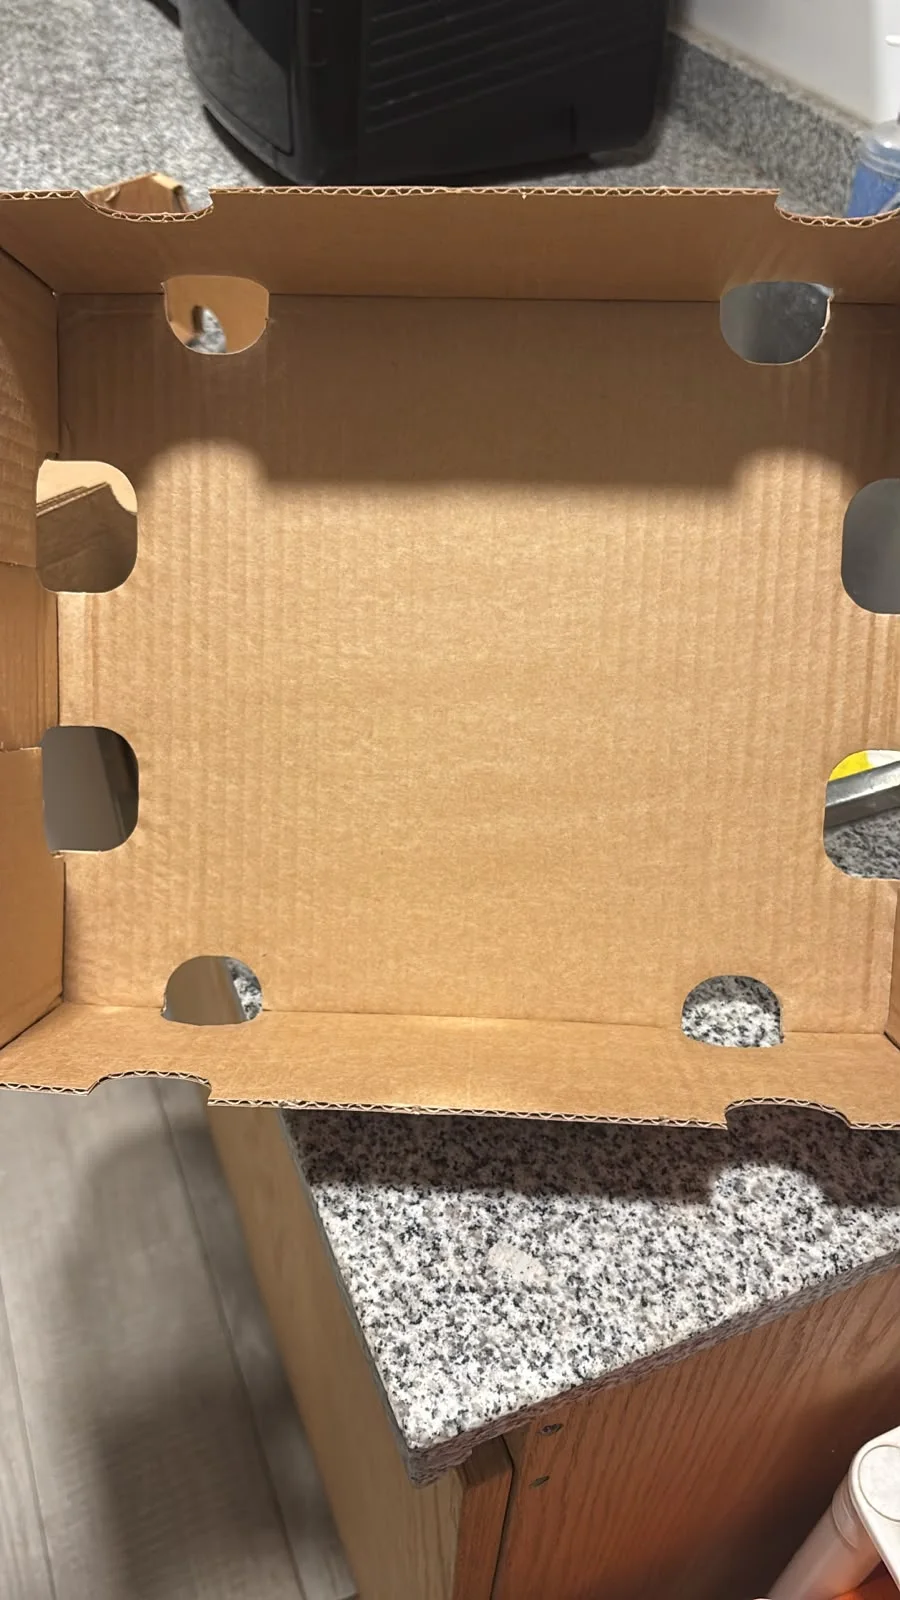
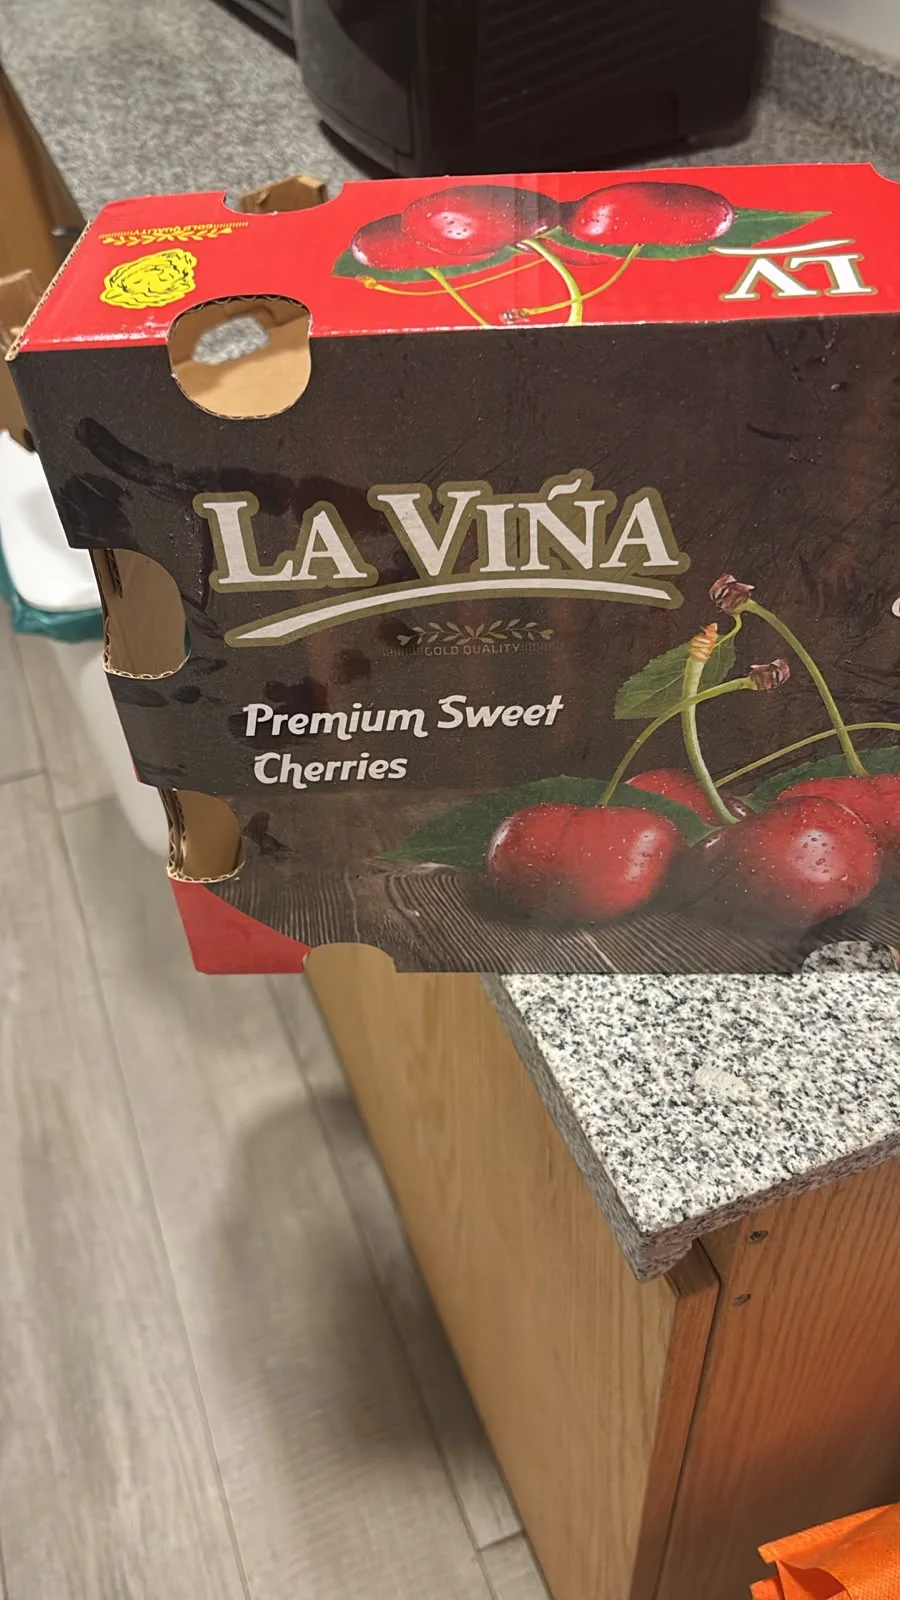
Comience con el cartón de cerezas, por dentro y por fuera.
La muestra de cereza suministrada tiene un cuerpo rectangular abierto, superficies exteriores impresas y aberturas de ventilación redondeadas ubicadas alrededor de los pliegues entre su base y las paredes. También aparecen muescas semicirculares a lo largo de los bordes superiores. Estos detalles son importantes cuando la pieza en bruto se coloca en la estación de formación: un corte cerca de un pliegue cambia el área de soporte disponible, mientras que un exterior impreso establece qué cara debe permanecer afuera. Una sola fotografía de la impresión perdería gran parte de la información necesaria para preparar las herramientas.
Por lo tanto, en nuestra revisión de aplicaciones se utiliza tanto la caja vacía como la pieza en bruto troquelada plana. Muestre las esquinas interiores, la parte inferior y cualquier superposición utilizada para unir las paredes. Registre el largo, ancho y alto de la pared terminados, y distinga las dimensiones internas utilizables de las dimensiones externas. Si más adelante se agregará un revestimiento, un inserto o una tapa, incluya esa parte en las instrucciones de empaque. La formación de cajas prepara el cartón corrugado; la disposición posterior de carga y cierre de la fruta debe describirse como pasos separados.
Alimentación automática, aplicación de pegamento y plegado.
La configuración de cereza utiliza alimentación por vacío por extracción inferior para separar una pieza plana de la pila y hacerla avanzar hacia la sección de procesamiento. Un controlador de movimiento y un seguimiento fotoeléctrico coordinan su movimiento. El posicionamiento por fibra óptica y la aplicación de pegamento delantera y trasera servocontrolada forman parte de la disposición especificada. El objetivo es colocar adhesivo sobre la superposición diseñada manteniendo el plancha troquelada alineado con sus puntos de plegado. Las herramientas aún deben estar preparadas alrededor del tablero suministrado y el patrón troquelado real.
Una función de cuchilla plegable apoya la secuencia de plegado de los bordes antes de descargar la caja. Para esta caja de cerezas, la revisión debería identificar qué paredes se elevan primero, dónde se unen las superposiciones y qué aberturas deben permanecer despejadas. Durante la prueba de muestra, inspeccione la junta desde el interior y el exterior, en lugar de juzgar sólo la apariencia de la impresión. La especificación incluye diagnóstico automático de fallas, monitoreo de la fuente de aire y una interfaz de pantalla táctil, que brinda a los operadores información sobre el proceso de conformado y las condiciones que necesitan atención.
Desde la estación de formado hasta el piso de empaque
La alimentación, la formación, el transporte y el apilado se describen como una secuencia continua del equipo. Un plano de línea práctico debería mostrar dónde salen las cajas vacías de la máquina y cómo llegan a las posiciones de embalaje. Si las cajas se recogen en pilas, acuerde la altura de la pila y el punto de recogida del operador. Si se entregan a otro transportador, especifique la altura y dirección de transferencia. Estas decisiones ayudan a ubicar la máquina alrededor del piso de empaque existente, incluido el espacio para nuevas pilas de planchas troqueladas y el acceso al sistema de encolado.
Las imágenes suministradas desde Chile siguen los cartones de cerezas formados en el área de descarga y muestran una muestra terminada siendo inspeccionada. Es una vista útil de la caja real, incluidos sus pliegues internos y su exterior impreso. No establece una línea completa de llenado o sellado de frutas. Para un nuevo proyecto, podemos analizar la etapa de formación de cajas junto con sus operaciones existentes de clasificación, llenado y cierre, de modo que la propuesta de equipo indique exactamente dónde comienza la secuencia automática y dónde se hace cargo el equipo de embalaje.
Una configuración para la gama de placas y cajas propuesta.
La configuración de referencia especifica cartón de 2.5 a 7 mm de espesor, un rango de salida de cajas 20–50 por minuto y alturas de acabado de 60 a 250 mm. Estos valores proporcionan un punto de partida para una investigación sobre el cartón de cerezas. No significan que todas las cajas de todos los tamaños funcionarán a la velocidad máxima. Las dimensiones combinadas de la pieza en bruto, la rigidez del tablero, la calidad del plegado, el adhesivo y la secuencia de plegado deben revisarse conjuntamente. Suministre un tablero de producción para la prueba en lugar de depender de un material de demostración diferente.
La disposición eléctrica indicada es 380 V, 50 Hz, trifásica y de cuatro hilos. La potencia total aproximada es 12 kW, con 7.5 kW indicados para funcionamiento normal. El tanque de pegamento es 8 de litros y el aire comprimido se especifica en 380 litros por minuto y 0.6–0.7 MPa. Compartir el suministro de la instalación y la capacidad de aire con antelación. La siguiente tabla describe la configuración de esta aplicación; no reemplaza las especificaciones individuales de los modelos de productos existentes enumerados en otras partes del catálogo Xunding.
Cambios durante un programa de envasado de cerezas
Una empresa de cerezas puede necesitar diferentes tamaños o cajas impresas dentro de un programa de embalaje. Prepare una lista de cada caja en lugar de asumir que la única diferencia es un cambio de arte. Compare el patrón de pliegues, la altura de la pared, la superposición del pegamento y la posición de los orificios de ventilación. Dos cajas que parecen similares cuando están llenas pueden requerir diferentes ajustes de formación. La disposición de cambio rápido de molde especificada es relevante para esta discusión, pero las herramientas y configuraciones requeridas para cada diseño deben incluirse en el alcance propuesto.
Para una prueba de cambio útil, proporcione suficientes planchas troqueladas de ambos diseños para inspeccionar el resultado final antes y después del ajuste. Acuerde qué dimensiones se medirán, cómo se comprobarán las uniones adhesivas y cómo se recogerán las cajas. La revisión también debe considerar dónde almacenan los operadores las herramientas y tableros alternativos. Esto convierte la conversación sobre el cambio en un procedimiento de trabajo concreto para el sitio de embalaje, en lugar de una promesa general sobre la rapidez con la que se podrán introducir cada caja futura.
Experiencia de Chile y un resumen claro del proyecto
Chile es un mercado importante para los equipos formadores de cartón de cerezas de Xunding, y nuestra alta participación de mercado refleja el papel de esta aplicación en nuestro negocio. El vídeo de producción proporcionado para esta página ofrece una mirada directa a la maquinaria y los cartones en un entorno de producción de cerezas en Chile. Para su propio proyecto, la pregunta relevante es en qué medida la disposición en blanco, el tablero y las líneas coinciden con la configuración propuesta. Envíe esos detalles para que la discusión sobre el equipo pueda centrarse en su operación y sus requisitos de embalaje reales.
Un resumen completo de cerezas incluye el dibujo de la caja, una muestra vacía terminada, el grosor del cartón, las cajas deseadas por minuto y la disposición alrededor de las estaciones de embalaje. Sume la cantidad de tamaños, el patrón de turnos, el método de recolección y el suministro eléctrico del sitio. Identifique si necesita solo cajas formadas o una disposición más amplia de transporte y apilamiento. Luego, Xunding puede relacionar la aplicación con las categorías actuales de línea de producción de cajas de fruta y formación de bandejas de fruta, con la selección final de la máquina y las condiciones de aceptación acordadas para su caja de cartón en particular.
CONFIGURACIÓN DE LA APLICACIÓN
Referencia de configuración
Estas figuras describen la configuración de la aplicación propuesta. Confirme el plancha troquelada completo, el cartón de producción, las herramientas, el resultado de trabajo y las utilidades del sitio con Xunding para su proyecto.
| Rango de salida de configuración | 20–50 cajas/min |
|---|---|
| Grosor del cartón | 2.5–7 mm |
| Longitud de la caja terminada | 180–650 mm |
| Ancho de caja terminada | 180–470 mm |
| Altura de la caja terminada | 60–250 mm |
| Dimensión en plancha troquelada plana A | 370–1000 mm |
| Dimensión en blanco plana B | 500–1100 mm |
| Suministro eléctrico | 380 V / 50 Hz, trifásico, cuatro hilos |
| poder | Aprox. 12 kW totales; 7.5 kW funcionamiento normal |
| Tanque de fusión en caliente | 8 L |
| Consumo de aire comprimido | 380 L/min |
| Presión de aire | 0.6–0.7 MPa |
| Dimensiones de la máquina (L × An × Al) | 2800 × 1750 × 2100 mm |
| peso neto | Aprox. 1600 kg |
Explora las categorías de equipos
Traiga el dibujo y la muestra de su caja a la categoría que coincida con su construcción.
Formación de bandejas de frutas Cajas de frutas de tres piezas Líneas de producción de cajas de frutas.PLANIFICA TU PROYECTO DE ENVASADO DE CEREZAS
Comience con su caja real
Envíe el plano en blanco, una muestra terminada, el grosor del cartón, las cajas requeridas por minuto y el diseño de su línea de empaque. Revisaremos la configuración de formación en torno a su aplicación.
Envíe su requisito de embalajeDE LA FRUTA A LA CAJA
Explore las aplicaciones de envasado de frutas
Vea la estructura del cartón, el proceso de formado y la configuración para cada aplicación, con muestras reales y material de archivo de producción cuando esté disponible.
Formando cajas profundas para empacar plátanos
Planifique la formación de cajas de plátanos alrededor de cajas de cartón corrugado profundo: alimentación al vacío, unión por fusión en caliente, rangos de tamaños y tableros, controles de muestras y estructuras de cajas relacionadas.
Leer la solicitud
Cartón de Apple formándose alrededor del diseño de la caja real.
Explore el conformado profundo de cajas de manzanas con fotografías de cajas reales y videos del taller: ranuras de ventilación alargadas, alimentación automática, unión con pegamento y rangos de configuración.
Leer la solicitud
Formación de bandejas de maracuyá, desde el plancha troquelada hasta la pila
Vea imágenes reales de formación, descarga y apilado de cajas de cartón de maracuyá, con una configuración basada en Siemens, gamas de tableros y cajas, y estilos de bandejas de productos relacionados.
Leer la solicitud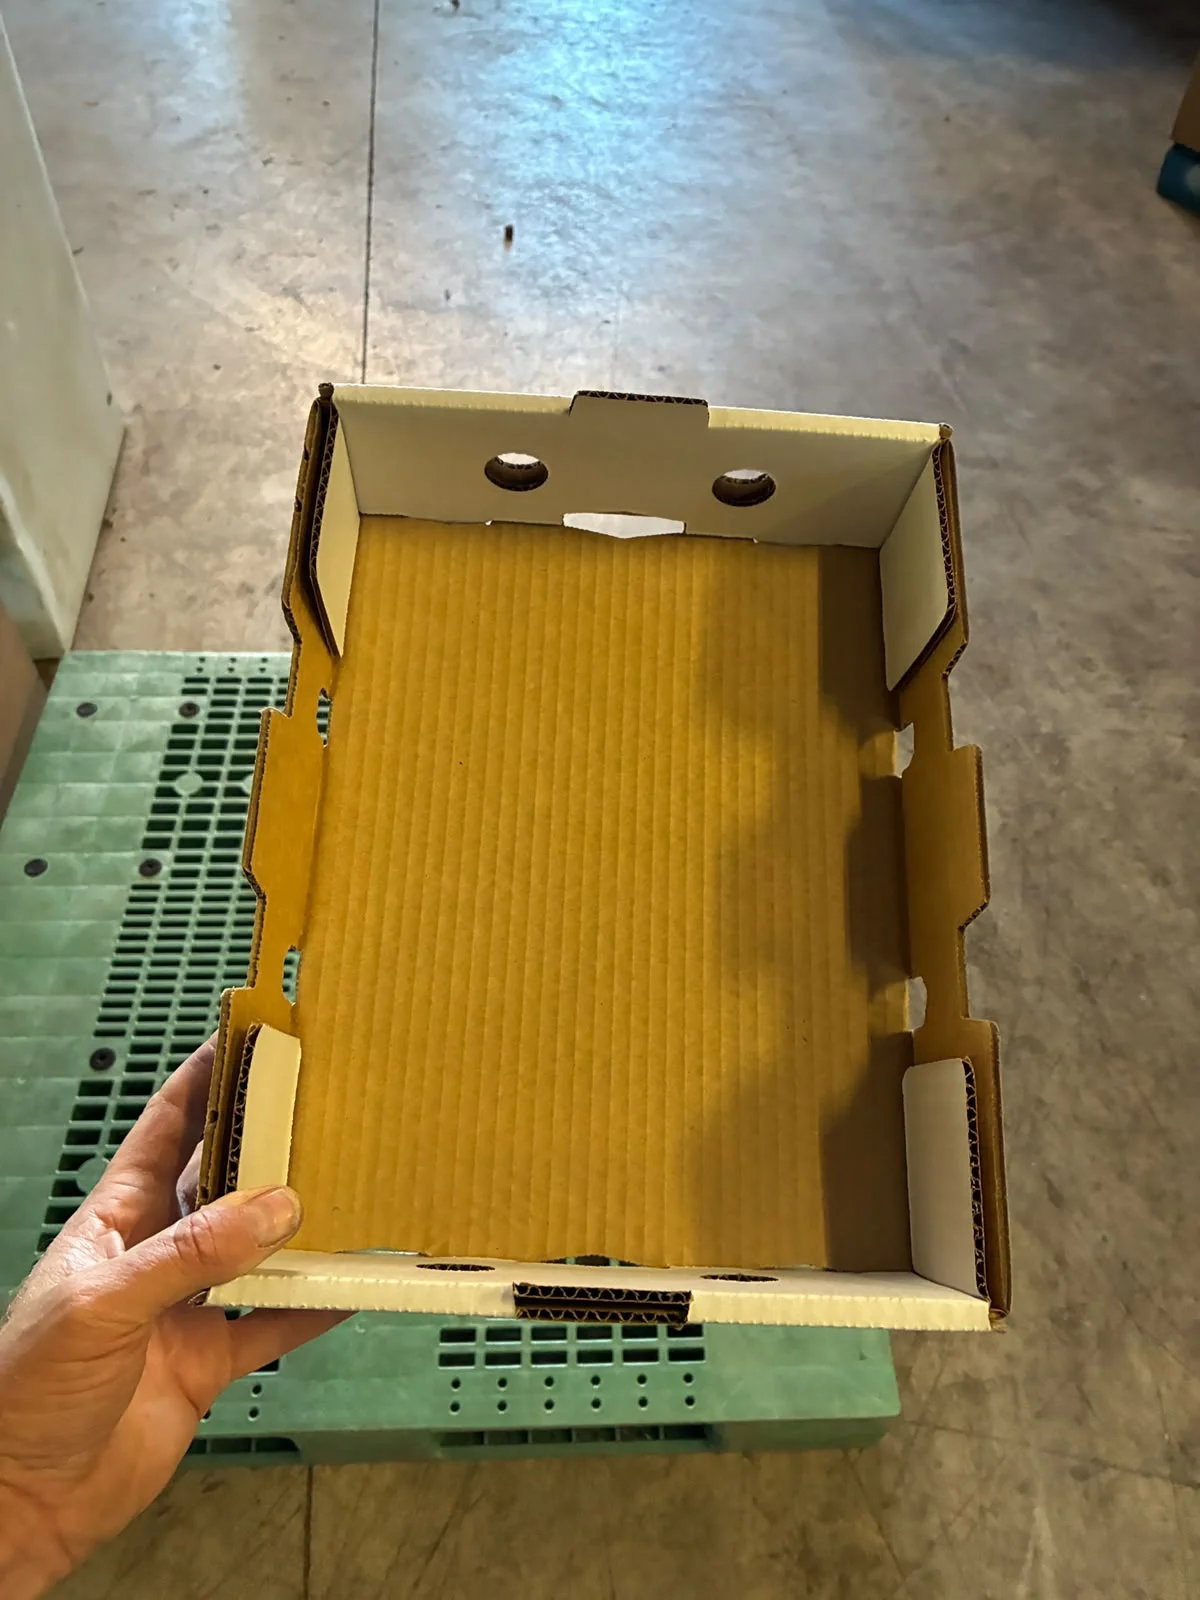
Formación de bandejas de arándanos corrugados
Explore la formación de bandejas de arándanos corrugadas utilizando muestras de cajas reales. Compare máquinas candidatas, prepare su plano de la plancha troquelada y analice los requisitos de producción.
Leer la solicitudDentro de cada aplicación se etiquetan ilustraciones de empaques de frutas, muestras de cajas reales y videos de producción suministrados.