

Dos productores cosechan la misma variedad del mismo valle la misma semana. Ambos miden grados brix antes de cosechar. Ambos calibran a los mismos tamaños. Ambos envían al mismo mercado, en cajas del mismo tamaño y del mismo gramaje. Uno llega con pedicelos aún verdes después de cuatro semanas de tránsito; el otro llega con pedicelos pardos y hombros blandos. Nada en el huerto explica la diferencia. La diferencia es el número de horas entre el árbol y la cámara de frío, y la máquina que decide esas horas normalmente no es el calibrador ni el preenfriador, sino la que arma las cajas.
La calidad se decide en el campo. La frescura, después.
Una cereza no es un plátano. No madura después de la cosecha: solo se deteriora. Una vez recogida la fruta, todo lo que le ocurre es una resta: el azúcar se queda donde está, la acidez se queda donde está, y la firmeza, el color del pedicelo, la piel y la vida útil se mueven en una sola dirección.
Eso tiene una consecuencia incómoda para los productores que llevan años mejorando la calidad. La variedad, las cubiertas, las estructuras de invernadero, el momento de cosecha, una línea de calibrado con cámaras: todo eso eleva el techo de lo que la fruta puede ser. Nada de eso sobrevive a una larga espera a temperatura ambiente. La calidad poscosecha no es una propiedad de la fruta. Es una función del tiempo y la temperatura, y se gasta hora a hora.
Qué le pasa a la fruta mientras espera
La fruta llega del árbol con un calor de campo que no puede disipar por sí sola. Una cereza a 25–30 °C a la sombra respira varias veces más rápido que la misma cereza a 0 °C: como regla aproximada, la respiración se duplica o triplica por cada 10 °C de calor. La respiración rápida consume azúcares y ácidos, ablanda el tejido y libera humedad que la fruta no puede reponer.
Los síntomas visibles llegan en un orden predecible: primero el pedicelo pierde el verde, después la piel se apaga, luego aparecen las depresiones y por último los organismos de pudrición que ya estaban en la superficie encuentran su entrada. Nada de eso es reversible. No hay paso de packing, recubrimiento ni caja que devuelva la firmeza.
Por eso la práctica del packing gira en torno a una regla que suena exagerada hasta que uno la ve ocurrir: en fruta de carozo y berries sensibles, cada hora de retraso a temperatura ambiente cuesta aproximadamente un día de vida comercial. La cifra exacta depende de la variedad, la madurez y la humedad, y ningún proveedor honesto afirmará que es una ley. Pero la dirección no está en discusión, ni lo está el hecho de que el preenfriado no detiene el reloj: solo lo frena. Un túnel de aire forzado necesita varias horas para bajar un pallet de cerezas a 0–1 °C, y esas horas se gastan en lo que la fruta ya perdió.
La cola que nadie mide
Pregunte a un jefe de packing dónde se va el tiempo y le hablará de la línea de calibrado, del programa del túnel y del camión. Casi nadie responde con la respuesta real: la cola.
Los bins esperan a ser volcados. La fruta espera un puesto de calibrado. Los pallets esperan una caja. Los camiones esperan carga completa. En un packing bien gestionado cada una de esas esperas es corta. En uno medio se suman horas, y nadie es dueño del total.
La caja es la puerta más ignorada de esa cadena, porque está aguas arriba de los empacadores. Un empacador no puede poner fruta en una caja que todavía no existe. Cuando faltan cajas, la línea se detiene —caro— o sigue y apila fruta calibrada de vuelta en bins, esperando cajas que llegarán en una hora. Esa segunda opción es la que mata en silencio: la fruta ya está empacada en la cabeza del productor, pero en el suelo está sentada en un bin a 24 °C, y el reloj no se ha detenido.
La aritmética de las cajas armadas a mano
Aquí es donde la velocidad deja de ser una comodidad y pasa a ser una variable de la cadena de frío. Tomemos una operación de cereza mediana que envasa 20 toneladas diarias en cajas de 2,5 kg: 8.000 cajas, cada día, durante seis a ocho semanas.
Un operario experto que arma bandejas de fondo encajado a mano produce unas 100–150 por hora. El encolado manual con pistola de hot melt es más lento —40–60 por hora— y la unión nunca es tan constante. Así queda el lado de la oferta de la ecuación, y de ahí se desprenden dos cosas. Primera: igualar una línea de packing moderna con cajas armadas a mano exige una cuadrilla del tamaño del propio packing, presente a la misma hora en que llega la fruta. Segunda: la alternativa que eligen casi todas las operaciones es prearmar: hacer cajas por la tarde para la fruta de mañana, o montar un turno de noche de armado.
| Requisito | Manual, fondo encajado | Manual, pistola de pegamento | Z-03 a 30 cajas/min | Z-03 a 45 cajas/min |
|---|---|---|---|---|
| Cajas por hora, nominales | 100–150 por persona | 40–60 por persona | 1,800 | 2,700 |
| Cajas por hora, reales (65–80 % de lo nominal) | — | — | 1,200–1,450 | 1,750–2,050 |
| Personas necesarias para suministrar 1.500 cajas/h | 10–15 | 25–35 | 1 operador | 1 operador |
El prearmado es un préstamo contra mañana
El prearmado resuelve el síntoma y esconde tres costes.
Superficie. 8.000 bandejas armadas apiladas doce en alto son unas 670 pilas, y cada pila ocupa aproximadamente la huella de la caja —en la práctica, 70 a 90 m² de suelo que un packing no tiene libres en plena temporada. Ese suelo suele ser el mismo que necesita la fruta.
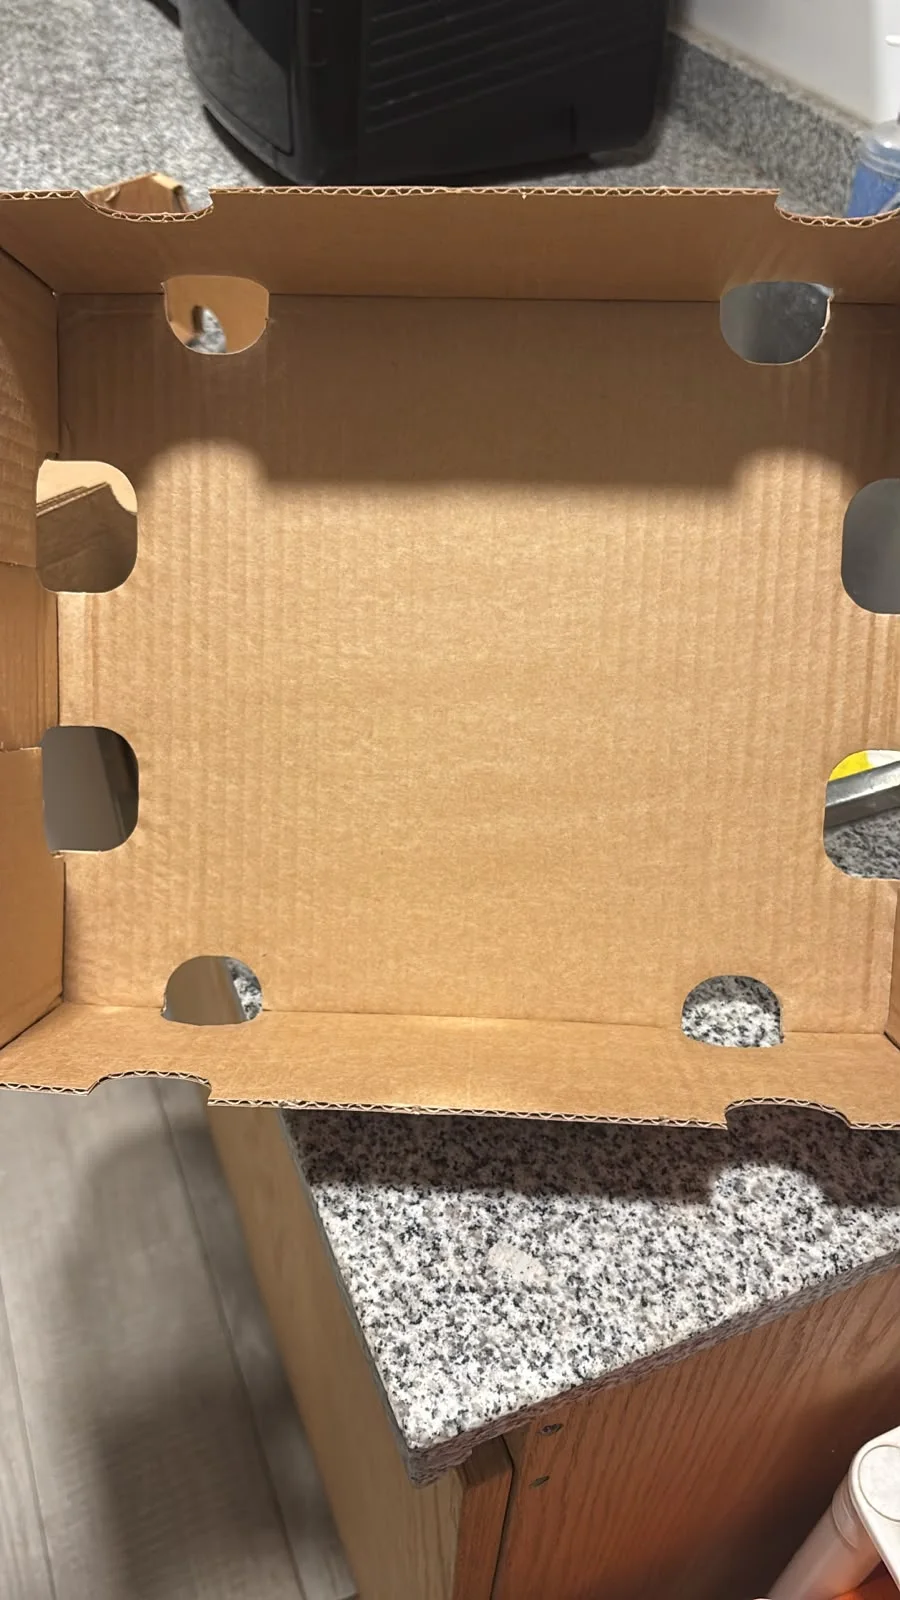
Resistencia de la caja. El cartón corrugado pierde resistencia a la compresión cuando absorbe humedad, y un packing en plena cosecha es un lugar húmedo. Una caja armada que pasa un día esperando antes de llenarse, y luego entra en una cámara a 90–95 % de humedad relativa, no es la caja que prometió el gramaje. Las bandejas armadas a mano agravan esto: la geometría de las esquinas varía de un operario a otro, y una esquina mal encajada se abre en el túnel o se rinde al estibar.
Riesgo de formato. Uno arma cajas antes de saber qué calibres va a dar el día. Cuando el reparto de calibres cambia, el stock prearmado es la caja equivocada y alguien termina armando la correcta a mano de todos modos. Hay además un coste más lento que nunca aparece en el balance: las cajas prearmadas las hacen personas que podrían estar calibrando fruta, en una nave donde cada metro cuadrado se disputa.
Lo que realmente compran 20 a 50 cajas por minuto
La cifra de una ficha técnica es producción nominal: el ritmo de la máquina con alimentación limpia, cartón estable y un operario que no está desatascando. En una nave real, la producción efectiva va al 65–80 % de lo nominal según el espesor del cartón, el tamaño de la caja, el patrón de encolado y la frecuencia con que se cambia de formato. Aun así cambia el cuadro, porque la máquina cubre la línea de packing en lugar de ir por detrás.
Lea las dos tablas juntas y la regla de dimensionamiento se vuelve obvia: una máquina a 30 cajas por minuto con eficiencia real cubre una línea de 4 t/h con margen, y una línea de 6 t/h necesita el extremo superior del rango —45 a 50 por minuto sostenidos— o una segunda posición de armado. Dimensionar por encima es capital parado; por debajo, es volver a la cola. La consecuencia operativa es el sentido de todo el ejercicio: cuando el suministro de cajas supera el ritmo del packing, se deja de prearmar. Las cajas se hacen a demanda, una hora antes que la fruta, y el packing trabaja al ritmo de la cosecha y no al del stock de cajas.
| Producción de la línea de packing | Cajas necesarias por hora (2,5 kg) | Cajas necesarias por hora (5 kg) |
|---|---|---|
| 2 t/h | 800 | 400 |
| 4 t/h | 1,600 | 800 |
| 6 t/h | 2,400 | 1,200 |
La velocidad solo vale la pena si cada caja sale bien
Un atasco cuesta de diez a treinta minutos y el mal humor de un supervisor. El pegamento en el lugar equivocado cuesta un pallet: una caja que se abre en el túnel, que se aplasta al estibar o que bloquea el aire porque sus ventilaciones ya no coinciden.
Ese es el argumento honesto contra comprar solo velocidad. A 45 cajas por minuto, la ventana en la que el pegamento debe caer en el lugar correcto se mide en milisegundos, y una máquina que gana velocidad aflojando su tolerancia de posicionamiento no es más rápida: solo produce rechazos más rápido. Aquí es donde la configuración importa más que la cifra de cabecera.
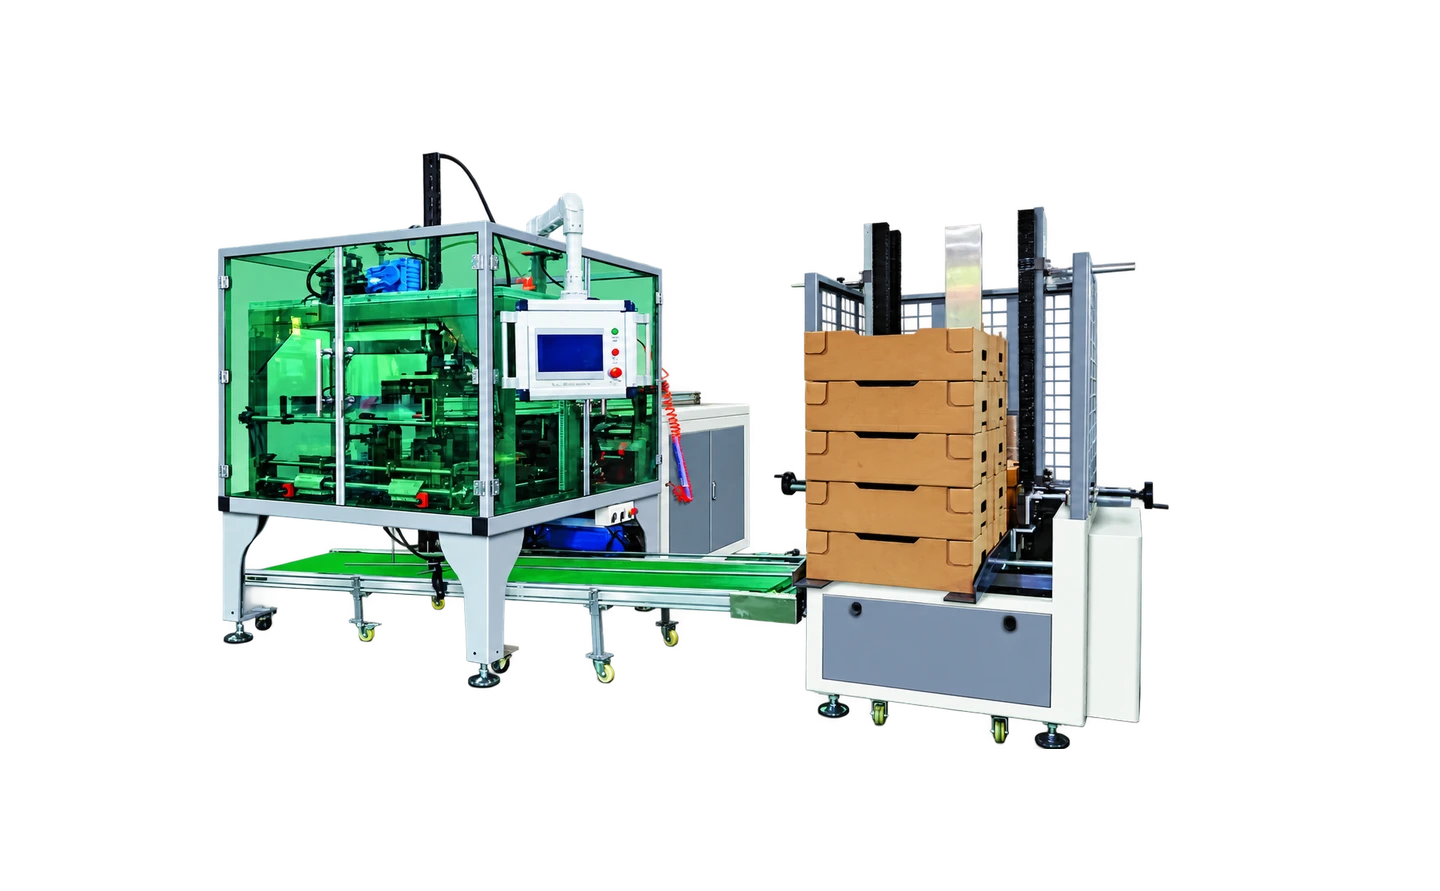
La Z-03 está construida alrededor de ese problema. Su arquitectura de control es un controlador de movimiento Siemens con cuatro ejes servo sobre encoders absolutos, de modo que las posiciones de los ejes se conocen al encender y la secuencia de plegado se mantiene sincronizada a cualquier velocidad, no solo a la velocidad con la que se ajustó. La colocación del pegamento se guía por posicionamiento de fibra óptica con aplicación servo delantera y trasera, lo que elimina la dependencia de la luz reflejada por el color y la impresión del cartón: la fuente clásica de desviación del pegamento cuando la máquina corre más rápido que la muestra con la que se ajustó. La unidad de hot melt Valco compensa automáticamente a medida que el nivel y la temperatura del depósito se mueven a lo largo de un turno. Y la alimentación por vacío desde el fondo toma una plancha cada vez, lo que importa porque lo que de verdad detiene una formadora son las dobles alimentaciones, no los ciclos lentos.
El rango de tamaños importa por la misma razón: cartón de 2,5 a 7 mm, planchas de 370 a 1000 mm por 500 a 1100 mm, y cajas de 180 a 650 mm de largo, 180 a 470 mm de ancho y 50 a 250 mm de alto. Eso cubre una bandeja de cereza de 2,5 kg, una caja de 5 kg para manzana o palta y la mayoría de los formatos ventilados de carozo intermedios, lo que significa que una máquina puede servir un programa mixto en lugar de un formato por máquina.
| Elemento de la configuración | Qué protege cuando sube el ritmo |
|---|---|
| Controlador de movimiento + 4 ejes servo con encoders absolutos | La secuencia de plegado se mantiene sincronizada a cualquier velocidad; sin reajuste de origen tras una parada |
| Posicionamiento por fibra óptica y encolado servo delantero y trasero | La línea de pegamento cae en el mismo sitio sin importar el color o la impresión del cartón |
| Unidad de hot melt con compensación automática de pegamento | Cordón constante a lo largo de ocho horas, mientras el depósito se vacía y se calienta |
| Alimentación por vacío desde el fondo del montón | Una plancha por ciclo: la causa principal de atascos se elimina en lugar de gestionarse |
| Alimentación, armado, transporte y estiba continuos | Las cajas salen armadas y contadas; sin manipulación manual entre estaciones |
| Cambio rápido de molde | Cambio de formato en minutos cuando el reparto de calibres cambia a media jornada |
| Diagnóstico automático de fallos | Un atasco lo resuelve el operario en minutos, no un técnico en horas |
| Protección de seguridad por infrarrojos | El operario puede trabajar cerca de una máquina rápida sin quedar expuesto a ella |
Una línea de tiempo de la cadena de frío, con y sin máquina
Los números argumentan mejor que los adjetivos. Supongamos 20 toneladas diarias de cereza en cajas de 2,5 kg, fruta llegando del huerto desde las 07:00, 26 °C de ambiente, una línea de packing de 1.500 cajas por hora y un túnel de aire forzado que necesita seis horas por pallet cargado.
Lea con atención la última columna de la última fila. Nadie afirma que una máquina haga mejor la fruta. La afirmación es más estrecha y más difícil de discutir: la fruta está expuesta al aire caliente aproximadamente la mitad del tiempo y, enfriada antes, llega con más de lo que el huerto produjo.
Hay un efecto de segundo orden que conviene conocer. Las cajas uniformes enfrían de forma predecible. Las bandejas armadas a máquina conservan sus esquinas y la alineación de sus ventilaciones, así que el aire atraviesa el pallet como supone el diseño del túnel. Las cajas armadas a mano con esquinas aplastadas crean canales de paso: el aire toma el camino fácil, el centro del pallet se queda tibio y el túnel tarda más con fruta que ya venía tarde.
| Etapa | Manual, stock prearmado | Armado manual en la línea | Cajas armadas a demanda |
|---|---|---|---|
| Suministro de cajas en el pico | Limitado por el turno de prearmado | 500–600 cajas/h, menos cuando se retira a un operario | 1.200–1.450 cajas/h |
| Ritmo efectivo de packing | 600–900 cajas/h | 500–600 cajas/h | Al ritmo de la propia línea |
| Fruta esperando en bins, a media mañana | 3–5 toneladas | 5–8 toneladas | Menos de 1 tonelada |
| Horas medias, de la cosecha al túnel | 7–9 | 9–11 | 4–5 |
| Efecto práctico en la categoría | Pedicelos aceptables, algo de ablandamiento en la fruta más temprana | La mayor proporción de fruta blanda y pedicelos pardos | La fruta llega al túnel dentro del mismo turno en que se cosechó |
Dimensione la máquina para su línea y luego pásela por debajo del máximo
Una formadora no es un coche de carreras, y la velocidad máxima casi nunca es el ajuste correcto. El método que funciona parte del consumo máximo por hora de cada formato de caja, no del promedio diario, porque son los picos los que detienen una línea. Añada un 20–25 % de margen de diseño y compruebe que el régimen resultante está dentro del rango de la máquina para su cartón y su caja.
Mantenga 20 a 30 minutos de colchón —cerca de un pallet de cajas—: suficiente para absorber un cambio de formato, no tanto como para volver al prearmado. Corra al ritmo de la línea y no al techo de la máquina; una formadora al 80 % de su máximo todo el día produce más cajas utilizables que otra que va al 100 % y se detiene dos veces por hora. Cambie formatos con el molde y no con stock, porque el cambio rápido de molde existe justamente para no tener que adivinar hoy el reparto de calibres de mañana.
Después siga dos números: cajas por atasco y rechazos por pegamento por cada mil. Si alguno sube al aumentar el ritmo, el ritmo es el equivocado, no el operario.
Cuánto valen esas horas
Solo a modo de ilustración, porque los números de cada operación son distintos: 20 toneladas diarias a un valor mayorista de 4 USD por kilo son 80.000 USD de fruta pasando por la nave cada día. Un punto porcentual de diferencia entre categoría premium y estándar —el tipo de diferencia que deciden el color del pedicelo y la firmeza— son 800 USD al día, o unos 48.000 USD en una temporada de sesenta días. Puede repetir la cuenta con su propio diferencial de precio y su propio porcentaje de rechazo; la conclusión suele mantenerse, y suele mantenerse por un margen amplio frente al coste de capital de una formadora.
El error es comparar el precio de la máquina con el precio de una caja. La comparación que decide la inversión es el precio de la máquina contra el valor de llegar una categoría más alto, en cada pallet, durante toda la temporada.
Preguntas frecuentes
¿Armar más rápido produce cajas más débiles?
No, si el pegamento está bien colocado. La resistencia de una caja viene del gramaje del cartón, de la geometría del plegado y de un cordón de pegamento continuo, y nada de eso depende del ritmo del ciclo. Lo que sí depende de la velocidad es la precisión de posicionamiento, y por eso la configuración importa más que la cifra de producción. Una máquina que mantiene la posición del pegamento a 45 cajas por minuto produce cajas idénticas a las que hace a 20; una que se desvía a 45 debería correr a 30 hasta que se corrija.
¿Puede una máquina seguir una línea de 5 toneladas por hora?
Con 2,5 kg por caja, 5 t/h exigen 2.000 cajas por hora. Eso está dentro del rango de esta configuración en su extremo superior, con cartón de 3–4 mm y alimentación constante, y es la razón por la que una prueba de muestra con su propio cartón y su propia plancha es la única forma honesta de confirmar el régimen. Con 5 kg por caja, la misma línea necesita 1.000 cajas por hora, lo que deja un margen cómodo.
¿Qué cartones y tamaños de caja puede armar la máquina?
Cartón de 2,5 a 7 mm, planchas de 370 × 500 mm hasta 1000 × 1100 mm y cajas terminadas de 180 a 650 mm de largo, 180 a 470 mm de ancho y 50 a 250 mm de alto. Eso cubre bandejas de cereza de 2,5 kg, cajas de 5 kg para fruta de pepita y la mayoría de los formatos ventilados de carozo.
Ya prearmamos cajas durante la noche. ¿No sale más barato?
Es más barato por caja hasta que uno cuenta el turno de noche, la superficie ocupada, las cajas que se deforman antes de llenarse y los formatos que se armaron para un reparto de calibres que no ocurrió. El prearmado es un préstamo de capital circulante que se toma todos los días de la temporada.
Cuatro preguntas aparecen en casi todas las conversaciones sobre velocidad de armado y cadena de frío.
Si el cuello de botella se mide en horas, empiece aquí
Envíenos tres cosas y le diremos, con números y no con adjetivos, si el suministro de cajas es su restricción: la demanda máxima de cajas por hora de cada formato, el troquel o una foto de la caja con sus medidas, y el gramaje de cartón que realmente compra. Si la respuesta es que una formadora quitaría horas a su cadena de frío, una prueba de muestra con su propio cartón resuelve la duda del régimen en una tarde.
La fruta no estará más fresca por una máquina. Estará más fresca porque esperó menos, y eso es una decisión sobre capacidad de proceso que se toma antes de la temporada, no durante.
Modelos de catálogo para discutir.
Estos modelos son puntos de partida para una investigación. Confirme la configuración con su blanco y muestra.
- XD-Z03 · Máquina plegadora de cajas multifuncional
Una configuración automática de formación de cajas de fruta que combina alimentación por succión inferior, cuchillas plegables, pegado, transporte y apilado.