

Deux producteurs cueillent la même variété dans la même vallée la même semaine. Tous deux mesurent le brix avant récolte. Tous deux calibrent aux mêmes calibres. Tous deux expédient vers le même marché, dans des caisses de même dimension et de même grammaire. L’un arrive avec des pédoncules encore verts après quatre semaines de transport ; l’autre arrive avec des pédoncules brunis et des épaules molles. Rien au verger n’explique la différence. La différence, c’est le nombre d’heures entre l’arbre et la chambre froide — et la machine qui décide de ces heures n’est généralement ni la calibreuse ni le pré-refroidisseur, mais celle qui fabrique les caisses.
La qualité se décide au verger. La fraîcheur, après.
Une cerise n’est pas une banane. Elle ne mûrit pas après la récolte : elle ne fait que se dégrader. Une fois le fruit cueilli, tout ce qui lui arrive est une soustraction : le sucre reste où il est, l’acidité reste où elle est, et la fermeté, la couleur du pédoncule, la tenue de la peau et la durée de vie se déplacent dans une seule direction.
Cela a une conséquence inconfortable pour les producteurs qui ont passé des années à améliorer la qualité. Choix variétal, couvertures, structures de serre, date de récolte, ligne de calibrage à caméras : tout cela relève le plafond de ce que le fruit peut être. Rien de tout cela ne survit à une longue attente à température ambiante. La qualité après récolte n’est pas une propriété du fruit. C’est une fonction du temps et de la température, et elle se dépense heure par heure.
Ce qui arrive aux fruits pendant qu’ils attendent
Le fruit arrive de l’arbre avec une chaleur de champ qu’il ne peut pas évacuer seul. Une cerise à 25–30 °C à l’ombre respire plusieurs fois plus vite que la même cerise à 0 °C : en règle approximative, la respiration double ou triple tous les 10 °C. Une respiration rapide consomme sucres et acides, ramollit les tissus et libère une humidité que le fruit ne peut pas reconstituer.
Les symptômes visibles arrivent dans un ordre prévisible : le pédoncule perd d’abord son vert, puis la peau se ternit, puis les dépressions apparaissent, puis les organismes de pourriture déjà présents en surface trouvent leur porte d’entrée. Rien de tout cela n’est réversible. Aucune étape de conditionnement, aucun enrobage, aucune caisse ne rend la fermeté.
C’est pourquoi la pratique des stations s’organise autour d’une règle qui semble exagérée jusqu’au jour où on la voit se produire : pour les fruits à noyau et les petits fruits sensibles, chaque heure de retard à température ambiante coûte à peu près un jour de vie commerciale. Le chiffre exact dépend de la variété, de la maturité et de l’humidité, et aucun fournisseur honnête n’affirmera qu’il s’agit d’une loi. Mais la direction ne fait pas débat, et le fait que le pré-refroidissement n’arrête pas l’horloge non plus : il ne fait que la ralentir. Un tunnel à air forcé demande plusieurs heures pour descendre une palette de cerises à 0–1 °C, et ces heures se dépensent sur ce que le fruit a déjà perdu.
La file que personne ne mesure
Demandez à un responsable de station où passe le temps et il vous parlera de la ligne de calibrage, du planning du tunnel et du camion. Presque personne ne répond la vraie réponse : la file d’attente.
Les bacs attendent d’être vidés. Les fruits attendent une place de calibrage. Les palettes attendent une caisse. Les camions attendent le chargement complet. Dans une station bien organisée, chacune de ces attentes est courte. Dans une station moyenne, elles s’additionnent en heures, et personne n’est responsable du total.
La caisse est la porte la plus négligée de cette chaîne, parce qu’elle se trouve en amont des conditionneurs. Un conditionneur ne peut pas mettre des fruits dans une caisse qui n’existe pas encore. Quand les caisses manquent, la ligne s’arrête — coûteux — ou continue et remet les fruits calibrés dans des bacs, en attendant des caisses qui arriveront dans une heure. Cette seconde option est le tueur silencieux : dans la tête du producteur, le fruit est déjà conditionné, mais sur le sol il est assis dans un bac à 24 °C, et l’horloge n’a pas cessé de tourner.
L’arithmétique des caisses montées à la main
C’est ici que la vitesse cesse d’être un confort pour devenir une variable de la chaîne du froid. Prenons une exploitation cerise de taille moyenne qui conditionne 20 tonnes par jour en caisses de 2,5 kg : 8 000 caisses, chaque jour, pendant six à huit semaines.
Un opérateur expérimenté qui monte à la main des barquettes à fond verrouillé en produit environ 100 à 150 par heure. Le collage manuel au pistolet hot melt est plus lent — 40 à 60 par heure — et le cordon n’est jamais aussi régulier. Le côté offre de l’équation ressemble donc à ceci, et deux conséquences en découlent. Premièrement, couvrir une ligne de conditionnement moderne avec des caisses montées à la main exige une équipe de la taille de la station elle-même, présente à la même heure que l’arrivée des fruits. Deuxièmement, l’alternative que choisissent la plupart des sites est le pré-montage : fabriquer des caisses l’après-midi pour les fruits du lendemain, ou ajouter une équipe de nuit dédiée au montage.
| Exigence | Montage manuel, fond verrouillé | Montage manuel, pistolet à colle | Z-03 à 30 caisses/min | Z-03 à 45 caisses/min |
|---|---|---|---|---|
| Caisses par heure, nominal | 100–150 par personne | 40–60 par personne | 1,800 | 2,700 |
| Caisses par heure, réelles (65–80 % du nominal) | — | — | 1,200–1,450 | 1,750–2,050 |
| Personnes nécessaires pour fournir 1 500 caisses/h | 10–15 | 25–35 | 1 opérateur | 1 opérateur |
Le pré-montage est un emprunt sur demain
Le pré-montage résout le symptôme et masque trois coûts.
Surface au sol. 8 000 barquettes montées empilées sur douze hauteurs représentent environ 670 piles, et chaque pile occupe à peu près l’empreinte de la caisse — en pratique, 70 à 90 m² de sol qu’une station n’a pas libres en pleine saison. Ce sol est généralement celui dont les fruits ont besoin.
Résistance de la caisse. Le carton ondulé perd de sa résistance à la compression en absorbant l’humidité, et une station en pleine récolte est un endroit humide. Une caisse montée qui attend une journée avant d’être remplie, puis entre dans une chambre froide à 90–95 % d’humidité relative, n’est pas la caisse que la grammaire du carton avait promise. Les barquettes montées à la main aggravent le phénomène : la géométrie des angles varie d’un opérateur à l’autre, et un angle mal enclenché s’ouvre dans le tunnel ou cède à l’empilage.
Risque de format. On monte des caisses avant de savoir quels calibres la journée produira. Le jour où la répartition des calibres change, le stock pré-monté est la mauvaise caisse et quelqu’un finit de toute façon par monter la bonne à la main. Il existe aussi un coût plus lent qui n’apparaît jamais au bilan : les caisses pré-montées sont fabriquées par des personnes qui pourraient calibrer des fruits, dans un bâtiment où chaque mètre carré est disputé.
Ce que 20 à 50 caisses par minute achètent réellement
Le chiffre d’une fiche technique est un débit nominal : la cadence de la machine avec une alimentation propre, un carton régulier et un opérateur qui n’est pas en train de débourrer. Sur un sol réel, le débit effectif se situe entre 65 et 80 % du nominal selon l’épaisseur du carton, la taille de la caisse, le motif de collage et la fréquence des changements de format. Cela change malgré tout la donne, parce que la machine couvre la ligne au lieu de la suivre.
Lisez les deux tableaux ensemble et la règle de dimensionnement devient évidente : une machine à 30 caisses par minute avec une efficacité réelle couvre une ligne de 4 t/h avec de la marge, et une ligne de 6 t/h exige le haut de la plage — 45 à 50 par minute en continu — ou un second poste de formage. Dimensionner au-delà, c’est du capital qui dort ; en dessous, c’est revenir dans la file. La conséquence opérationnelle est tout l’enjeu de l’exercice : quand l’approvisionnement en caisses dépasse le rythme du conditionnement, on arrête le pré-montage. Les caisses sont fabriquées à la demande, une heure avant les fruits, et la station travaille au calendrier de la récolte plutôt qu’à celui du stock de caisses.
| Production de la ligne de conditionnement | Caisses nécessaires par heure (2,5 kg) | Caisses nécessaires par heure (5 kg) |
|---|---|---|
| 2 t/h | 800 | 400 |
| 4 t/h | 1,600 | 800 |
| 6 t/h | 2,400 | 1,200 |
La vitesse ne vaut que si chaque caisse est juste
Un bourrage coûte dix à trente minutes et l’humeur d’un chef d’équipe. De la colle au mauvais endroit coûte une palette : une caisse qui s’ouvre dans le tunnel, s’écrase à l’empilage ou bloque l’air parce que ses évents ne sont plus alignés.
C’est l’argument honnête contre l’achat de la vitesse seule. À 45 caisses par minute, la fenêtre pendant laquelle la colle doit tomber au bon endroit se mesure en millisecondes, et une machine qui gagne en vitesse en relâchant sa tolérance de positionnement n’est pas plus rapide : elle produit simplement des rebuts plus vite. C’est ici que la configuration compte plus que le débit affiché.
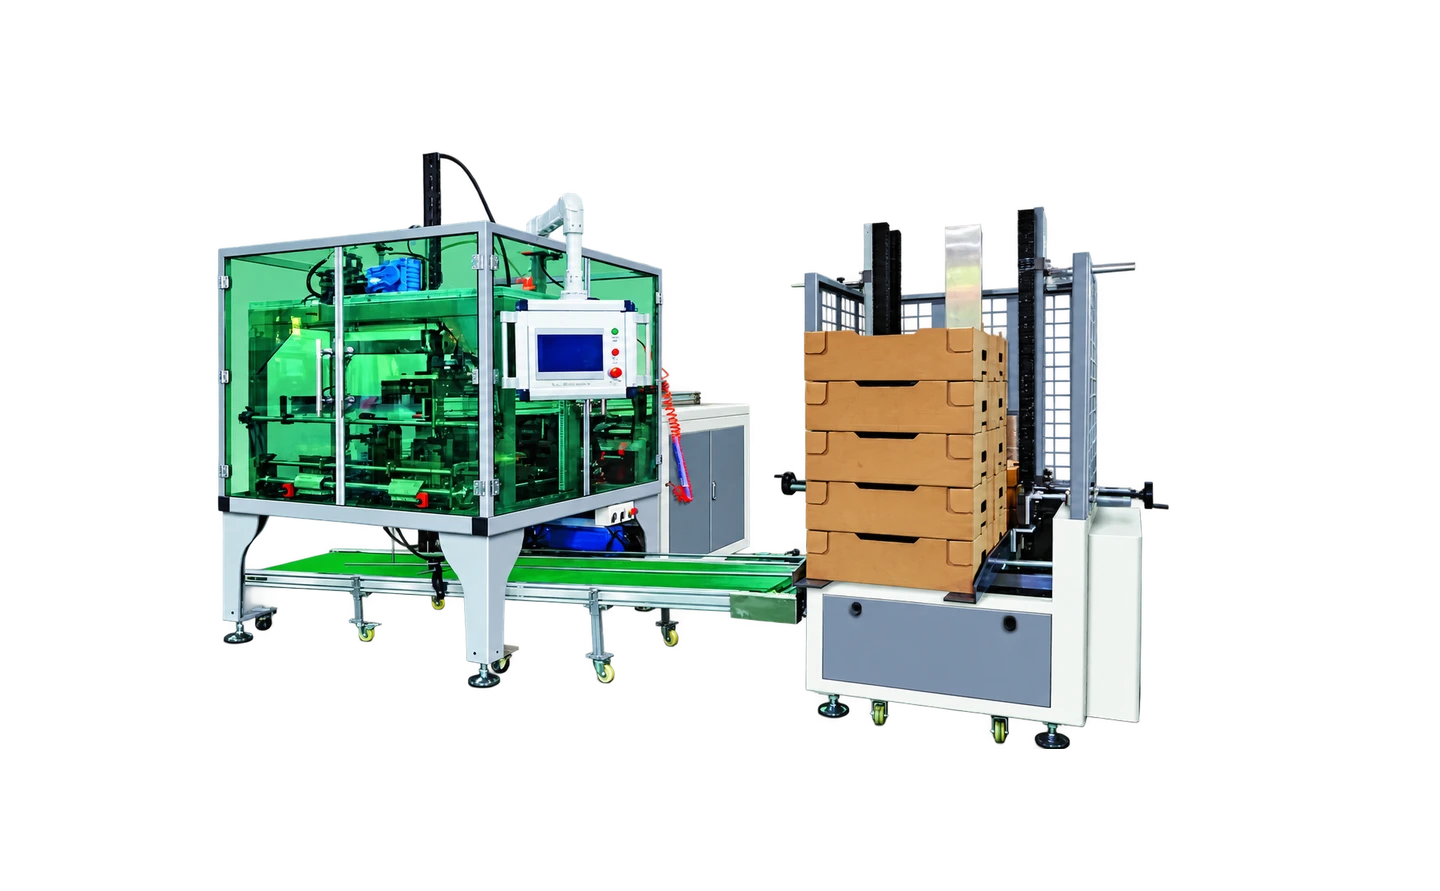
La Z-03 est construite autour de ce problème. Son architecture de contrôle repose sur un contrôleur de mouvement Siemens avec quatre axes servo à encodeurs absolus, de sorte que les positions d’axes sont connues à la mise sous tension et que la séquence de pliage reste synchronisée à toutes les vitesses, et pas seulement à celle pour laquelle elle a été réglée. Le positionnement de la colle est guidé par fibre optique avec application servo avant et arrière, ce qui supprime la dépendance à la lumière réfléchie par la couleur et l’impression du carton : la source classique de dérive du collage lorsqu’une machine tourne plus vite que l’échantillon sur lequel elle a été réglée. L’unité hot melt Valco compense automatiquement à mesure que le niveau et la température du réservoir évoluent au fil d’une équipe. Et l’alimentation par aspiration en fond de pile prélève une découpe à la fois, ce qui compte parce que ce sont les doubles prises, et non les cycles lents, qui arrêtent réellement une formeuse.
La plage dimensionnelle compte pour la même raison : carton de 2,5 à 7 mm, découpes de 370 à 1000 mm par 500 à 1100 mm, caisses de 180 à 650 mm de long, 180 à 470 mm de large et 50 à 250 mm de haut. Cela couvre une barquette de 2,5 kg pour cerises, une caisse de 5 kg pour pommes ou avocats et la plupart des formats ventilés intermédiaires pour fruits à noyau — autrement dit, une seule machine peut servir un programme mixte au lieu d’un format par machine.
| Élément de configuration | Ce que cela protège lorsque le débit augmente |
|---|---|
| Contrôleur de mouvement + 4 axes servo à encodeurs absolus | La séquence de pliage reste synchronisée à toutes les vitesses ; pas de retour à l’origine après un arrêt |
| Positionnement à fibre optique, collage servo avant et arrière | Le cordon de colle tombe au même endroit quel que soit la couleur ou l’impression du carton |
| Unité hot melt à compensation automatique de colle | Cordon régulier sur huit heures, tandis que le réservoir se vide et chauffe |
| Alimentation par aspiration en fond de pile | Une découpe par cycle : la principale cause de bourrage est éliminée plutôt que gérée |
| Alimentation, formage, convoyage et empilage en continu | Les caisses sortent montées et comptées ; aucune manutention manuelle entre les postes |
| Changement de moule rapide | Changement de format en quelques minutes lorsque la répartition des calibres évolue en cours de journée |
| Diagnostic automatique des pannes | Un bourrage se règle en minutes par l’opérateur, pas en heures par un technicien |
| Protection de sécurité par infrarouge | L’opérateur peut travailler près d’une machine rapide sans y être exposé |
La chronologie de la chaîne du froid, avec et sans machine
Les chiffres argumentent mieux que les adjectifs. Supposons 20 tonnes par jour de cerises en caisses de 2,5 kg, des fruits arrivant du verger dès 07:00, 26 °C ambiants, une ligne de conditionnement de 1 500 caisses par heure et un tunnel à air forcé qui demande six heures une fois la palette chargée.
Lisez attentivement la dernière colonne de la dernière ligne. Personne n’affirme qu’une machine rend les fruits meilleurs. L’affirmation est plus étroite et plus difficile à contester : le fruit est exposé à l’air chaud environ deux fois moins longtemps et, refroidi plus tôt, il arrive avec davantage de ce que le verger a produit.
Il existe un effet de second ordre qu’il vaut la peine de connaître. Des caisses uniformes se refroidissent de façon prévisible. Les barquettes montées à la machine conservent leurs angles et l’alignement de leurs évents, si bien que l’air traverse la palette comme le suppose la conception du tunnel. Les caisses montées à la main avec des angles écrasés créent des courts-circuits : l’air prend le chemin facile, le centre de la palette reste tiède et le tunnel met plus longtemps pour des fruits déjà en retard.
| Étape | Montage manuel, stock pré-monté | Montage manuel en ligne | Caisses montées à la demande |
|---|---|---|---|
| Approvisionnement en caisses au pic | Plafonné par l’équipe de pré-montage | 500–600 caisses/h, moins lorsqu’un opérateur est rappelé ailleurs | 1 200–1 450 caisses/h |
| Débit effectif de conditionnement | 600–900 caisses/h | 500–600 caisses/h | Au rythme propre de la ligne |
| Fruits en attente dans les bacs, en milieu de matinée | 3–5 tonnes | 5–8 tonnes | Moins de 1 tonne |
| Heures moyennes, de la récolte au tunnel | 7–9 | 9–11 | 4–5 |
| Effet pratique sur la catégorie | Pédoncules acceptables, un certain ramollissement sur les fruits les plus précoces | La plus forte proportion de fruits mous et de pédoncules brunis | Le fruit entre au tunnel dans l’équipe même où il a été cueilli |
Dimensionnez la machine pour la ligne, puis faites-la tourner sous son maximum
Une formeuse n’est pas une voiture de course, et la vitesse maximale est rarement le bon réglage. La méthode qui fonctionne part de la consommation horaire de pointe pour chaque format de caisse, et non de la moyenne journalière, parce que ce sont les pics qui arrêtent une ligne. Ajoutez 20 à 25 % de marge de conception, puis vérifiez que le débit obtenu reste dans la plage de la machine pour votre carton et votre caisse.
Gardez 20 à 30 minutes de tampon — environ une palette de caisses : de quoi absorber un changement de format, pas assez pour redevenir du pré-montage. Tournez au rythme de la ligne et non au plafond de la machine ; une formeuse à 80 % de son maximum toute la journée produit plus de caisses utilisables qu’une autre qui tourne à 100 % et s’arrête deux fois par heure. Changez les formats avec le moule et non avec du stock, parce que le changement rapide de moule existe précisément pour ne pas avoir à deviner aujourd’hui la répartition des calibres de demain.
Suivez ensuite deux chiffres : les caisses par bourrage et les rebuts de collage pour mille. Si l’un des deux monte quand vous augmentez le débit, c’est le débit qui est faux, pas l’opérateur.
Ce que valent ces heures
À titre d’illustration seulement, car les chiffres diffèrent d’un site à l’autre : 20 tonnes par jour à une valeur de gros de 4 USD le kilo représentent 80 000 USD de fruits qui traversent le bâtiment chaque jour. Un point de pourcentage entre catégorie premium et standard — le type d’écart que décident la couleur du pédoncule et la fermeté — vaut 800 USD par jour, soit environ 48 000 USD sur une saison de soixante jours. Vous pouvez refaire le calcul avec votre propre différentiel de prix et votre propre taux de rejet ; la conclusion tient généralement, et elle tient généralement avec une large marge face au coût en capital d’une formeuse.
L’erreur consiste à comparer le prix de la machine à celui d’une caisse. La comparaison qui décide de l’investissement oppose le prix de la machine à la valeur d’arriver une catégorie plus haut, sur chaque palette, pendant toute la saison.
Questions fréquentes
Monter plus vite produit-il des caisses plus faibles ?
Non, si la colle est correctement placée. La résistance d’une caisse vient de la grammaire du carton, de la géométrie du pliage et d’un cordon de colle continu, et rien de tout cela ne dépend de la cadence. Ce qui dépend de la vitesse, c’est la précision de positionnement, et c’est pourquoi la configuration compte plus que le débit affiché. Une machine qui tient la position de colle à 45 caisses par minute produit des caisses identiques à celles qu’elle fait à 20 ; une machine qui dérive à 45 doit tourner à 30 jusqu’à correction.
Une machine peut-elle suivre une ligne de 5 tonnes par heure ?
À 2,5 kg par caisse, 5 t/h demandent 2 000 caisses par heure. C’est dans la plage de cette configuration, en haut de celle-ci, en carton de 3 à 4 mm et avec une alimentation régulière — et c’est pourquoi un essai sur vos propres cartons et votre propre découpe est la seule façon honnête de confirmer le débit. À 5 kg par caisse, la même ligne demande 1 000 caisses par heure, ce qui laisse une marge confortable.
Quels cartons et quelles tailles de caisse la machine peut-elle former ?
Carton de 2,5 à 7 mm, découpes de 370 × 500 mm jusqu’à 1000 × 1100 mm, caisses finies de 180 à 650 mm de long, 180 à 470 mm de large et 50 à 250 mm de haut. Cela couvre les barquettes de 2,5 kg pour cerises, les caisses de 5 kg pour fruits à pépins et la plupart des formats ventilés pour fruits à noyau.
Nous pré-montons déjà les caisses la nuit. N’est-ce pas moins cher ?
C’est moins cher à la caisse jusqu’à ce que l’on compte l’équipe de nuit, la surface occupée, les caisses qui se déforment avant d’être remplies et les formats montés pour une répartition de calibres qui n’a pas eu lieu. Le pré-montage est un emprunt de fonds de roulement contracté chaque jour de la saison.
Quatre questions reviennent dans presque toutes les discussions sur la vitesse de montage et la chaîne du froid.
Si le goulot d’étranglement se mesure en heures, commencez ici
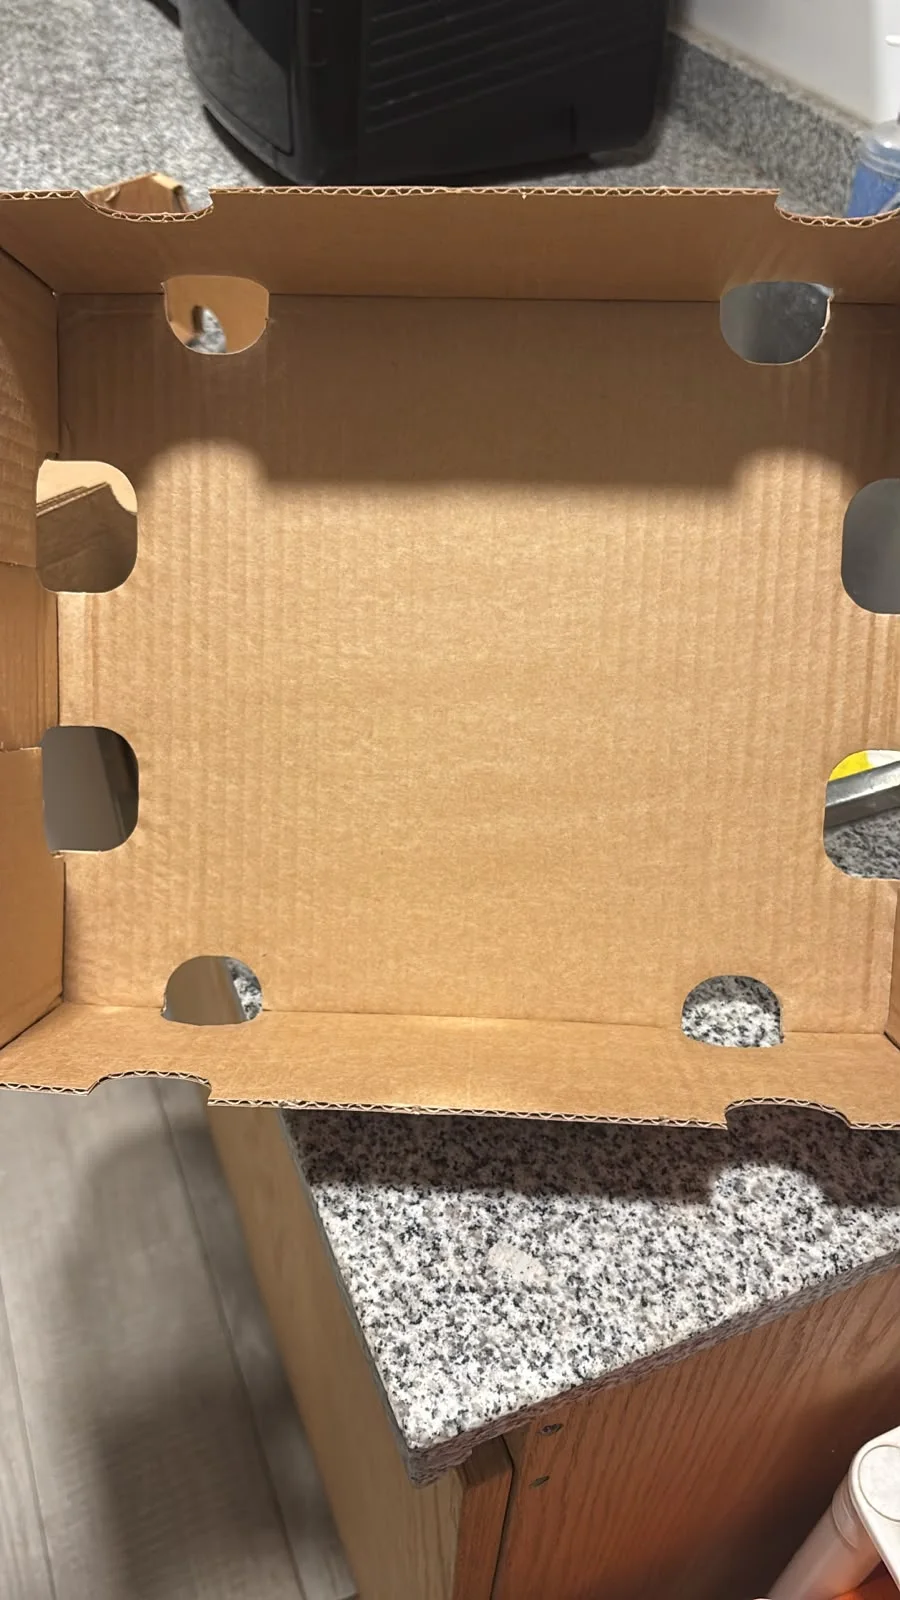
Envoyez-nous trois éléments et nous vous dirons, chiffres à l’appui et non avec des adjectifs, si l’approvisionnement en caisses est votre contrainte : la demande horaire de pointe pour chaque format, la découpe ou une photo de la caisse avec ses dimensions, et la grammaire de carton que vous achetez réellement. Si la réponse est qu’une formeuse retirerait des heures de votre chaîne du froid, un essai sur vos propres cartons règle la question du débit en un après-midi.
Les fruits ne seront pas plus frais grâce à une machine. Ils seront plus frais parce qu’ils ont moins attendu, et c’est une décision de débit, prise avant la saison et non pendant.
Préparer les photos de la boîte, les dimensions et les chiffres de production
Modèles de catalogue à discuter
Ces modèles sont des points de départ pour une enquête. Confirmez la configuration par rapport à votre blanc et votre échantillon.
- XD-Z03 · Plieuse de boîtes multifonctionnelle
Une installation de formage automatique de caisses à fruits combinant alimentation par aspiration par le bas, couteaux pliants, collage, convoyage et empilage.