

Due produttori raccolgono la stessa varietà nella stessa valle nella stessa settimana. Entrambi misurano i gradi brix prima della raccolta. Entrambi calibrano sugli stessi calibri. Entrambi spediscono sullo stesso mercato, in casse della stessa dimensione e della stessa grammatura. Uno arriva con peduncoli ancora verdi dopo quattro settimane di transito; l’altro arriva con peduncoli imbruniti e spalle molli. Nulla nel frutteto spiega la differenza. La differenza è il numero di ore tra l’albero e la cella frigorifera, e la macchina che decide quelle ore di solito non è la calibratrice né il pre-raffreddatore, ma quella che fa le casse.
La qualità si decide in campo. La freschezza, dopo.
Una ciliegia non è una banana. Dopo la raccolta non matura: declina soltanto. Una volta staccato il frutto, tutto ciò che gli accade è una sottrazione: gli zuccheri restano dove sono, l’acidità resta dove è, e consistenza, colore del peduncolo, finitura della buccia e vita commerciale si muovono in una sola direzione.
Questo ha una conseguenza scomoda per i produttori che hanno passato anni a migliorare la qualità. Scelta varietale, coperture, strutture in serra, epoca di raccolta, una linea di calibratura con telecamere: tutto questo alza il tetto di ciò che la frutta può essere. Niente di tutto ciò sopravvive a una lunga attesa a temperatura ambiente. La qualità post-raccolta non è una proprietà del frutto. È una funzione del tempo e della temperatura, e si spende ora per ora.
Che cosa succede alla frutta mentre aspetta
La frutta arriva dall’albero con un calore di campo che non è in grado di smaltire da sola. Una ciliegia a 25–30 °C all’ombra respira diverse volte più in fretta della stessa ciliegia a 0 °C: come regola approssimativa, la respirazione raddoppia o triplica ogni 10 °C di calore. La respirazione veloce consuma zuccheri e acidi, rammollisce i tessuti e libera umidità che il frutto non può reintegrare.
I sintomi visibili arrivano in un ordine prevedibile: prima il peduncolo perde il verde, poi la buccia si opacizza, quindi compaiono le ammaccature e infine gli organismi di marcescenza già presenti sulla superficie trovano la loro via d’ingresso. Nulla di questo è reversibile. Non c’è passaggio di confezionamento, rivestimento o cassa che restituisca consistenza.
È per questo che la pratica del magazzino ruota intorno a una regola che sembra esagerata finché non la si vede accadere: per drupacee e piccoli frutti sensibili, ogni ora di ritardo a temperatura ambiente costa all’incirca un giorno di vita commerciale. Il numero esatto dipende da varietà, maturità e umidità, e nessun fornitore onesto dirà che è una legge. Ma la direzione non è in discussione, e non lo è nemmeno il fatto che il pre-raffreddamento non fermi l’orologio: lo rallenta soltanto. Un tunnel ad aria forzata impiega diverse ore per portare un pallet di ciliegie a 0–1 °C, e quelle ore si spendono su ciò che la frutta ha già perso.
La coda che nessuno misura
Chiedete a un responsabile di magazzino dove finisce il tempo e vi parlerà della linea di calibratura, del programma del tunnel e del camion. Quasi nessuno risponde con la risposta vera: la coda.
I bins aspettano di essere svuotati. La frutta aspetta un posto di calibratura. I pallet aspettano una cassa. I camion aspettano il carico completo. In un magazzino ben gestito ciascuna di queste attese è breve. In uno medio si sommano in ore, e nessuno è responsabile del totale.
La cassa è il cancello più trascurato di quella catena, perché sta a monte dei confezionatori. Un confezionatore non può mettere frutta in una cassa che non esiste ancora. Quando le casse scarseggiano, la linea si ferma — costoso — oppure continua e rimette la frutta calibrata nei bins, aspettando casse che arriveranno tra un’ora. La seconda opzione è quella che uccide in silenzio: la frutta è già confezionata nella testa del produttore, ma sul pavimento è seduta in un bin a 24 °C, e l’orologio non si è fermato.
L’aritmetica delle casse montate a mano
Qui la velocità smette di essere una comodità e diventa una variabile della catena del freddo. Prendiamo una realtà ciliegicola di medie dimensioni che confeziona 20 tonnellate al giorno in casse da 2,5 kg: 8.000 casse, ogni giorno, per sei-otto settimane.
Un operatore esperto che monta a mano vaschette con fondo a incastro produce circa 100–150 pezzi l’ora. L’incollaggio manuale con pistola a hot melt è più lento — 40–60 l’ora — e il cordone non è mai così costante. Il lato dell’offerta dell’equazione è quindi questo, e ne discendono due cose. Primo: coprire una linea di confezionamento moderna con casse montate a mano richiede una squadra grande quanto il magazzino stesso, presente alla stessa ora in cui arriva la frutta. Secondo: l’alternativa scelta da quasi tutte le realtà è il pre-montaggio, cioè produrre casse il pomeriggio per la frutta del mattino dopo, oppure aggiungere un turno di notte sul montaggio.
| Requisito | Manuale, fondo a incastro | Manuale, pistola a colla | Z-03 a 30 casse/min | Z-03 a 45 casse/min |
|---|---|---|---|---|
| Casse all’ora, nominali | 100–150 a persona | 40–60 a persona | 1,800 | 2,700 |
| Casse all’ora, reali (65–80 % del nominale) | — | — | 1,200–1,450 | 1,750–2,050 |
| Persone necessarie per fornire 1.500 casse/h | 10–15 | 25–35 | 1 operatore | 1 operatore |
Il pre-montaggio è un prestito sul domani
Il pre-montaggio risolve il sintomo e nasconde tre costi.
Spazio a terra. 8.000 vaschette montate impilate dodici in altezza sono circa 670 pile, e ogni pila occupa all’incirca l’impronta della cassa: in pratica 70–90 m² di pavimento che un magazzino non ha liberi nel picco. Quel pavimento è di solito lo stesso di cui ha bisogno la frutta.
Resistenza della cassa. Il cartone ondulato perde resistenza alla compressione quando assorbe umidità, e un magazzino in piena raccolta è un ambiente umido. Una cassa montata che resta ferma un giorno prima di essere riempita, e poi entra in una cella al 90–95 % di umidità relativa, non è la cassa promessa dalla grammatura. Le vaschette montate a mano aggravano il problema: la geometria degli angoli cambia da operatore a operatore, e un angolo non perfettamente incastrato si apre nel tunnel o cede sotto lo stoccaggio.
Rischio di formato. Le casse si montano prima di sapere quali calibri usciranno nella giornata. Quando la ripartizione dei calibri cambia, lo stock pre-montato è la cassa sbagliata e qualcuno finisce comunque per montare a mano quella giusta. C’è poi un costo più lento che non compare mai in bilancio: le casse pre-montate le fanno persone che potrebbero stare a calibrare frutta, in un capannone dove ogni metro quadrato è conteso.
Che cosa comprano davvero 20–50 casse al minuto
Il numero su una scheda tecnica è la produzione nominale: il ritmo della macchina con alimentazione pulita, cartone regolare e un operatore che non sta liberando un inceppamento. Su un pavimento reale la produzione effettiva va dal 65 all’80 % del nominale, a seconda dello spessore del cartone, della dimensione della cassa, dello schema di incollaggio e della frequenza dei cambi formato. Cambia comunque il quadro, perché la macchina copre la linea invece di inseguirla.
Leggete le due tabelle insieme e la regola di dimensionamento diventa ovvia: una macchina a 30 casse al minuto con efficienza reale copre una linea da 4 t/h con margine, e una linea da 6 t/h richiede la parte alta del campo — 45–50 al minuto sostenuti — oppure una seconda posizione di formatura. Dimensionare più in alto significa capitale fermo; più in basso significa tornare in coda. La conseguenza operativa è il senso di tutto l’esercizio: quando la fornitura di casse supera il ritmo di confezionamento, si smette di pre-montare. Le casse si fanno a richiesta, un’ora prima della frutta, e il magazzino lavora sul calendario della raccolta, non su quello dello stock di casse.
| Produzione della linea di confezionamento | Casse necessarie all’ora (2,5 kg) | Casse necessarie all’ora (5 kg) |
|---|---|---|
| 2 t/h | 800 | 400 |
| 4 t/h | 1,600 | 800 |
| 6 t/h | 2,400 | 1,200 |
La velocità vale la pena solo se ogni cassa è giusta
Un inceppamento costa da dieci a trenta minuti e il cattivo umore di un capoturno. La colla nel punto sbagliato costa un pallet: una cassa che si apre nel tunnel, che si schiaccia sotto lo stoccaggio o che blocca il flusso d’aria perché le feritoie non sono più allineate.
È questo l’argomento onesto contro l’acquisto della sola velocità. A 45 casse al minuto la finestra in cui la colla deve cadere nel punto giusto si misura in millisecondi, e una macchina che guadagna velocità allentando la tolleranza di posizionamento non è più veloce: produce scarti più in fretta. È qui che la configurazione conta più del dato di targa.
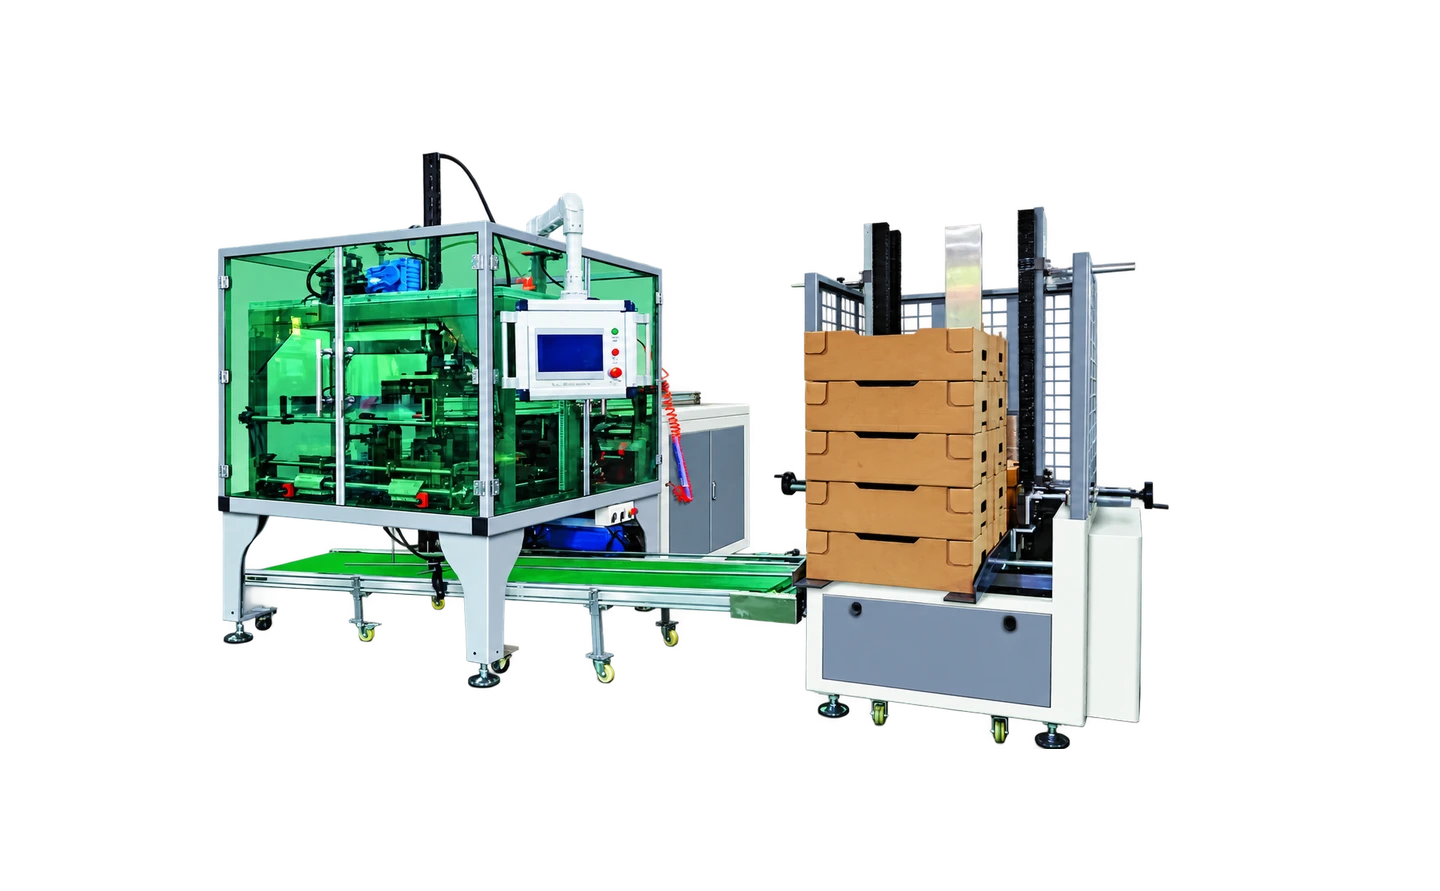
La Z-03 è costruita intorno a questo problema. L’architettura di controllo è un controllore di movimento Siemens con quattro assi servo su encoder assoluti, così le posizioni degli assi sono note all’accensione e la sequenza di piegatura resta sincronizzata a ogni velocità, non solo a quella su cui è stata tarata. Il posizionamento della colla è guidato da fibre ottiche con applicazione servo anteriore e posteriore, il che elimina la dipendenza dalla luce riflessa dal colore e dalla stampa del cartone: la fonte classica di deriva della colla quando la macchina gira più veloce del campione su cui è stata regolata. Il gruppo hot melt Valco compensa automaticamente mentre livello e temperatura del serbatoio cambiano nel corso di un turno. E l’alimentazione a vuoto dal fondo preleva una fustella per volta, cosa che conta perché a fermare davvero una formatrice sono le doppie alimentazioni, non i cicli lenti.
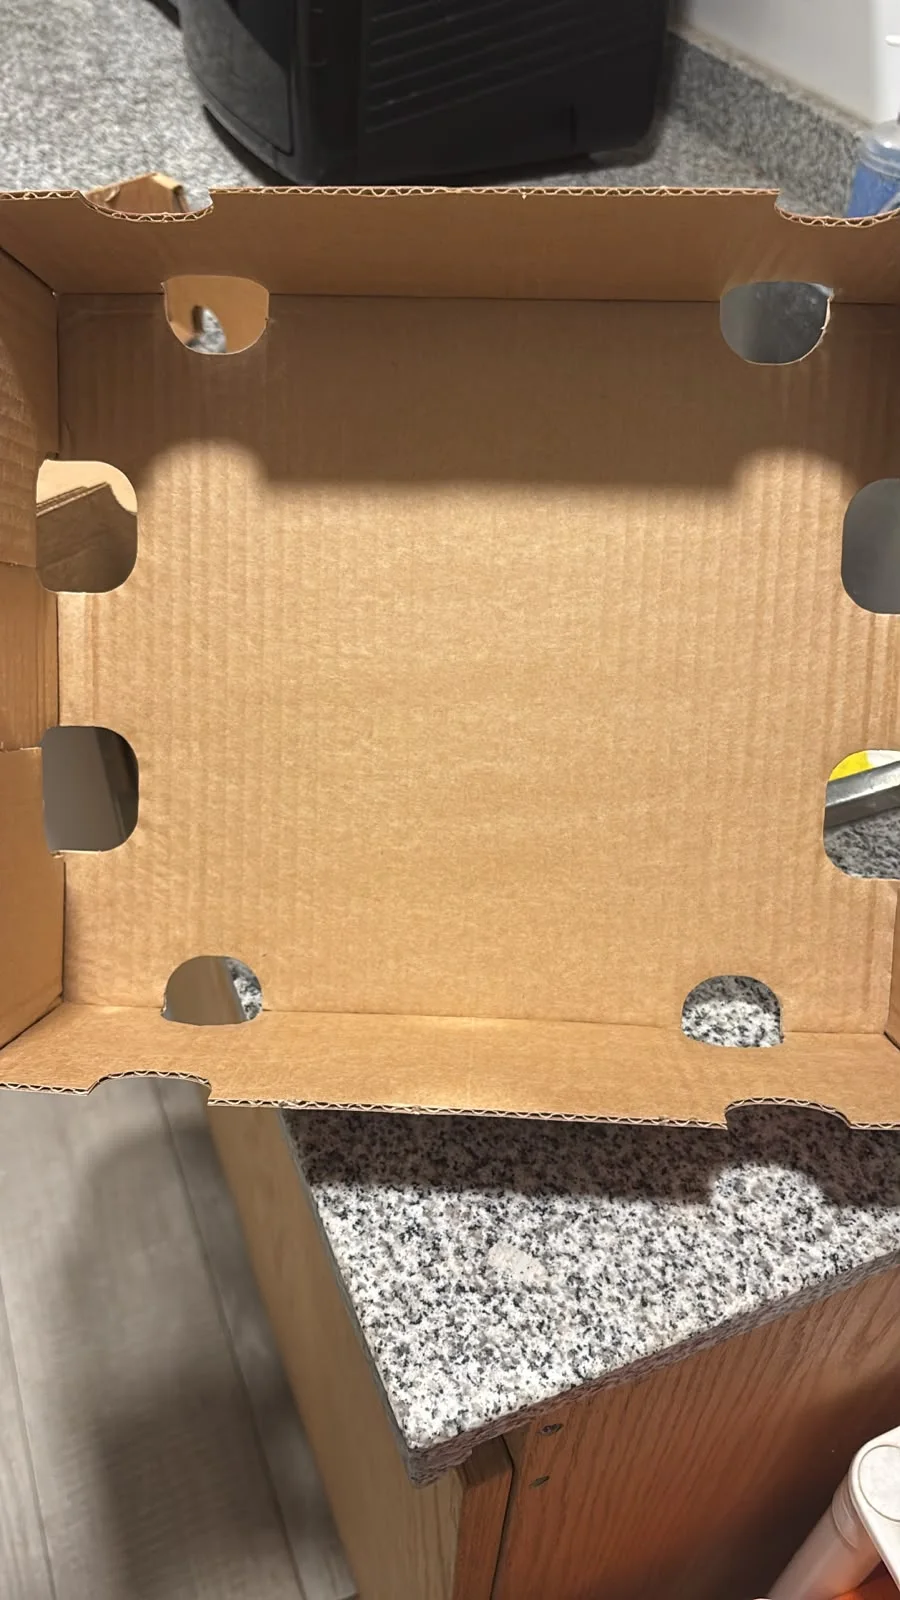
Il campo dimensionale conta per lo stesso motivo: cartone da 2,5 a 7 mm, fustelle da 370 a 1000 mm per 500 a 1100 mm, casse da 180 a 650 mm di lunghezza, da 180 a 470 mm di larghezza e da 50 a 250 mm di altezza. Copre una vaschetta da 2,5 kg per ciliegie, una cassa da 5 kg per mele o avocado e la maggior parte dei formati ventilati intermedi per drupacee: significa che una sola macchina può servire un programma misto invece di un formato per macchina.
| Elemento della configurazione | Che cosa protegge quando il ritmo sale |
|---|---|
| Controllore di movimento + 4 assi servo con encoder assoluti | La sequenza di piegatura resta sincronizzata a ogni velocità; nessun riazzeramento dopo un arresto |
| Posizionamento a fibra ottica, incollaggio servo anteriore e posteriore | Il cordone di colla cade nello stesso punto indipendentemente dal colore o dalla stampa del cartone |
| Gruppo hot melt con compensazione automatica della colla | Cordone costante su otto ore, mentre il serbatoio si svuota e si scalda |
| Alimentazione a vuoto dal fondo della pila | Una fustella per ciclo: la causa principale degli inceppamenti viene eliminata invece che gestita |
| Alimentazione, formatura, trasporto e stoccaggio in continuo | Le casse escono montate e contate; nessuna movimentazione manuale tra le stazioni |
| Cambio stampo rapido | Cambio formato in pochi minuti quando la ripartizione dei calibri cambia a metà giornata |
| Diagnosi automatica dei guasti | L’operatore libera un inceppamento in minuti, non un tecnico in ore |
| Protezione di sicurezza a infrarossi | L’operatore può lavorare vicino a una macchina veloce senza esserne esposto |
Una linea del tempo della catena del freddo, con e senza macchina
I numeri argomentano meglio degli aggettivi. Ipotizziamo 20 tonnellate al giorno di ciliegie in casse da 2,5 kg, frutta che arriva dal frutteto dalle 07:00, 26 °C di ambiente, una linea di confezionamento da 1.500 casse l’ora e un tunnel ad aria forzata che impiega sei ore per ogni pallet caricato.
Leggete con attenzione l’ultima colonna dell’ultima riga. Nessuno sostiene che una macchina renda migliore la frutta. L’affermazione è più stretta e più difficile da contestare: la frutta resta esposta all’aria calda circa la metà del tempo e, raffreddata prima, arriva con più di ciò che il frutteto ha prodotto.
C’è un effetto di secondo ordine che vale la pena conoscere. Le casse uniformi si raffreddano in modo prevedibile. Le vaschette montate a macchina mantengono gli angoli e l’allineamento delle feritoie, così l’aria attraversa il pallet come presuppone il progetto del tunnel. Le casse montate a mano con angoli schiacciati creano canali preferenziali: l’aria prende la via più facile, il centro del pallet resta tiepido e il tunnel impiega più tempo per frutta che era già in ritardo.
| Fase | Manuale, stock pre-montato | Montaggio manuale in linea | Casse montate a richiesta |
|---|---|---|---|
| Fornitura di casse nel picco | Limitato dal turno di pre-montaggio | 500–600 casse/h, meno quando un operatore viene richiamato altrove | 1.200–1.450 casse/h |
| Ritmo effettivo di confezionamento | 600–900 casse/h | 500–600 casse/h | Al ritmo della linea stessa |
| Frutta in attesa nei bins, a metà mattina | 3–5 tonnellate | 5–8 tonnellate | Meno di 1 tonnellata |
| Ore medie, dalla raccolta al tunnel | 7–9 | 9–11 | 4–5 |
| Effetto pratico sulla categoria | Peduncoli accettabili, un certo rammollimento sui frutti più precoci | La quota più alta di frutta molle e peduncoli imbruniti | La frutta entra nel tunnel nello stesso turno in cui è stata raccolta |
Dimensionate la macchina sulla linea, poi fatela girare sotto il massimo
Una formatrice non è un’auto da corsa, e la velocità massima è raramente l’impostazione giusta. Il metodo che funziona parte dal consumo massimo orario di ciascun formato di cassa, non dalla media giornaliera, perché sono i picchi a fermare una linea. Aggiungete il 20–25 % come margine di progetto e verificate che il regime risultante stia dentro il campo della macchina per il vostro cartone e la vostra cassa.
Tenete 20–30 minuti di cuscinetto — circa un pallet di casse: quanto basta per assorbire un cambio formato, non tanto da tornare al pre-montaggio. Lavorate al ritmo della linea e non al tetto della macchina; una formatrice all’80 % del massimo per tutta la giornata produce più casse utilizzabili di una che va al 100 % e si ferma due volte l’ora. Cambiate formato con lo stampo e non con lo stock, perché il cambio rapido esiste proprio per non dover indovinare oggi la ripartizione dei calibri di domani.
Poi seguite due numeri: casse per inceppamento e scarti di colla ogni mille. Se uno dei due sale quando alzate il ritmo, il ritmo è sbagliato, non l’operatore.
Quanto valgono quelle ore
Solo a titolo illustrativo, perché i numeri di ogni realtà sono diversi: 20 tonnellate al giorno a un valore all’ingrosso di 4 USD al chilo sono 80.000 USD di frutta che attraversano il capannone ogni giorno. Un punto percentuale di differenza tra categoria premium e standard — il tipo di differenza che decidono colore del peduncolo e consistenza — vale 800 USD al giorno, cioè circa 48.000 USD su una stagione di sessanta giorni. Potete rifare lo stesso conto con il vostro differenziale di prezzo e il vostro tasso di scarto; la conclusione di solito regge, e di solito regge con un margine ampio rispetto al costo del capitale di una formatrice.
L’errore è confrontare il prezzo della macchina con il prezzo di una cassa. Il confronto che decide l’investimento è il prezzo della macchina contro il valore di arrivare una categoria più in alto, su ogni pallet, per tutta la stagione.
Domande frequenti
Montare più veloce produce casse più deboli?
No, se la colla è posizionata correttamente. La resistenza di una cassa viene dalla grammatura del cartone, dalla geometria della piegatura e da un cordone di colla continuo, e nulla di questo dipende dal ritmo del ciclo. Ciò che dipende dalla velocità è la precisione di posizionamento, ed è per questo che la configurazione conta più del dato di produzione. Una macchina che mantiene la posizione della colla a 45 casse al minuto produce casse identiche a quelle che fa a 20; una che deriva a 45 va fatta girare a 30 finché non è sistemata.
Una macchina riesce a stare dietro a una linea da 5 tonnellate l’ora?
Con 2,5 kg per cassa, 5 t/h richiedono 2.000 casse l’ora. È dentro il campo di questa configurazione nella sua parte alta, con cartone da 3–4 mm e alimentazione costante, ed è il motivo per cui una prova di campione sul vostro cartone e sulla vostra fustella è l’unico modo onesto di confermare il regime. Con 5 kg per cassa la stessa linea ne chiede 1.000 l’ora, il che lascia un margine comodo.
Che cartoni e che formati di cassa può lavorare la macchina?
Cartone da 2,5 a 7 mm, fustelle da 370 × 500 mm fino a 1000 × 1100 mm e casse finite da 180 a 650 mm di lunghezza, 180 a 470 mm di larghezza e 50 a 250 mm di altezza. Copre vaschette per ciliegie da 2,5 kg, casse da 5 kg per pomacee e la maggior parte dei formati ventilati per drupacee.
Montiamo già le casse di notte. Non costa meno?
È più economico per cassa finché non si contano il turno di notte, lo spazio occupato, le casse che si deformano prima di essere riempite e i formati montati per una ripartizione di calibri che poi non si è verificata. Il pre-montaggio è un prestito di capitale circolante che si accende ogni giorno della stagione.
Quattro domande ricorrono in quasi ogni conversazione su velocità di formatura e catena del freddo.
Se il collo di bottiglia si misura in ore, partite da qui
Mandateci tre cose e vi diremo, con i numeri e non con gli aggettivi, se la fornitura di casse è il vostro vincolo: la domanda massima oraria di casse per ogni formato, la fustella o una foto della cassa con le misure, e la grammatura di cartone che comprate davvero. Se la risposta è che una formatrice toglierebbe ore alla vostra catena del freddo, una prova di campione sul vostro cartone risolve la questione del regime in un pomeriggio.
La frutta non sarà più fresca grazie a una macchina. Sarà più fresca perché ha aspettato meno, e quella è una decisione sulla capacità di processo, presa prima della stagione e non durante.
Prepari foto delle scatole, dimensioni e cifre di produzione
Modelli di catalogo da discutere
Questi modelli sono punti di partenza per un'indagine. Confermare la configurazione rispetto al pezzo grezzo e al campione.
- XD-Z03 · Piegatrice multifunzionale per scatole
Un impianto automatico per la formatura di cassette di frutta che combina alimentazione con aspirazione dal basso, coltelli pieghevoli, incollaggio, trasporto e impilamento.