

二人の生産者が、同じ週に、同じ谷で、同じ品種を収穫する。二人とも収穫前に糖度を測る。二人とも同じ階級に選別する。二人とも同じ市場へ、同じサイズと同じグレードの箱で出荷する。一人は4週間の輸送を経ても果梗が緑のまま届き、もう一人は果梗が褐変し、肩が柔らかくなって届く。圃場の中にこの差を説明するものは何もない。差は、樹と冷蔵庫の間の時間数であり、その時間数を決める機械はたいてい選果機でも予冷機でもなく、箱を作る機械だ。
品質は圃場で決まる。鮮度はその後に決まる。
チェリーはバナナではない。収穫後に熟すことはなく、劣化するだけだ。果実を摘んだ瞬間から、起きることはすべて引き算になる。糖度はそのまま、酸度もそのまま、そして硬度、果梗の色、果皮の艶、日持ちは一方向にしか動かない。
これは、品質向上に何年も費やしてきた生産者にとって居心地の悪い帰結だ。品種選択、被覆、ハウス構造、収穫時期、カメラ式選果ライン。そのすべてが、果実がなり得る上限を引き上げる。しかしそのどれも、常温での長い待ち時間には耐えられない。収穫後の品質は果実の属性ではない。時間と温度の関数であり、それは1時間ずつ費やされていく。
待っている間に果実に何が起きるか
果実は樹から、自分では捨てられない圃場熱を抱えたまま運ばれてくる。日陰で25〜30 °Cのチェリーは、0 °Cの同じチェリーより数倍速く呼吸する。目安として、気温が10 °C上がるごとに呼吸量は2〜3倍になる。速い呼吸は糖と酸を消費し、組織を柔らかくし、果実が補充できない水分を放出させる。
目に見える症状は決まった順序で現れる。まず果梗が緑を失い、次に果皮がくすみ、次に陥没(ピッティング)が現れ、最後に表面にもともと付いていた腐朽菌が侵入口を見つける。どれも可逆ではない。詰める工程も、コーティングも、箱も、硬度を戻すことはできない。
だからパックハウスの実務は、実際に起きるのを見るまでは大げさに聞こえる経験則の周りに組み立てられている。敏感な核果類やベリー類では、常温での遅れ1時間が、ほぼ1日の市場寿命に相当する。正確な数字は品種、熟度、湿度で変わるし、誠実な供給者ならそれを法則だとは言わない。だが方向性に議論の余地はなく、予冷が時計を止めず、遅くするだけだという事実にも余地はない。強制通風トンネルがチェリーのパレットを0〜1 °Cまで下げるには数時間かかり、その時間は果実がすでに失ったものの上に費やされる。
誰も測らない行列
パックハウスの責任者に時間がどこへ消えるのかと尋ねれば、選果ライン、トンネルの順番、トラックの話が返ってくる。本当の答えを返す人はほとんどいない。行列だ。
ビンは空けられるのを待つ。果実は選果の順番を待つ。パレットは箱を待つ。トラックは満載を待つ。よく回っているパックハウスでは、どの待ち時間も短い。平均的な現場ではそれらが積み上がって数時間になり、しかも合計の責任者は誰もいない。
その連鎖の中で最も見落とされるゲートが箱だ。箱詰め作業者の上流にあるからだ。まだ存在しない箱に果実を詰めることはできない。箱が足りなくなると、ラインは止まる(高くつく)か、そのまま動き続けて選別済みの果実をビンに戻して積み、1時間後に届く箱を待つ。後者こそが静かな破壊者だ。生産者の頭の中では果実はもう箱詰めされているが、床の上では24 °Cのビンの中に座っており、時計は止まっていない。
手組みの箱の算数
ここで速度は快適さの話ではなくなり、コールドチェーンの変数になる。1日20トンを2.5 kg箱に詰める中規模のチェリー現場を考えてみる。8,000箱、それを6〜8週間、毎日だ。
底面ロック式トレーを手作業で組む熟練者は、1時間におおよそ100〜150箱。ホットメルトガンでの手接着はもっと遅く、1時間に40〜60箱で、接着の安定性も劣る。供給側を式にするとこうなり、そこから二つのことが導かれる。第一に、現代的な箱詰めラインを手組みの箱で賄うには、パックハウスそのものと同じ規模の人数を、果実が届くのと同じ時間帯に配置する必要がある。第二に、多くの現場が選ぶ代替案は事前組み立てだ。翌日の果実のために午後に箱を組み、あるいは箱組み専用の夜勤を回す。
| 要件 | 手組み(底面ロック) | 手組み(接着ガン) | Z-03(毎分30箱) | Z-03(毎分45箱) |
|---|---|---|---|---|
| 1時間当たりの箱数(公称) | 1人あたり100〜150箱 | 1人あたり40〜60箱 | 1,800 | 2,700 |
| 1時間当たりの箱数(実効、公称の65〜80 %) | — | — | 1,200–1,450 | 1,750–2,050 |
| 毎時1,500箱を供給するのに必要な人数 | 10–15 | 25–35 | オペレーター1名 | オペレーター1名 |
事前組み立ては明日からの借金
事前組み立ては症状を解決し、三つのコストを隠す。
床面積。組んだトレー8,000枚を12段積みにすると約670山になり、1山はほぼ箱の占有面積を必要とする。実際には70〜90 m²の床で、繁忙期のパックハウスに空きはない。その床はたいてい、果実が使うべき床と同じ場所だ。
箱の強度。段ボールは湿気を吸うと圧縮強度を落とすし、収穫期のパックハウスは湿った場所だ。組んだまま1日置かれ、その後90〜95 %の相対湿度の冷蔵庫に入る箱は、段ボールのグレードが約束した箱ではない。手組みのロックトレーはこれをさらに悪化させる。角の形状が作業者ごとに変わり、完全にかみ合っていない角はトンネルで開いたり、積み重ねで潰れたりする。
規格リスク。その日にどの階級がどれだけ出るかを知る前に箱を組むことになる。階級の構成が変わった日、事前に組んだ在庫は間違った箱であり、結局誰かが正しい箱を手で組み始める。貸借対照表には決して現れない、もっと緩やかなコストもある。事前に組まれた箱は、果実を選別できたはずの人たちが、1平方メートルを奪い合う建物の中で作っているのだ。
毎分20〜50箱が実際に買うもの
仕様書に載る数値は公称能力だ。きれいな給紙、安定した段ボール、詰まりを処理していないオペレーターという条件での速度である。実際の現場では、段ボール厚、箱サイズ、接着パターン、規格切替の頻度に応じて、実効能力は公称の65〜80 %で推移する。それでも状況は変わる。機械がラインを追いかけるのではなく、ラインを賄えるからだ。
二つの表を並べて読めば、選定のルールは明らかになる。実効効率込みで毎分30箱の機械は4 t/hのラインを余裕をもって賄い、6 t/hのラインは範囲の上限――毎分45〜50箱を持続――か、二台目の成形ポジションを必要とする。それ以上に大きく取るのは遊んでいる資本であり、下回れば行列に戻る。運用上の帰結こそがこの検討の本題だ。箱の供給が箱詰め速度を上回れば、事前組み立てをやめられる。箱は果実の1時間前に、必要に応じて組まれ、パックハウスは箱の在庫ではなく収穫のスケジュールで動く。
| 箱詰めラインの処理量 | 1時間に必要な箱数(2.5 kg) | 1時間に必要な箱数(5 kg) |
|---|---|---|
| 2 t/h | 800 | 400 |
| 4 t/h | 1,600 | 800 |
| 6 t/h | 2,400 | 1,200 |
速度は、どの箱も正しいときだけ価値を持つ
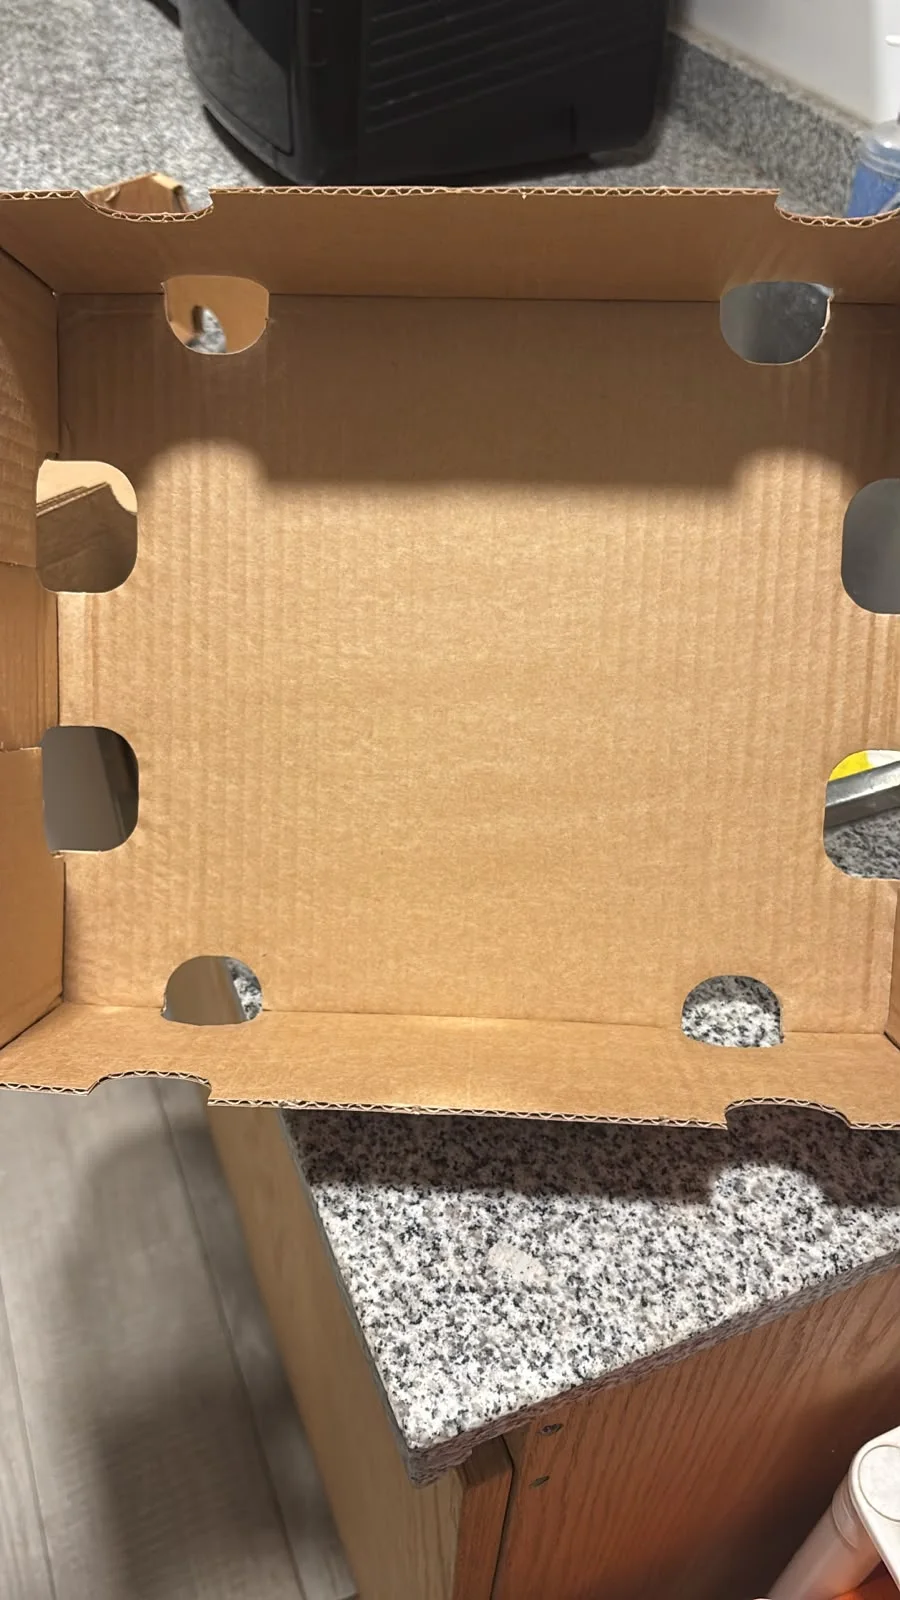
詰まりは10〜30分と、責任者の機嫌を奪う。接着位置のずれはパレット1本を奪う。トンネルの中で箱が開く、積み重ねで潰れる、通気孔がずれてエアフローを妨げる、といった形で。
これが、速度だけを買うことへの誠実な反論だ。毎分45箱では、接着が正しい位置に落ちるべき時間窓はミリ秒で測られる。位置決め公差を緩めることで速度を得た機械は、速くなったのではなく、不合格品を作るのが速くなっただけだ。ここで効いてくるのは、公称処理能力ではなく構成である。
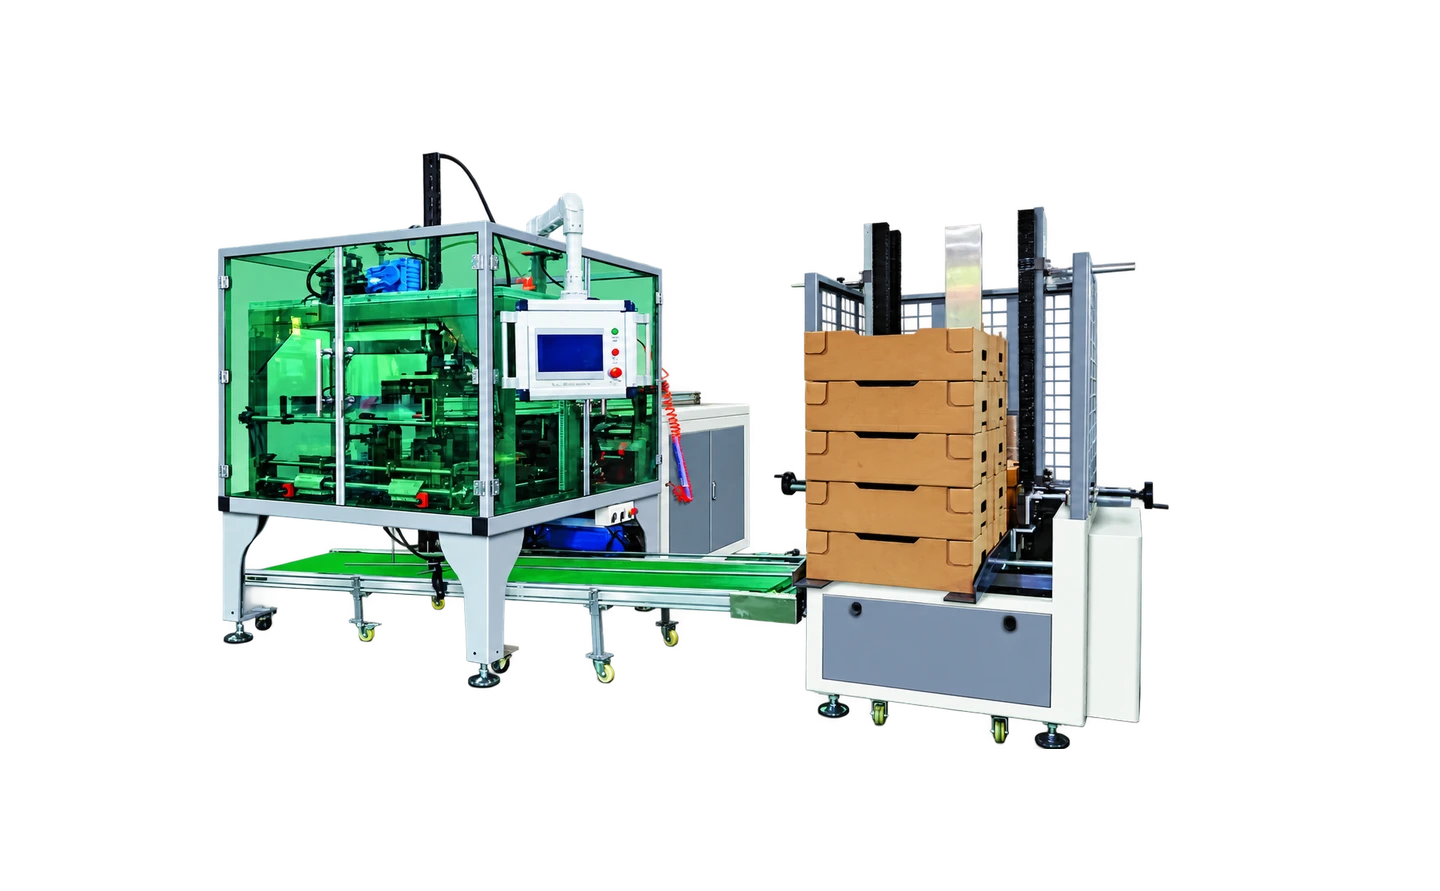
Z-03はその問題を中心に設計されている。制御アーキテクチャはSiemensのモーションコントローラーと絶対値エンコーダー付きサーボ4軸で、電源投入時から軸位置が既知であり、折り工程は調整した速度だけでなくどの速度でも同期を保つ。接着位置は光ファイバー位置決めとサーボによる前後接着で決まり、段ボールの色や印刷による反射光への依存をなくしている。機械が設定したサンプルより速く走るときに起こる、典型的な接着ずれの原因だ。Valcoのホットメルトユニットは、長いシフトの間にタンク残量と温度が変化しても自動で補正する。そして底面吸着の給紙は1サイクルに1枚だけ取り出す。成形機を実際に止めるのは、遅いサイクルではなく二枚取りだからだ。
寸法範囲が重要な理由も同じだ。段ボール2.5〜7 mm、ブランクは370〜1000 mm × 500〜1100 mm、箱は長さ180〜650 mm、幅180〜470 mm、高さ50〜250 mm。2.5 kgのチェリートレー、5 kgのりんご・アボカド箱、その中間の通気孔付き核果類規格のほとんどをカバーする。つまり1台で、規格ごとに1台必要とするのではなく、混在した生産に対応できる。
| 構成要素 | 速度を上げたときに守られるもの |
|---|---|
| モーションコントローラー+絶対値エンコーダー付きサーボ4軸 | どの速度でも折り工程の同期が保たれる。停止後の原点復帰も不要 |
| 光ファイバー位置決め、サーボによる前後接着 | 段ボールの色や印刷に関係なく、接着ラインは同じ位置に落ちる |
| 接着量の自動補正付きホットメルトユニット | タンク残量と温度が変化しても8時間一定のビード |
| 底面吸着による給紙 | 1サイクル1枚給紙――詰まりの主因を管理するのではなく排除する |
| 給紙・成形・搬送・積載の連続処理 | 箱は組み上がった状態でカウントされて出てくる。ステーション間の手作業はない |
| 素早い金型交換 | 日中に階級構成が変わっても数分で規格切替 |
| 自動故障診断 | 詰まりはオペレーターが数分で解消できる(技術者が何時間もかけるのではない) |
| 赤外線安全保護 | オペレーターは高速機の近くで作業できる(機体に晒されることなく) |
コールドチェーンの時間軸――導入ありとなしの比較
数字は形容詞より雄弁だ。1日20トンのチェリーを2.5 kg箱に詰め、果実が07:00から圃場から届き、気温26 °C、箱詰めラインは毎時1,500箱、強制通風トンネルはパレットを載せてから6時間かかると仮定する。
最後の行の最後の列をよく読んでほしい。機械が果実を良くするとは誰も言っていない。主張はもっと狭く、反論しにくい。果実が温かい空気に晒される時間がおよそ半分になり、同じ果実が早く冷やされることで、圃場が作ったものをより多く保ったまま届く、ということだ。
知っておく価値のある二次的な効果がある。均一な箱は予測どおりに冷える。機械で組んだトレーは角と通気孔の位置を保つので、空気はトンネル設計が想定したとおりにパレットを通る。角が潰れた手組みの箱はバイパス流路を作る。空気は楽な道を通り、パレットの中心は温かいままで、トンネルはもともと遅れていた果実により長くかかる。
| 工程 | 手組み(事前組み立て在庫) | ライン際での手組み | 必要に応じて組む箱 |
|---|---|---|---|
| ピーク時の箱の供給 | 事前組み立てシフトの能力で頭打ち | 500〜600箱/時(作業員を別の作業に取られるとさらに減少) | 1,200〜1,450箱/時 |
| 実効的な箱詰め速度 | 600〜900箱/時 | 500〜600箱/時 | ライン本来の速度で |
| 午前中にビンで待つ果実 | 3〜5トン | 5〜8トン | 1トン未満 |
| 収穫からトンネルまでの平均時間 | 7–9 | 9–11 | 4–5 |
| 等級への実際の影響 | 果梗は許容範囲、最も早い果実にやや軟化 | 軟化果と果梗褐変が最も多い | 摘んだ同じシフトのうちにトンネルへ入る |
ラインに合わせて選定し、最大値より下で回す
成形機はレーシングカーではないし、最高速度が正しい設定になることはまずない。うまくいく方法は、日量平均ではなく各箱規格の時間当たりピーク消費量から始めることだ。止まる原因はピークだからだ。設計余裕として20〜25 %を上乗せし、その処理速度が自分の段ボールと箱サイズに対する機械の範囲内に収まっているかを確認する。
バッファは20〜30分、つまり箱1パレット程度に保つ。規格切替を吸収できるだけの量で、事前組み立てに戻らないだけの量だ。機械の上限ではなくラインの速度で回す。最大値の80 %で一日中動く成形機は、100 %で走って1時間に2回止まる機械より、使える箱を多く生む。規格の切り替えは在庫ではなく型で行う。クイック型替えは、明日の階級構成を今日推測しなくて済むように存在している。
そして二つの数字を追う。詰まり1回あたりの箱数と、1,000箱あたりの接着不良数だ。速度を上げてどちらかが増えるなら、間違っているのは速度であって、オペレーターではない。
その時間にはいくらの価値があるか
あくまで例示だが、現場ごとに数字は違う。1日20トン、卸値1 kgあたり4 USDなら、1日に80,000 USDの果実が建物を通っていく。プレミアムと標準の間で1ポイントの差――果梗の色と硬度が決める類の差――は1日800 USD、60日のシーズンで約48,000 USDになる。自分の価格差と自分の不合格率で同じ計算をしてみてほしい。結論はたいてい変わらず、しかも成形機の資本コストに対して大きな差で変わらない。
間違いは、機械の価格を箱1個の価格と比べることにある。投資を決める比較は、機械の価格と、シーズンを通じてすべてのパレットが1等級高く届く価値との比較だ。
よくある質問
速く組むと箱は弱くなるのか
接着が正しく置かれていれば、弱くはならない。箱の強度は段ボールのグレード、折り形状、連続した接着ビードから生まれ、どれもサイクル速度には依存しない。速度に依存するのは位置決め精度であり、だからこそ仕様の処理能力より構成が重要なのだ。毎分45箱でも接着位置を保つ機械は20箱のときと同じ箱を作る。45箱でずれる機械は、直すまで30箱で回すべきだ。
1台で毎時5トンのラインに対応できるか
箱あたり2.5 kgなら、5 t/hでは毎時2,000箱が必要になる。これはこの構成の上限側、3〜4 mmの段ボール、安定した供給という条件で範囲内に収まる。だからこそ、自分の段ボールとブランクでサンプル試験をすることが、処理速度を確認する唯一の誠実な方法になる。箱あたり5 kgなら同じラインで毎時1,000箱となり、余裕は十分だ。
どの段ボールと箱サイズまで成形できるか
段ボールは2.5〜7 mm、ブランクは370 × 500 mmから1000 × 1100 mmまで、完成箱は長さ180〜650 mm、幅180〜470 mm、高さ50〜250 mm。2.5 kgのチェリートレー、5 kgの仁果類用箱、そしてその中間にある通気孔付きの核果類規格のほとんどをカバーする。
夜間に事前組み立てしています。そのほうが安くないですか
箱1個あたりでは安い。夜勤、床面積、詰める前に変形する箱、そして実際には起きなかった階級構成のために組んだ規格を数えるまでは。事前組み立ては、シーズン中毎日借り続ける運転資金の借入だ。
箱組みの速度とコールドチェーンについての会話では、ほぼ必ず四つの質問が出る。
ボトルネックが「時間」で測られるなら、ここから始める
三つを送っていただければ、箱の供給が制約になっているかどうかを、形容詞ではなく数字でお答えする。各規格の時間当たりピーク箱需要、罫線図または寸法が分かる箱の写真、そして実際に購入している段ボールのグレードだ。成形機がコールドチェーンから時間を削れるという答えであれば、自分の段ボールでのサンプル試験が午後半日で処理速度の疑問を決着させる。
機械のおかげで果実が鮮度を増すわけではない。待ち時間が減ったから鮮度が残るのだ。そしてそれは、シーズン中ではなくシーズン前に決める処理能力の判断だ。
議論するカタログモデル
これらのモデルはお問い合わせの出発点です。ブランクとサンプルに対して構成を確認します。
- XD-Z03・多機能箱折機
底面吸引供給、折りたたみナイフ、接着、搬送、積み重ねを組み合わせた自動フルーツボックス形成セットアップ。