

Xunding に問い合わせる前に、マシンのモデルを知る必要はありません。完成した形に折りたたまれた箱の写真と、平らに開いたブランクの写真または型抜きした図面の写真から始めます。機械のモデルを確認する前に、完成したボックスの長さ、幅、高さをお知らせください。毎日の出力は、構成の推奨事項をより具体的にするのに役立ちます。
まず、使用する箱を見せます
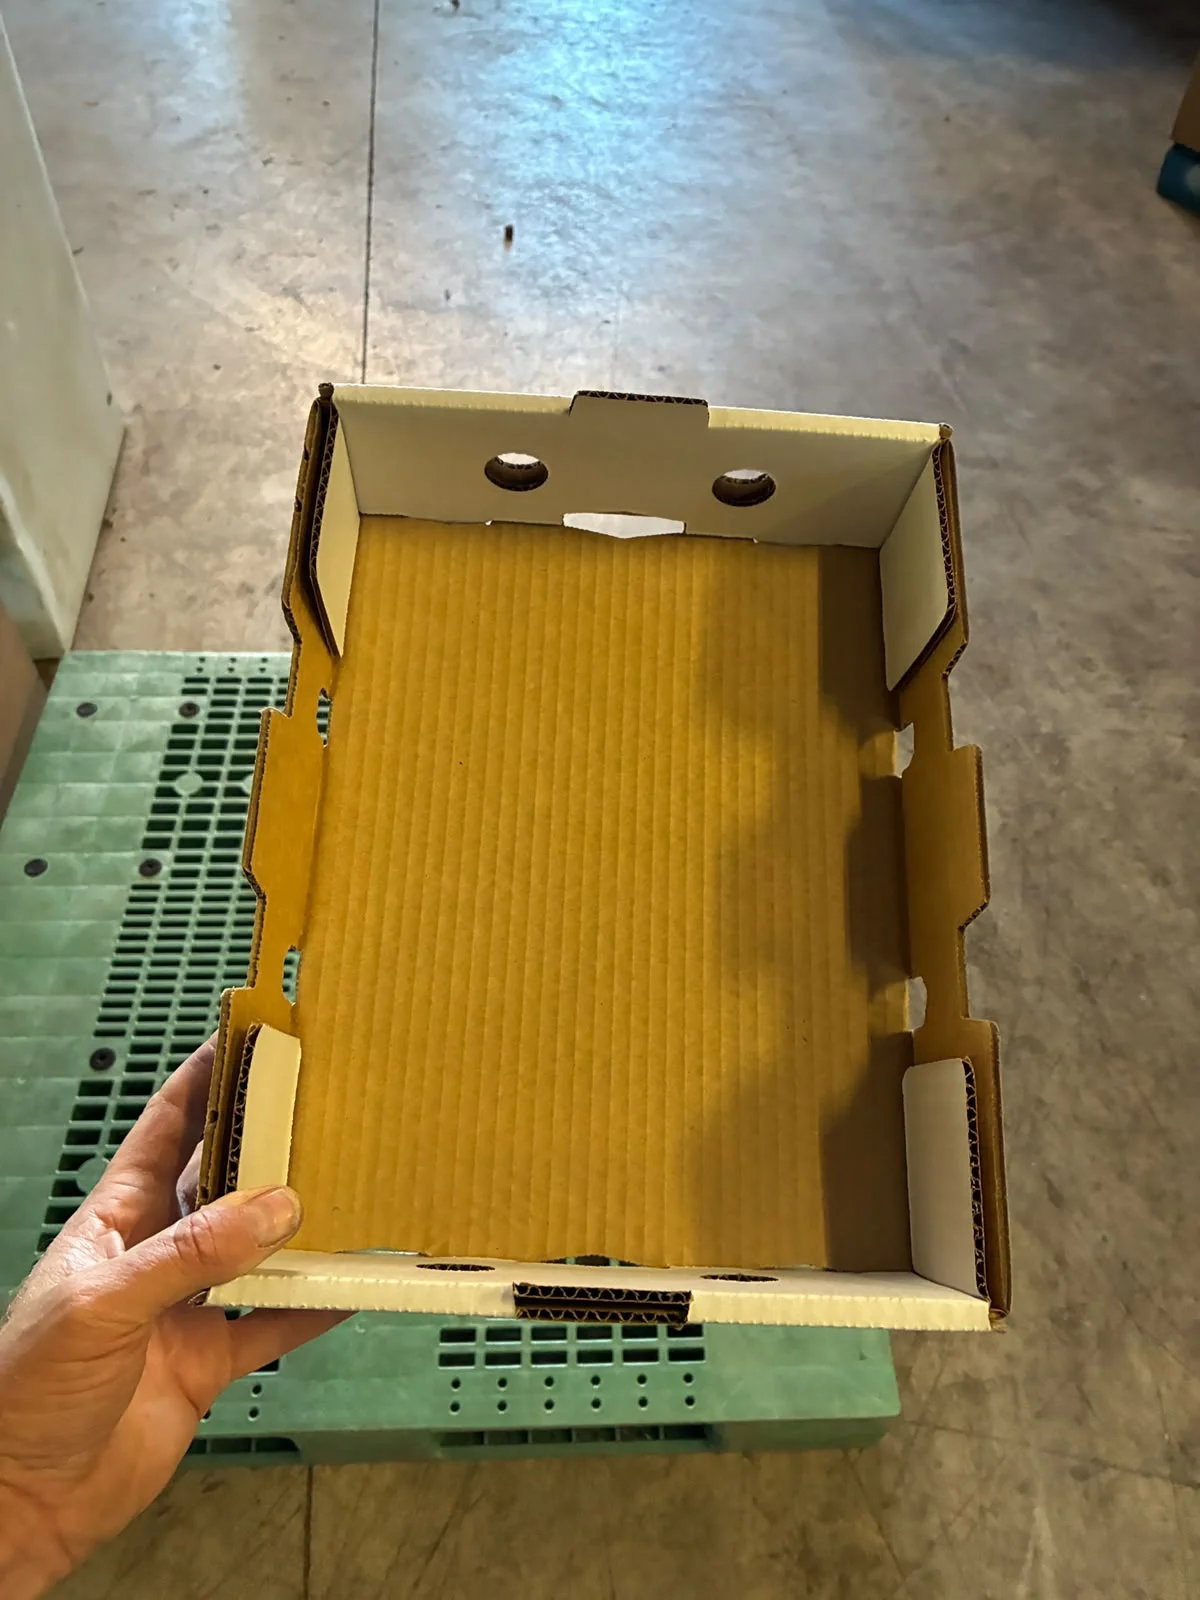
形成された箱の鮮明な写真を撮ります。コーナー、壁、存在する場合は蓋、およびパネルの接合方法を含めます。上面図は開いたトレイに役立ちます。ジョイント、タブ、または折り畳まれたパネルが非表示の場合に、側面図または下面図を追加します。
上の形成されたトレイは、この見方がなぜ重要なのかを示しています。直立した壁と折り畳まれたコーナーパネルが見えます。印刷の写真だけでは、これらの特徴は不明瞭になってしまいます。複数の箱の外形寸法が同様である場合でも、作成する各構造の写真を撮ります。
次に、開いたブランクまたはダイカット図面を表示します。
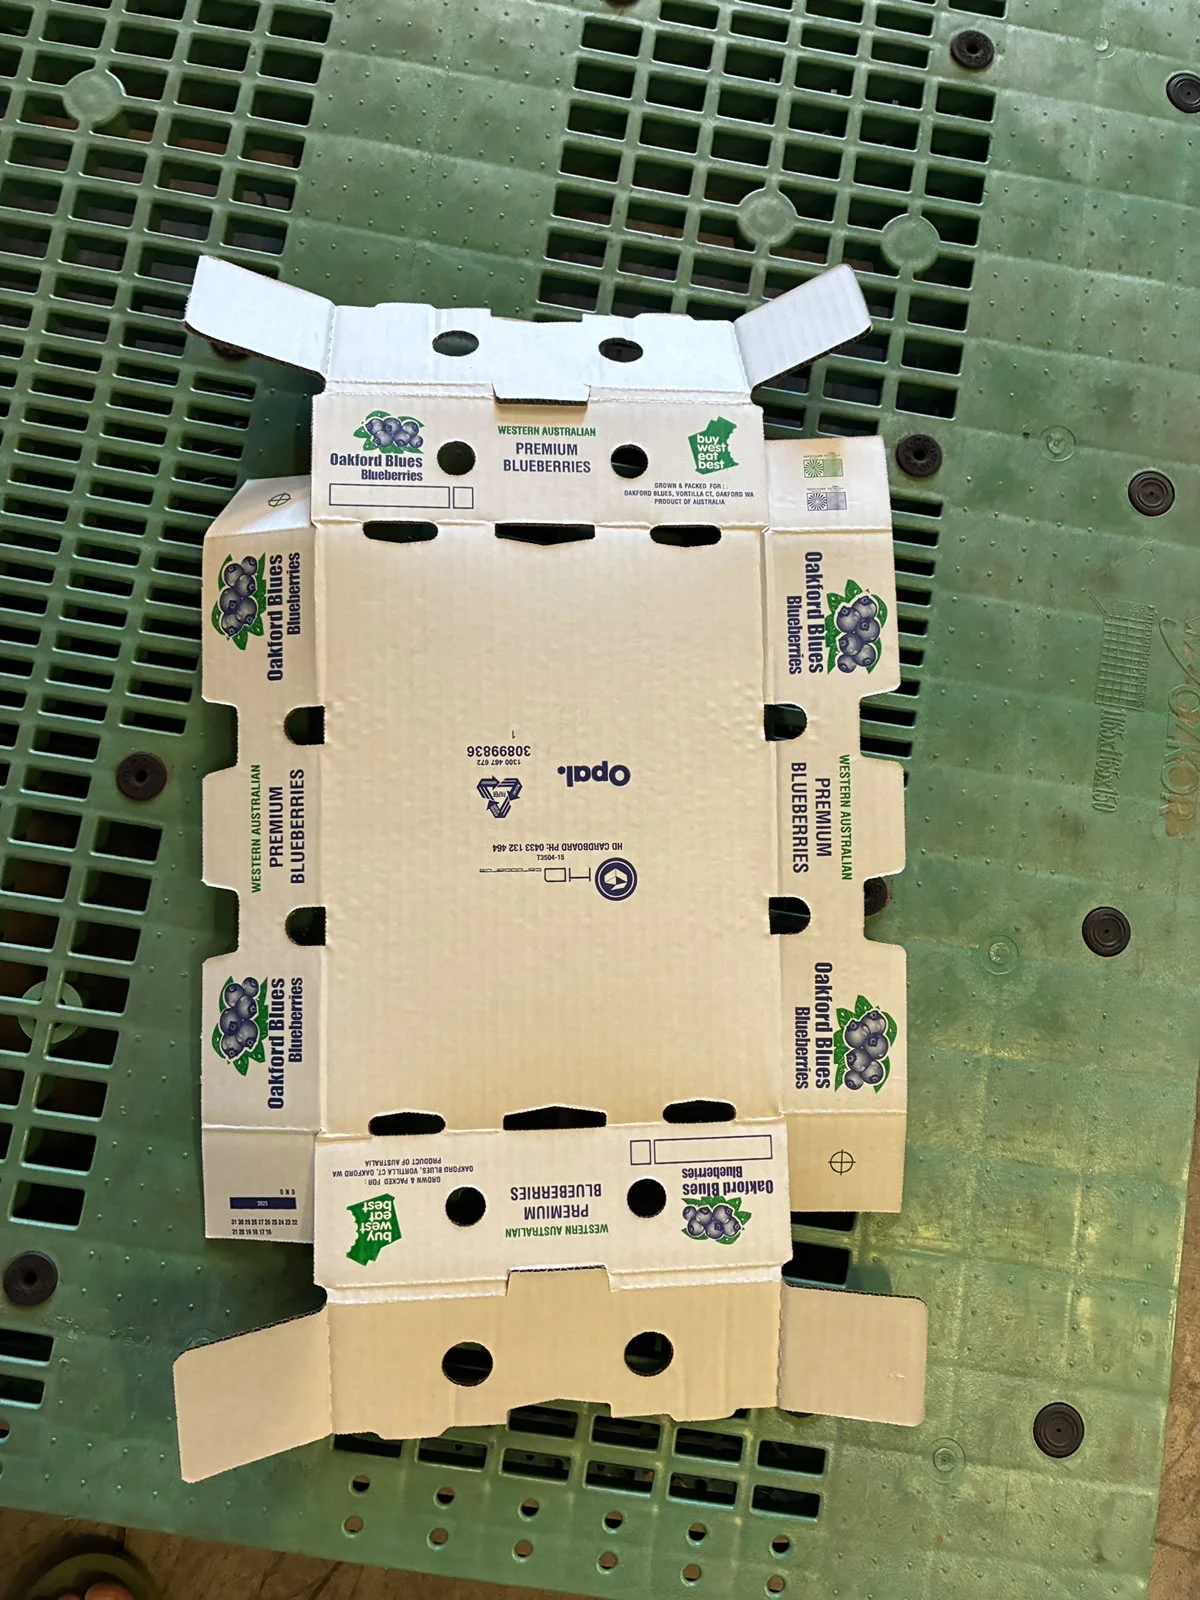
ブランクを平らに置き、その完全な輪郭を写真に収めます。折り目、フラップ、タブ、開口部、パネルを表示します。箱に別々の部品が使用されている場合は、すべての部品を写真に撮るか絵を描き、完成した箱でどのように結合するかを示します。
ダイカット図面は平面写真の代替品です。可能な場合は、寸法ラベルとリビジョンを含む現在の図面を送信します。図面の準備ができていない場合、モデルについての議論を始めるには、携帯電話の写真があれば十分です。折り目や接合部が見えにくい場合は、より鮮明な視界が必要な場合があります。
以下の開いた例では、パネル レイアウトが表示されます。送信する前に、それを形成されたビューと比較します。どちらも同じボックス デザインを表す必要があります。これらを組み合わせると、マシン モデルを識別するために必要な構造情報が Xunding に与えられます。
次に、仕上がり寸法とブランクサイズを追加します
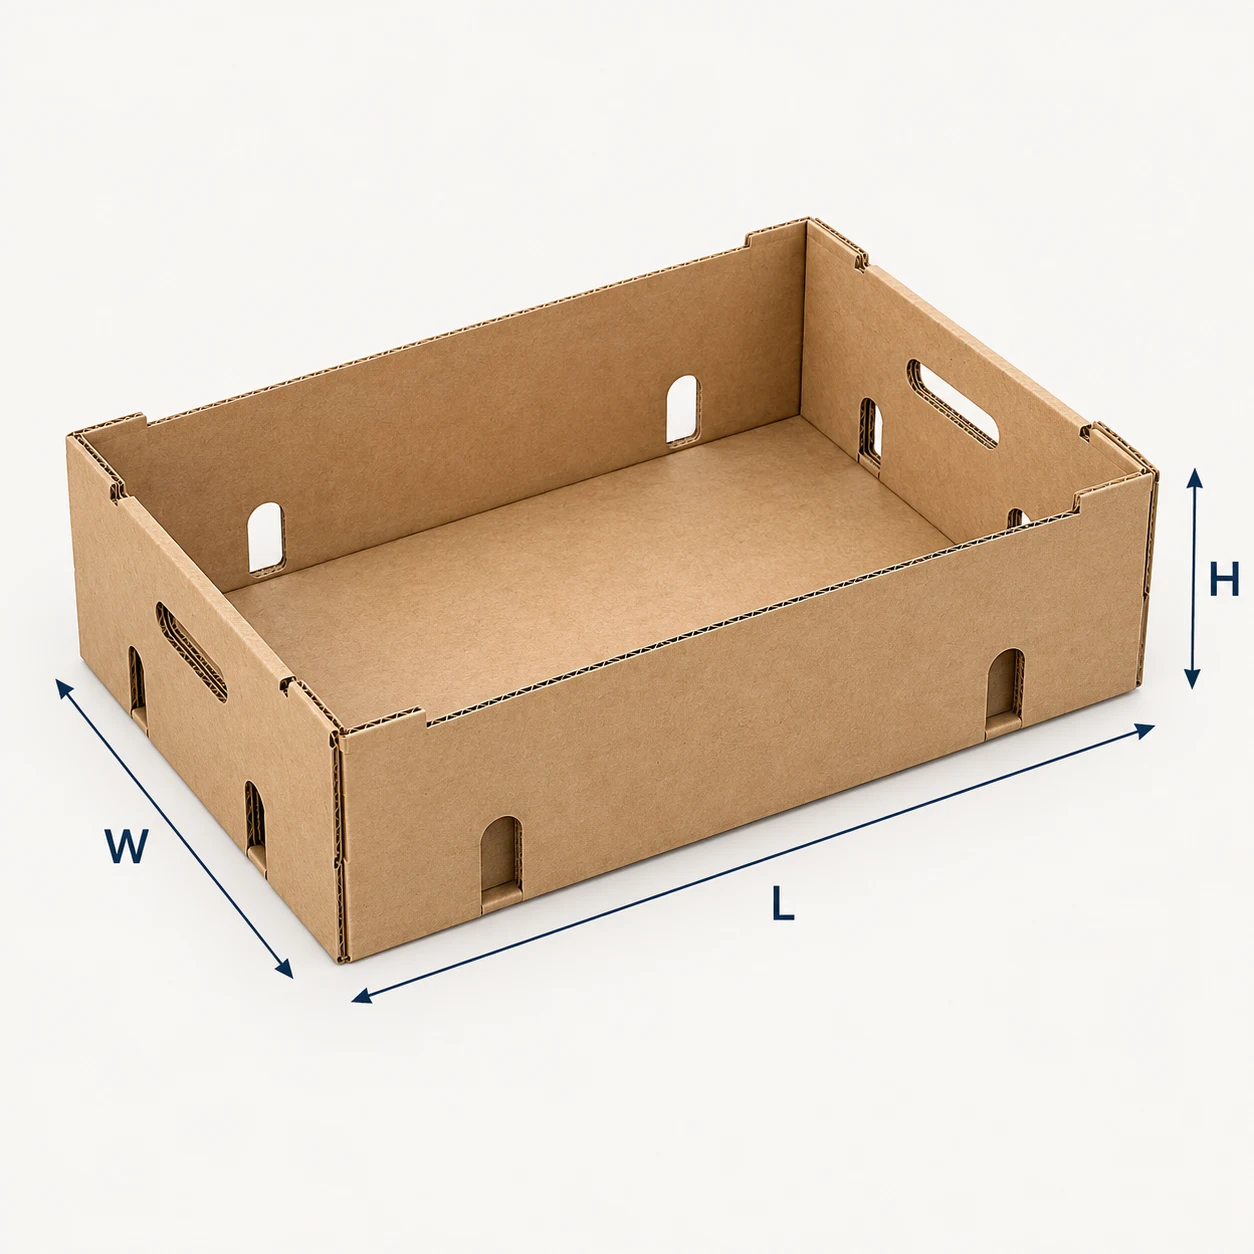
機械モデルを確認する前に、フラットブランクまたはダイカット図面とともに、成形ボックスの写真とその仕上がり寸法を提供してください。下の図では、L = 長さ、W = 幅、H = 高さです。自分の箱の実際の寸法をマークします。図は測定方向のみを示しています。
完成した箱の長さ、幅、高さをミリメートル単位で指定し、写真または図面にマークします。これらが内部寸法であるか外部寸法であるかを述べてください。フラットブランクの寸法は別にしておいてください。シートの長さと幅は、成形されたボックス内のスペースではなく、機械に入る材料を表します。
蓋とベースのデザインの場合は、両方のパーツを含めます。 3 ピースのトレイの場合は、ベースと両端のピースが含まれます。 1 台のマシンで複数のサイズを実行する場合は、各サイズを対応するブランクとともにリストします。最大の寸法だけでは完全なジョブを説明できません。
Xunding モデル ページでは、完成品ボックス L/W/H とフラット ブランク A/B が分離されており、カタログでは両方が提供されています。寸法を確認するには、そのモデル ページの図面を使用してください。公開されているサイズ範囲はレビューの出発点であり、その範囲内のすべてのボックス構造が互換性があることを証明するものではありません。
1日に何箱必要か説明してください
1日に必要な箱と利用可能な作業時間を教えてください。シフトの数、ボックス サイズの組み合わせ、デザインを変更する頻度などを含めます。収穫期や注文の繁忙期に日次数値が変化する場合は、通常の所要量とピーク時の所要量の両方を入力してください。
同じ 1 日の合計であっても、労働時間が異なると、異なる時間当たりの生産量が必要になる可能性があります。 1 日に必要なボックスを利用可能な生産時間で割ると、計画の平均が得られます。提案されたセットアップを確認する際には、給餌、補充、切り替え、中断を考慮する必要があります。
ボックスと資料に基づいて出力に関するディスカッションを依頼します。カタログの速度は、シフト全体にわたる許容可能なボックスの保証数として扱われるべきではありません。
毎日の需要を時間当たりの受け入れトレイに変換します
1 時間あたりの必要な平均受け入れトレイ = 1 日あたりの必要な受け入れトレイ ÷ 1 日あたりの利用可能な成形時間。 Keep the units consistent: kilograms of fruit, punnets and filled shipping cartons are not the same count as empty trays.梱包単位が異なる場合は、要件を変換する前に、各トレイに保持されているパックまたは製品の実際の数を指定します。
トレイの梱包準備が整う期間から始めます。 8 時間のシフトは、必ずしも 8 時間の成形を意味するわけではありません。 Record planned breaks, format changes, replenishment and other stops with the person responsible for the production plan.既知のタイミングまたは明確にマークされた計画の仮定を使用します。発明された標準効率パーセンテージを適用しないでください。
同じ割り込みを 2 回減算しないでください。すでに補充または停止が含まれている経過試行期間にわたって受け入れられた生産量を測定した場合は、それを 1 日の所要量と比較するときに、記録された条件を保持します。計算を確認できるように、各数値の時間ベースを記載します。
Worked planning examples: the same demand, different windows
以下は計算例であり、マシンのパフォーマンスを測定したものではありません。 Each uses a hypothetical requirement of 8,000 accepted trays per day.利用可能な時間は、記載されている仮定です。どの行も、Xunding モデルがその出力を達成することを保証するものではありません。
最初の例では、8,000 ÷ 8 = 1,000 1 時間あたりの受け入れトレイ数です。 With only four available hours, 8,000 ÷ 4 = 2,000. 8 時間のスケジュールで、計画された停止に 1 時間が割り当てられている場合、想定される形成ウィンドウは 7 時間です。8,000 ÷ 7 は、1 時間あたり約 1,143 の受け入れトレイになります。 3 番目の例は計画の調整であり、測定された切り替えやダウンタイムの結果ではありません。
| プラン例 | 成形可能時間 | 必要な平均許容出力 |
|---|---|---|
| 8 時間枠、この例では時間は差し引かれません | 8 時間 | 1,000 受け入れトレイ/時間 |
| 同じ要件をより短いパッキングウィンドウで実現 | 4 時間 | 2,000 受け入れトレイ/時間 |
| 8 予定されている時間数から 1 想定される停車時間を差し引いたもの | 7 時間 | 約 1,143 受け入れトレイ/時間 |
Plan for the peak packing period and each tray format
通常の 1 日の所要量と、予想される最も混雑する梱包期間の両方を入力します。トレイが 1 日の短い時間内に梱包ステーションに到着する必要がある場合は、その時間を別途指定します。トレイを早期に形成して保管できる場合は、形成速度が常に最も忙しい梱包速度と等しくなければならないと仮定するのではなく、収集の配置と利用可能なスペースについて説明します。
複数のトレイ形式について、それぞれに必要な受け入れ可能なトレイと計画された生産順序をリストします。それらの間の変更を含めます。 1 日あたりの合計数は、機械、工具、資材の取り扱いがどのように構成されているかを示すものではありません。 1 台のマシンでフォーマット間を切り替えることは、同時生産とは異なります。
フルーツトレイ成形機の能力について議論することで、成形出口と次の梱包作業を結び付ける必要があります。空のトレイがどのように収集、積み重ね、または搬送されるのか、また梱包チームがいつそれらを必要とするのかについて説明します。提案された構成は、これらの要件と実際のブランクに照らして検討されます。
実際のボックスで必要な出力を確認します。
カタログ速度は毎日の生産量を保証するものではありません。計算された要件は、マシンの候補を検討するのに役立ちますが、互換性と達成可能な許容出力は、検討したボックス、材質、構成、および動作条件によって異なります。カタログレートが計画平均を上回っているという理由だけでモデルを選択しないでください。
サンプル試用の場合、モデルと構成、ブランク リビジョン、ボード、合格ボックス基準、合格数、および経過期間を記録します。制作にとって重要な形式の変更や中断も含めてください。試行記録を計画の前提とは別に保管し、提案されたセットアップが意図した操作ウィンドウをサポートできるかどうかを検討します。
Record actual accepted output with the sample-trial checklist
構成レビュー用の資料とサイトの詳細を追加します。
ボックス構造でモデル、板厚、印刷またはコーティング、接合要件、および実際のサンプルが特定された後、構成を調整するのに役立ちます。すでにわかっている場合は、それらの詳細を含めてください。 Xunding は、成形または接着要件を確認するために、製造ブランクまたは物理サンプルを要求する場合があります。
接続された生産ラインについては、成形前と成形後に何が起こるかを説明します。設置国、設置場所の電源、利用可能なスペース、搬送または積み重ねのニーズを含めます。これらの詳細は、提案された機器の範囲と配置に影響します。
写真と一緒に送信できる短い概要
モデルを確認する前に、2 つの構造図と完成ボックスの L/W/H 寸法を送信してください。構成レビューのために、以下に生産、材料、およびサイトの詳細を追加します。詳細がまだ開発中の場合は、その旨を伝え、すでに持っている情報を送信してください。
| 情報 | 何を送信するか |
|---|---|
| 形成されたビュー | 折り畳まれた箱の角や蓋を含む鮮明な写真 |
| ブランクのビュー | 完全な平面写真またはダイカット図面。マルチピースボックスの各パーツ |
| 寸法 | 仕上がりの長さ/幅/高さ (mm)。内部または外部。別のブランクサイズ |
| 生産目標 | 1 日あたりのフォーマットごとの受け入れトレイ数。通常の要件とピークの要件 |
| 時間ベース | スケジュールされた時間、利用可能な形成ウィンドウ、および個別に指定された計画された停車時間 |
| サイズ変更 | 各ボックスの設計と予定切り替え頻度 |
| 素材とサイト | 既知の基板/コーティングの詳細、設置国および回線要件 |
日次出力に関するよくある質問
カタログ速度にシフト長を掛けることはできますか?これは理論上の参考としてのみ使用してください。シフト全体で受け入れられるカウントには、資材、補充、変更、中断の条件が必要です。適切な裁判記録を使用して提案を確認します。
固定の予備容量パーセンテージを追加する必要がありますか?このガイドでは割り当てていません。 Provide your demand variation and known operating constraints so the configuration can be reviewed without an arbitrary margin.
収穫予測がまだ変化する場合は何を送ればよいですか? Send the current usual and peak estimates, label them as estimates, and attach each formed-box view, flat blank and finished dimensions.予測がより確実になったら、生産概要を更新します。