

Vous n'avez pas besoin de connaître un modèle de machine avant de contacter Xunding. Commencez par une photographie de la boîte pliée dans sa forme finie, accompagnée d'une photographie du flan ouvert à plat ou de son dessin découpé. Incluez la longueur, la largeur et la hauteur de la boîte finie avant de confirmer le modèle de la machine. La sortie quotidienne permet ensuite de rendre la recommandation de configuration plus spécifique.
Tout d’abord, montrez la boîte telle qu’elle sera utilisée
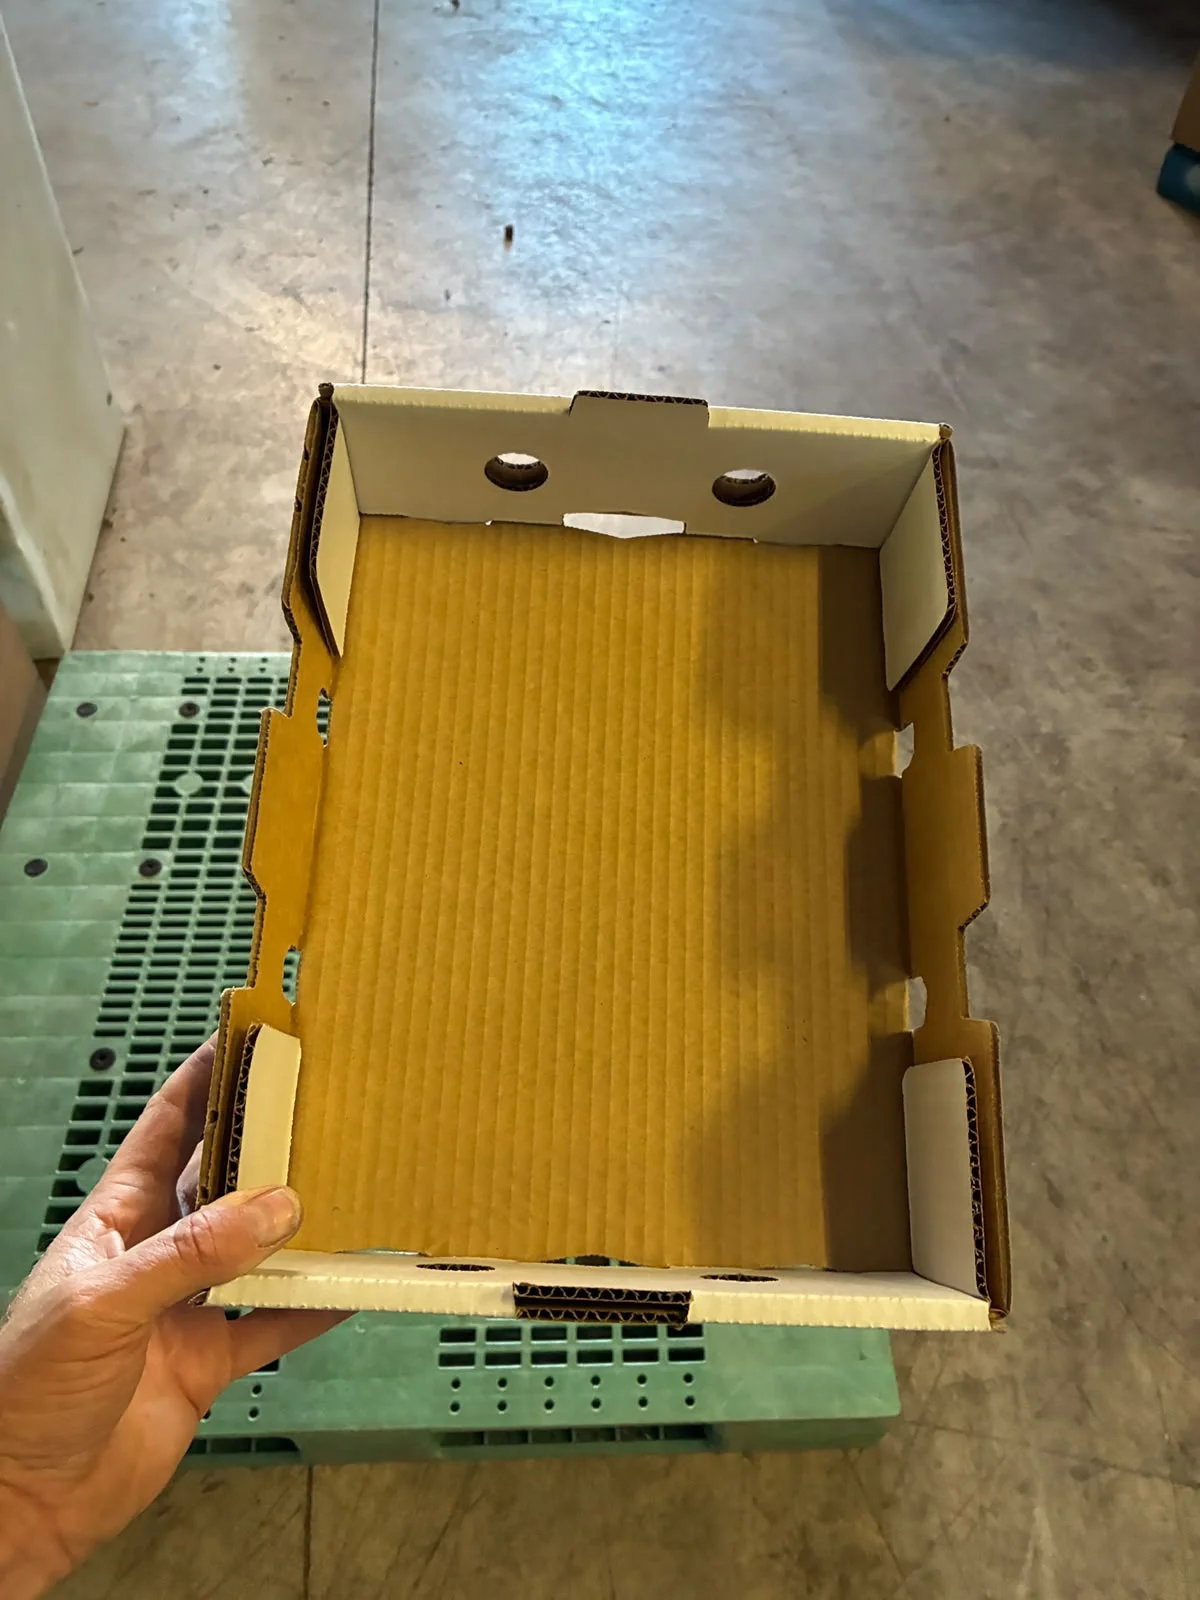
Prenez une photo claire de la boîte formée. Incluez les coins, les murs, le couvercle le cas échéant et la façon dont les panneaux se rejoignent. Une vue de dessus est utile pour un plateau ouvert ; ajoutez une vue latérale ou inférieure lorsqu'un joint, une languette ou un panneau plié est masqué.
Le plateau formé ci-dessus montre pourquoi cette vue est importante. Il révèle les murs verticaux et les panneaux d'angle repliés. Une image de l’impression seule laisserait ces caractéristiques floues. Photographiez chaque structure que vous souhaitez réaliser, même lorsque plusieurs boîtes ont des dimensions extérieures similaires.
Deuxièmement, montrez le dessin vierge ouvert ou découpé.
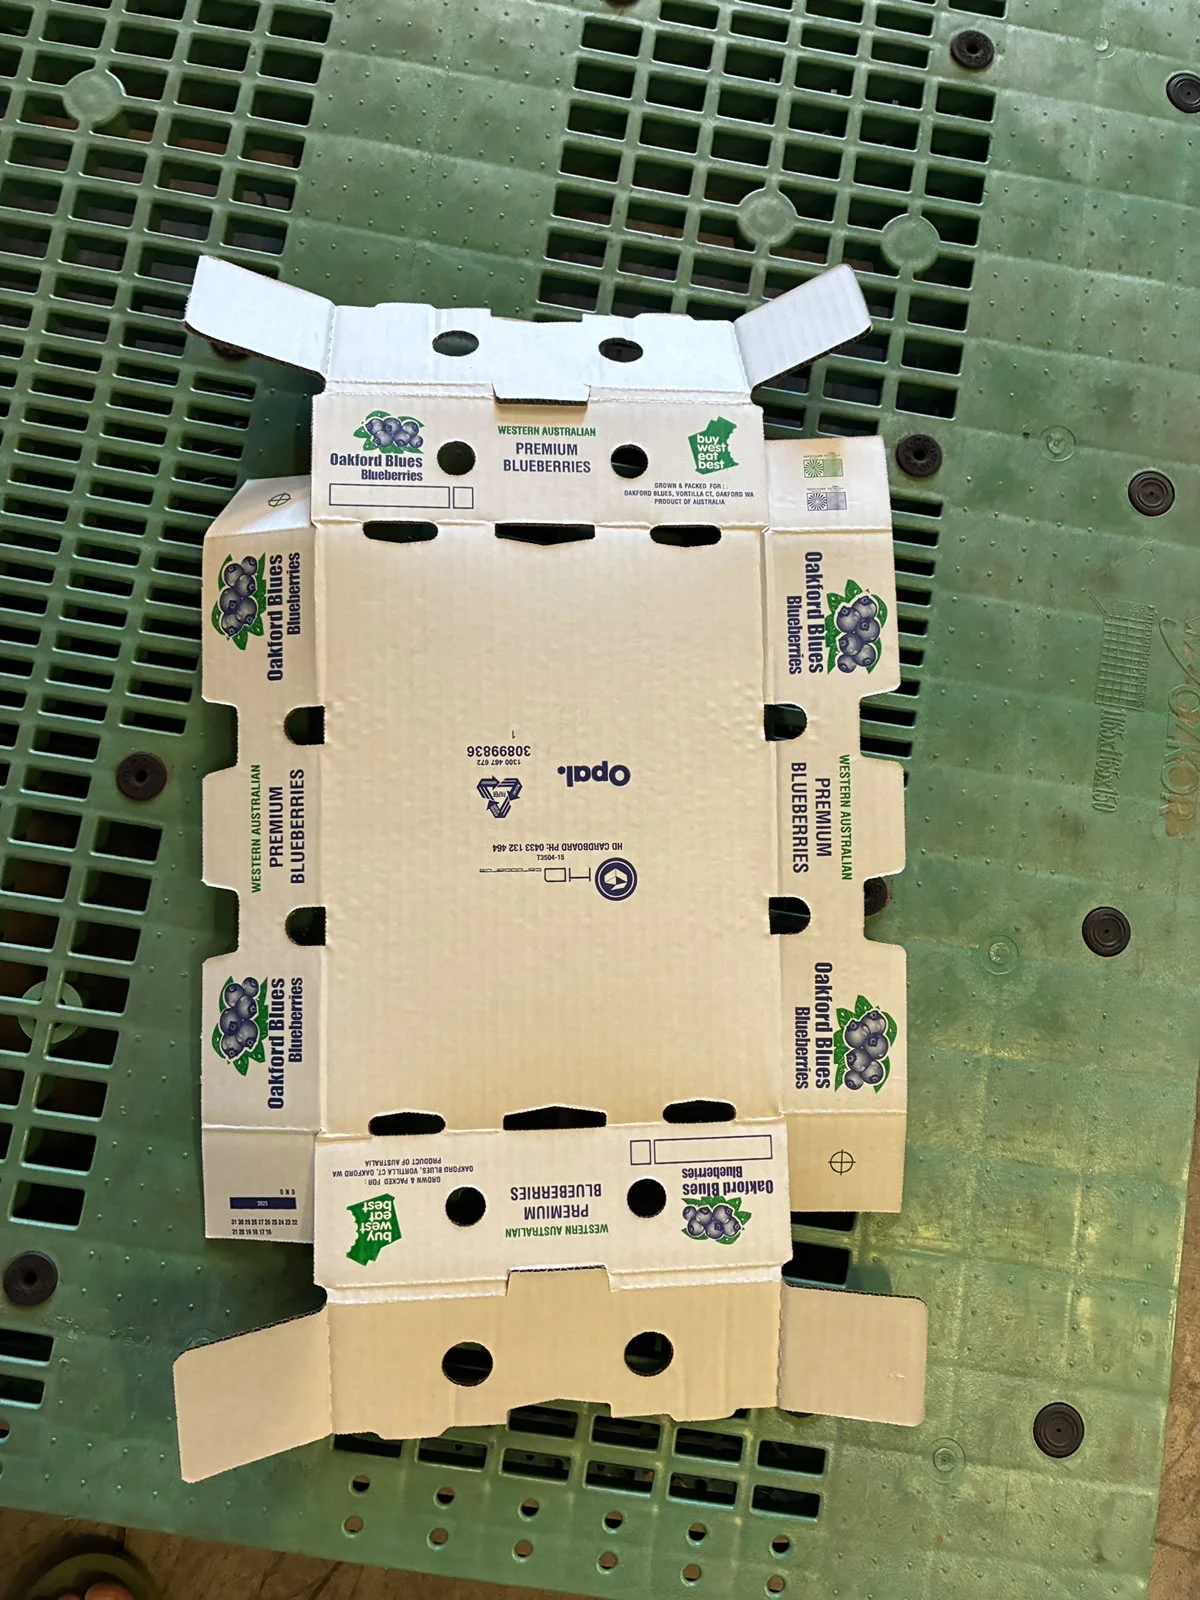
Posez le flan à plat et conservez son contour complet sur la photo. Montrez les lignes de pliage, les rabats, les languettes, les ouvertures et les panneaux. Si la boîte contient des pièces séparées, photographiez ou dessinez chaque pièce et montrez comment elles se rejoignent dans la boîte terminée.
Le dessin découpé est une alternative à la photographie à plat. Envoyez le dessin actuel avec ses étiquettes de cote et sa révision si disponible. Une photo téléphonique suffit pour lancer une discussion sur un modèle lorsqu'un dessin n'est pas prêt ; une vision plus claire peut être nécessaire là où les plis ou les joints sont difficiles à voir.
L'exemple ouvert ci-dessous rend la disposition des panneaux visible. Comparez-le avec la vue formée avant l'envoi : les deux doivent représenter le même design de boîte. Ensemble, ils fournissent au Xunding les informations structurelles nécessaires pour identifier le modèle de machine.
Comparez les structures de boîtes et les gammes de modèles du catalogue
Lisez la demande du verger sur la manipulation de différentes tailles de plateaux
Ajoutez ensuite les dimensions finies et la taille du blanc
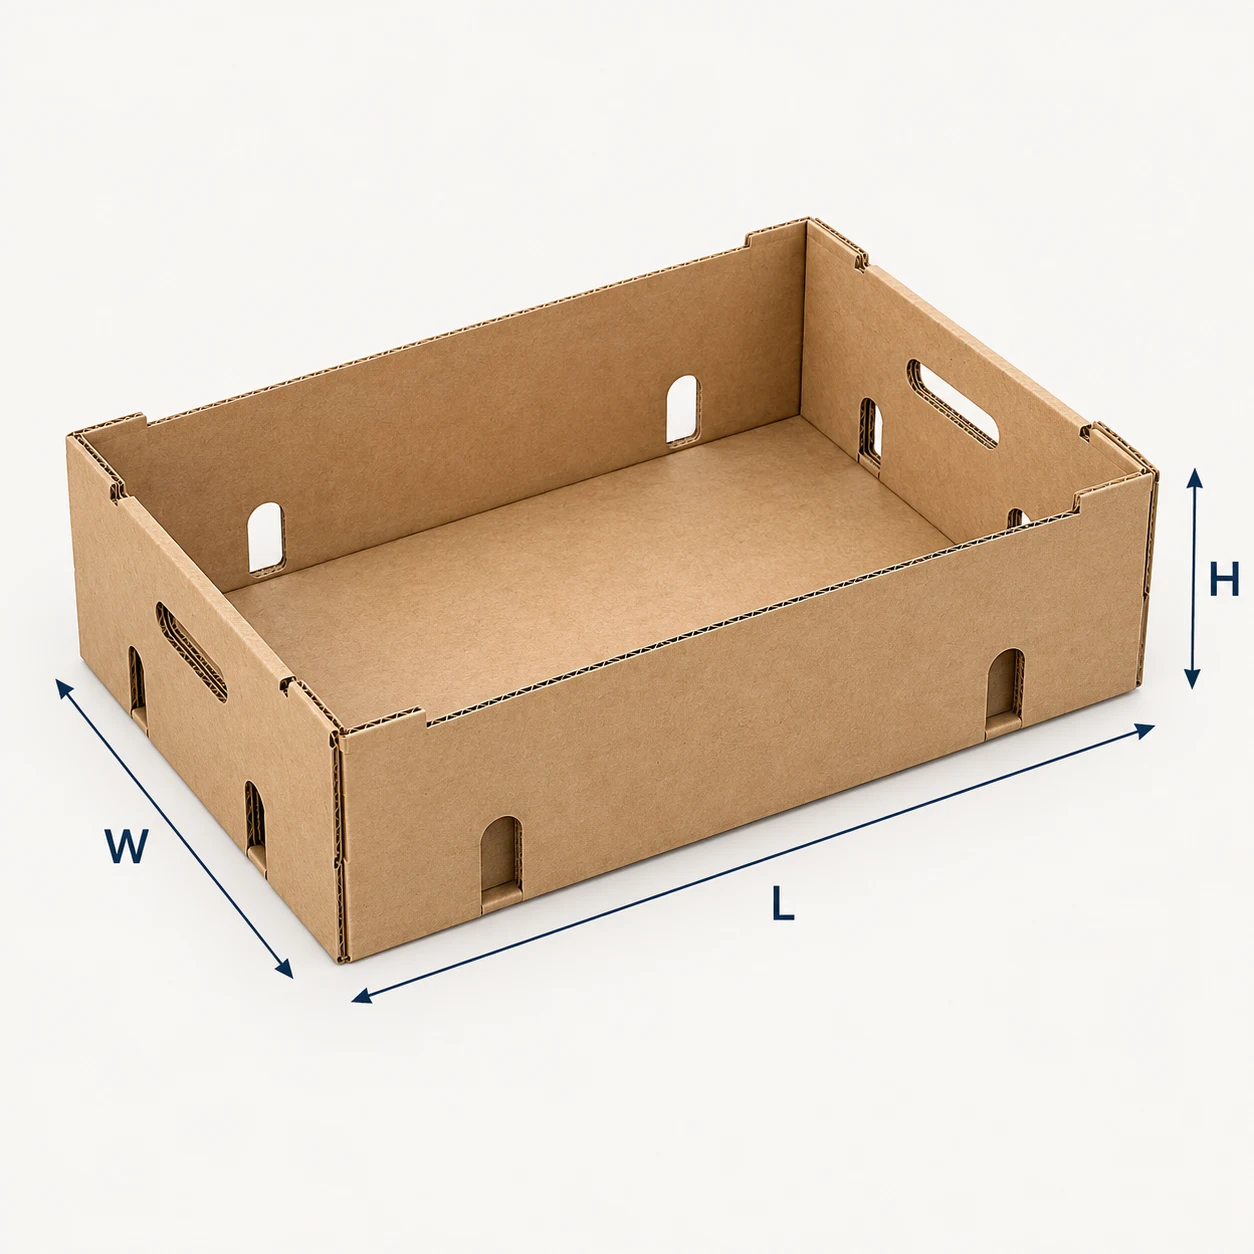
En plus du dessin à plat ou découpé, fournissez une photo de la boîte formée et ses dimensions finies avant de confirmer le modèle de la machine. Dans l'illustration ci-dessous, L = longueur, W = largeur et H = hauteur. Marquez les mesures réelles pour votre propre boîte ; l'illustration montre uniquement les directions de mesure.
Donnez la longueur, la largeur et la hauteur de la boîte finie en millimètres et marquez-les sur la photographie ou le dessin. Dites s’il s’agit de dimensions internes ou externes. Gardez les dimensions du flan plat séparées : la longueur et la largeur de la feuille décrivent le matériau entrant dans la machine, plutôt que l'espace à l'intérieur de la boîte formée.
Pour une conception avec couvercle et base, incluez les deux parties. Pour un plateau en trois pièces, incluez la base et les deux extrémités. Si plusieurs tailles doivent être exécutées sur une seule machine, répertoriez chaque taille avec son espace vide correspondant ; la plus grande dimension à elle seule ne décrit pas le travail complet.
Les pages du modèle Xunding séparent la boîte finie L/W/H du blanc plat A/B là où le catalogue fournit les deux. Utilisez le dessin sur cette page de modèle pour identifier les dimensions. Une plage de tailles publiée est un point de départ pour un examen et non une preuve que chaque structure de boîte qu'elle contient est compatible.
Voir les dimensions de la boîte finie et du flan plat sur XD-Z03
Expliquez de combien de boîtes vous avez besoin par jour
Indiquez-nous les cartons requis par jour et les horaires de travail disponibles. Incluez le nombre d’équipes, la combinaison de tailles de boîtes et la fréquence à laquelle vous modifiez la conception. Si le chiffre journalier change pendant une saison de récolte ou une période de commande chargée, indiquez à la fois les besoins habituels et les besoins de pointe.
Le même total quotidien peut nécessiter un rendement horaire différent lorsque les heures de travail diffèrent. En divisant les cartons quotidiens requis par les heures de production disponibles, on obtient une moyenne de planification. L'alimentation, le réapprovisionnement, les changements et les interruptions doivent encore être pris en compte lors de la confirmation de la configuration proposée.
Demandez une discussion de sortie basée sur votre boîte et votre matériel. Les vitesses de catalogue ne doivent pas être considérées comme un nombre garanti de boîtes acceptables sur l’ensemble d’un quart de travail.
Transformez la demande quotidienne en plateaux acceptés par heure
Plateaux acceptés moyens requis par heure = plateaux acceptés requis par jour ÷ heures de formage disponibles par jour. Gardez les unités cohérentes : les kilogrammes de fruits, les barquettes et les cartons d'expédition remplis ne comptent pas comme les plateaux vides. Lorsque les unités d'emballage diffèrent, indiquez le nombre réel de paquets ou de produits contenus dans chaque plateau avant de convertir les besoins.
Commencez par la période pendant laquelle les barquettes doivent être prêtes à être emballées. Un poste de huit heures ne signifie pas nécessairement huit heures de formage. Enregistrer les pauses planifiées, les changements de format, les réapprovisionnements et autres arrêts avec la personne responsable du plan de production. Utiliser des horaires connus ou des hypothèses de planification clairement indiquées ; n'appliquez pas un pourcentage d'efficacité standard inventé.
Ne soustrayez pas deux fois la même interruption. Si un taux de production accepté a été mesuré sur une période d'essai écoulée comprenant déjà un réapprovisionnement ou des arrêts, conservez ces conditions enregistrées lorsque vous le comparez aux besoins quotidiens. Indiquez la base temporelle de chaque chiffre afin que le calcul puisse être révisé.
Vérifiez la fenêtre de production avant de comparer les machines
Utilisez la feuille de travail pour calculer la moyenne requise à partir de vos propres entrées. Saisissez chaque interruption une fois. Un taux d'essai écoulé qui inclut déjà les arrêts doit être comparé sur la même base de temps, sans déduire à nouveau ces arrêts.
| Entrée | Enregistrer | Prochaine décision |
|---|---|---|
| Plateaux acceptés obligatoires | Quantités habituelles et maximales, avec délais d'emballage | Utilisez la fenêtre dans laquelle les plateaux doivent être prêts |
| Heures et arrêts prévus | Heures, pauses, nombre de changements, minutes par changement et autres arrêts | Calculer les heures de formation nette positive |
| Plusieurs formats de barquettes | Quantité, révision vierge et séquence pour chaque format | Examinez chaque format séparément si son tarif accepté diffère |
| Preuve du procès | Compte accepté et temps mesuré, y compris la convention d'arrêt | Confirmer la faisabilité avec le boîtier et la configuration examinés |
Téléchargez la feuille de calcul de capacité et de coût (Excel)
Utiliser la même base de production acceptée pour les coûts d'exploitation
Exemples de planification travaillée : la même demande, des fenêtres différentes
Les exemples suivants sont des exemples arithmétiques et non des performances mesurées de la machine. Chacun utilise un besoin hypothétique de plateaux acceptés 8,000 par jour. Les heures disponibles sont des hypothèses formulées ; aucune des lignes ne garantit qu'un modèle Xunding atteindra ce résultat.
Dans le premier exemple, 8,000 ÷ 8 = 1,000 plateaux acceptés par heure. Avec seulement quatre heures disponibles, 8,000 ÷ 4 = 2,000. Si un programme de huit heures comporte une heure allouée aux arrêts planifiés, la fenêtre de formage supposée est de sept heures : 8,000 ÷ 7 correspond à environ 1,143 plateaux acceptés par heure. Le troisième exemple est un ajustement de planification, et non un résultat mesuré de changement ou de temps d'arrêt.
| Plan illustratif | Temps de formage disponible | Sortie moyenne acceptée requise |
|---|---|---|
| Plage de 8 heures, sans déduction de temps dans cet exemple | 8 heures | 1,000 plateaux/heure acceptés |
| Même exigence dans une fenêtre d'emballage plus courte | 4 heures | 2,000 plateaux/heure acceptés |
| 8 heures programmées moins 1 heures d'arrêt supposées | 7 heures | Environ 1,143 plateaux conformes par heure |
Examinez les conditions derrière la démonstration de changement de moule
Planifiez la période de pointe d’emballage et chaque format de barquette
Indiquez à la fois les besoins quotidiens habituels et la période d'emballage prévue la plus chargée. Si les plateaux doivent arriver à la station d'emballage dans un délai plus court de la journée, indiquez cette fenêtre séparément. Lorsque les plateaux peuvent être formés plus tôt et stockés, expliquez le dispositif de collecte et l'espace disponible plutôt que de supposer que le taux de formage doit toujours être égal au taux d'emballage le plus chargé.
Pour plusieurs formats de barquettes, listez les barquettes acceptées nécessaires pour chacun et la séquence de production prévue. Incluez les changements entre eux. Un décompte quotidien total ne montre pas comment la machine, l'outillage et la manutention seront organisés ; une machine changeant de format est différente d'une production simultanée.
Une discussion sur la capacité du formeur de barquettes de fruits devrait relier la sortie de formage à la prochaine tâche d'emballage. Décrivez comment les plateaux vides sont collectés, empilés ou transportés et quand l'équipe d'emballage en a besoin. La configuration proposée est examinée par rapport à ces exigences et au blanc réel.
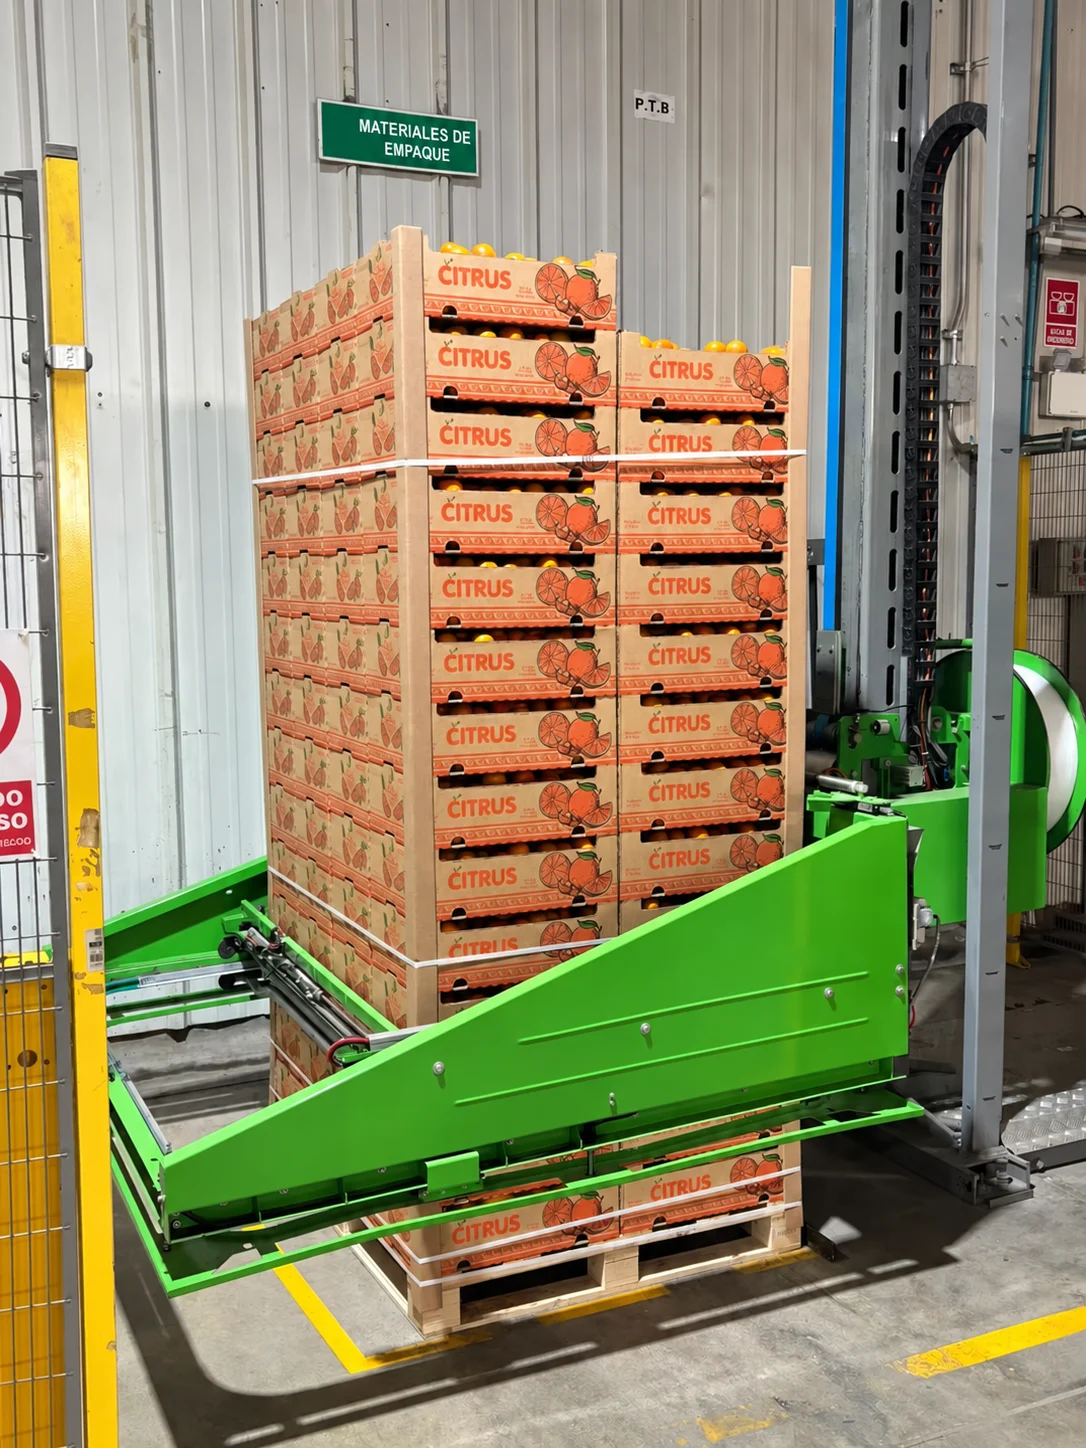
Lire la demande de renseignements sur les vergers concernant plusieurs formats de barquettes
Revoir ensemble le formage, la collecte et la configuration de la ligne
Vérifiez la sortie requise avec votre boîte actuelle
La vitesse du catalogue n’est pas une garantie de production quotidienne. Une exigence calculée permet de discuter des machines candidates, mais la compatibilité et le résultat accepté réalisable dépendent de la boîte examinée, du matériau, de la configuration et des conditions de fonctionnement. Ne sélectionnez pas un modèle uniquement parce que son tarif catalogue est supérieur à une moyenne de planification.
Pour l'exemple d'essai, enregistrez le modèle et la configuration, la révision vierge, le carton, les critères de boîte acceptée, le nombre accepté et la période écoulée. Incluez les changements de format et les interruptions importants pour votre production. Conservez le dossier d'essai séparé des hypothèses de planification, puis vérifiez si la configuration proposée peut prendre en charge la fenêtre d'exploitation prévue.
Enregistrez la sortie réellement acceptée avec la liste de contrôle d'essai d'échantillon
Comparez les prix indicatifs et l'étendue d'un devis de projet
Ajouter des détails sur le matériel et le site pour la révision de la configuration
Une fois que la structure de la boîte a identifié le modèle, l'épaisseur du carton, l'impression ou le revêtement, les exigences en matière de joints et l'échantillon réel aident à affiner la configuration. Incluez ces détails s’ils sont déjà connus. Xunding peut demander des ébauches de production ou un échantillon physique pour vérifier une exigence de formage ou de collage.
Pour une ligne de production connectée, décrivez ce qui se passe avant et après le formage. Incluez le pays d'installation, l'alimentation électrique du site, l'espace disponible et tout besoin de transport ou d'empilage. Ces détails affectent la portée et la disposition de l'équipement proposé.
Parcourir les modèles de formage de barquettes à fruits
Examen de l'équipement de formage de boîtes en trois parties
Discutez d'une ligne de production de caisses de fruits configurée
Un court brief que vous pouvez envoyer avec les photos
Envoyez les deux vues structurelles et les dimensions L/L/H de la boîte finie avant la confirmation du modèle. Ajoutez les détails de la production, du matériel et du site ci-dessous pour l'examen de la configuration. Si un détail est encore en cours d’élaboration, dites-le et envoyez les informations dont vous disposez déjà.
| Informations | Quoi envoyer |
|---|---|
| Vue formée | Photo claire de la boîte pliée, y compris les coins et tout couvercle |
| Vue de la découpe | Photo complète à plat ou dessin découpé ; chaque pièce pour une boîte multi-pièces |
| Dimensions | Fini L/L/H en mm ; interne ou externe; taille vierge séparée |
| Objectif de production | Barquettes acceptées par format et par jour ; besoins habituels et de pointe |
| Base de temps | Heures programmées, fenêtre de formage disponible et arrêts planifiés identifiés séparément |
| Changements de taille | Chaque conception de boîte et la fréquence prévue des changements |
| Matériel et site | Détails connus sur le carton/revêtement, pays d'installation et exigences de la ligne |
Envoyez les photos de votre boîte et les exigences de production à Xunding
Préparez la prochaine étape : un essai d’échantillon en boîte
FAQ sur la production quotidienne
Puis-je multiplier la vitesse d'un catalogue par la durée de mon quart de travail ? Utilisez-le uniquement comme référence théorique. Un décompte accepté pour l'ensemble d'une équipe nécessite des conditions relatives au matériel, au réapprovisionnement, aux modifications et aux interruptions ; confirmer la proposition à l'aide du dossier d'essai approprié.
Dois-je ajouter un pourcentage fixe de capacité de réserve ? Ce guide n’en attribue pas. Fournissez la variation de votre demande et les contraintes de fonctionnement connues afin que la configuration puisse être revue sans marge arbitraire.
Que dois-je envoyer si les prévisions de récolte changent encore ? Envoyez les estimations habituelles et maximales actuelles, étiquetez-les comme estimations et joignez chaque vue de boîte formée, les dimensions brutes et finies. Mettez à jour le brief de production lorsque les prévisions deviennent plus fermes.
Discutez de vos besoins habituels et de pointe en matière de plateaux avec Xunding