

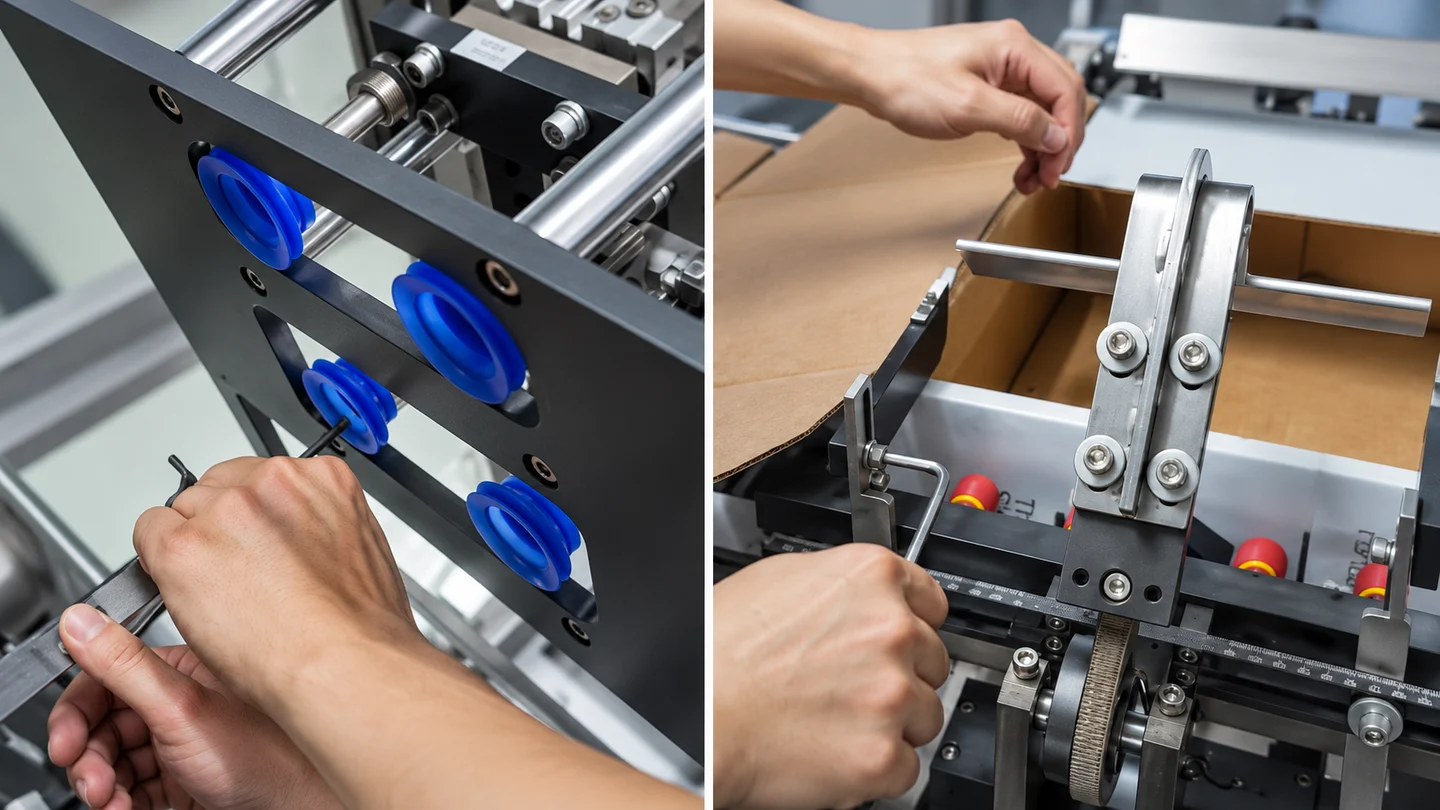
生産が 1 つのボックス タイプから別のタイプに移行する場合、成形ツールは次のブランクと一致する必要があります。デモンストレーションで示したセットアップでは、典型的なボックスタイプの金型交換には約 6 分かかります。上部と下部のツーリング、ブランク ガイド、およびピックアップ位置が連携して、次のボックスに向けて機械を準備します。
6 分間の金型交換とは何を意味しますか?
実際の利点は、ボックス ジョブ間の中断が短くなることです。異なるオーダー間を切り替える梱包作業の場合、工具に簡単にアクセスできるため、切り替えは生産速度と並んで機械選択の重要な部分となります。
Xunding によって報告されているデモンストレーション設定の標準的な金型交換時間は約 6 分です。生産を再開するまでに必要な時間は、ボックスの設計、必要な調整、オペレータの機器への習熟度によっても異なります。完全な生産切り替えを計画する場合は、材料の準備、試用ボックス、およびさらなるセットアップのチェックを含める必要があります。
付属の 2 つのビデオで調整について詳しく説明しています。上演時間には説明とチェックが含まれます。時間制限のある 6 分間の切り替えテストではありません。
上型: 工具を次のブランクに合わせます
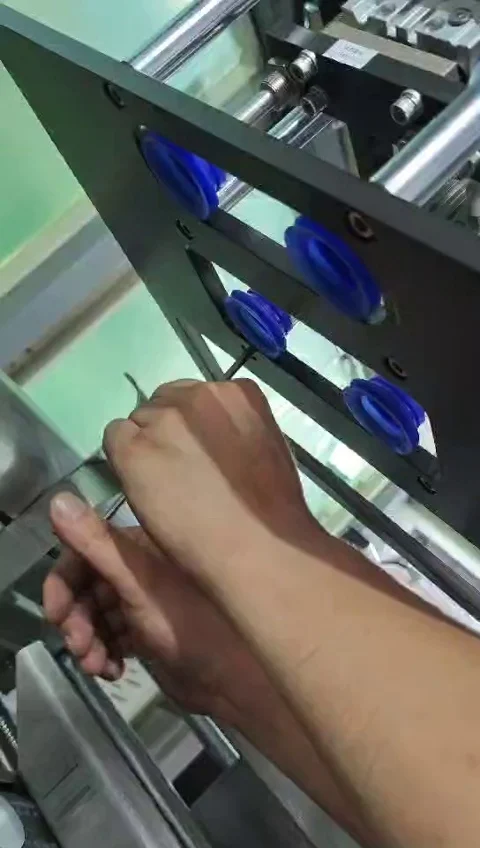
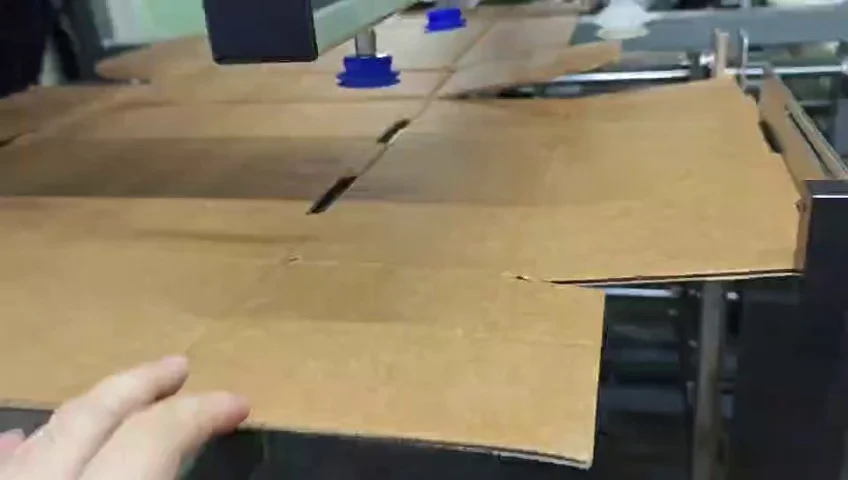
上部の工具は、次のボール紙ブランクの形状とピックアップ領域に合わせて機能する必要があります。最初のビデオでは、技術者が取り外し可能な金属プレートを扱い、六角レンチを使用してその固定ポイントを作業します。拡大図では、青い吸盤、ガイド ロッド、および周囲のハードウェアが示されています。
デモンストレーションのこの部分では、切り替えが理解しやすくなっており、オペレータは注意が必要なコンポーネントを確認して到達することができます。機械が動作サイクルに戻る前に、交換用のツールとピックアップの配置を目的のブランクと照合して確認する必要があります。
下型: 新しい箱の成形領域を設定します。
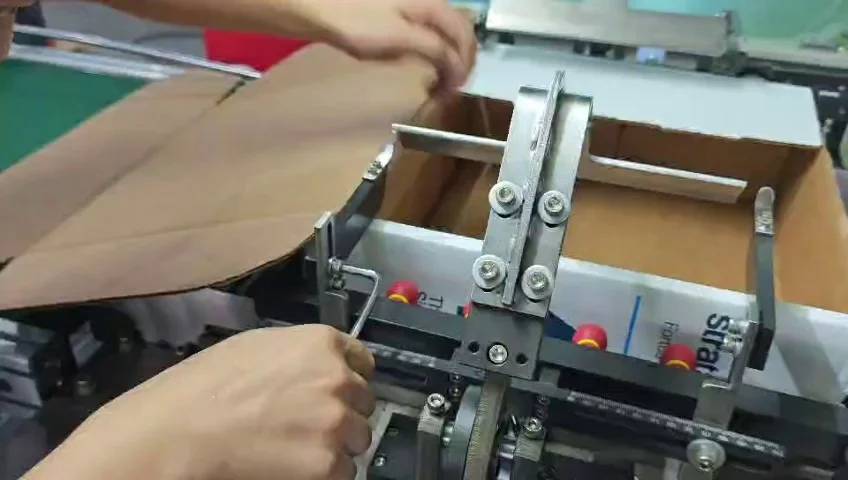
下型と成形ガイドは、箱の仕上がり寸法や折り位置に合わせて調整する必要があります。ビデオでは、オペレーターが位置を測定し、治具を調整し、手工具を使用してブランクの周りを作業する様子が示されています。金属製のクロスバー、ブラケット、固定ポイントは、操作映像で直接見ることができます。
上部ツールの交換だけでは作業の一部にすぎません。基板が意図した位置の成形領域に到達するように、対応する下部セットアップの位置を調整する必要があります。白紙の図面と完成したサンプルは、ボックスのタイプ間を移動する際に役立つ参考資料となります。
ガイド、吸引位置、機械の設定を確認してください
このデモンストレーションには、ガイドの調整、吸盤の位置決め、コントロール パネルでのチェックも含まれます。これらの詳細は、金型の変更を信頼性の高いブランクの処理に結びつけます。次のブランクは、適切な形状に成形するだけでなく、正しくピックアップして提示する必要があります。
繰り返し注文の場合、箱の図面、工具の識別、および確認済みのセットアップ情報をまとめて保管しておくと、オペレータが次の切り替えを準備するのに役立ちます。異なるボックス構造の場合は、同じセットアップが適用されると仮定する前に、Xunding で交換が必要な部品と調整が必要な位置を確認してください。
バッチを続行する前に最初のボックスを確認してください
ツールと設定を確認したら、合意されたサンプルと比較してトライアル ボックスを評価します。仕上がり寸法、直角度、折り目位置、角の形成を確認します。接着剤を使用する工程の場合は、接合位置や接着品質もチェックに含めてください。
適切な最初のボックスが得られる場合には、短い金型交換が役立ちます。バッチを続行する前にサンプルを確認すると、間違った位置や設定を早期に特定するのに役立ちます。機械へのアクセス、工具の交換、および試運転は、付属の機器の指示に従い、訓練を受けた担当者が実行する必要があります。
いくつかのボックス形式を実行する予定ですか?
Xunding に、各ボックス タイプのフラット ブランク図面と完成サンプルを、ボードの仕様、必要な出力、および予想されるジョブ変更の頻度とともに送信してください。これにより、機械構成、必要な金型、実際の製品間の切り替え手順について議論するための明確な根拠が得られます。
受け入れデモンストレーションを手配する際は、どの 2 つのボックス タイプを使用するか、またそのタイミングが工具交換のみを対象とするか、最初の受け入れ可能なボックスまでの全プロセスを対象とするかについて合意します。その結果は、独自の生産計画に役立ちます。