

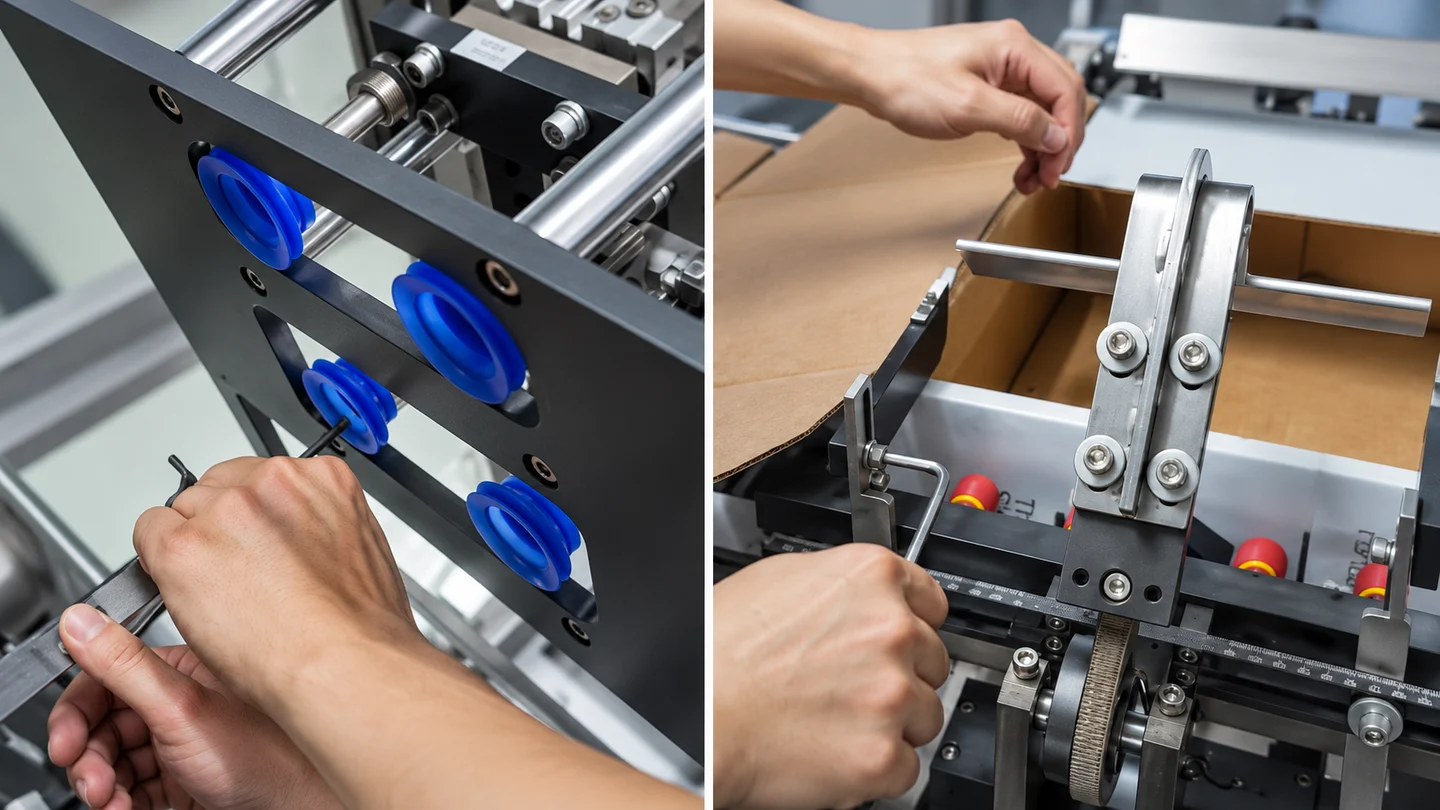
Cuando la producción pasa de un tipo de caja a otro, las herramientas de conformado deben coincidir con el siguiente plancha troquelada. En la configuración que se muestra en nuestra demostración, un cambio de molde tipo caja típico tarda unos seis minutos. Las herramientas superior e inferior, las guías en blanco y las posiciones de recogida trabajan juntas para preparar la máquina para la siguiente caja.
¿Qué significa un cambio de molde en seis minutos?
El beneficio práctico es una interrupción más corta entre trabajos de caja. Para una operación de embalaje que cambia entre diferentes pedidos, el acceso directo a las herramientas hace que el cambio sea una parte importante de la selección de la máquina junto con la velocidad de producción.
Aproximadamente seis minutos es el tiempo típico de reemplazo de molde informado por Xunding para la configuración demostrada. El tiempo necesario para reanudar la producción también depende del diseño de la caja, los ajustes necesarios y la familiaridad del operador con el equipo. La preparación del material, las cajas de prueba y otras comprobaciones de configuración deben incluirse al planificar un cambio de producción completo.
Los dos vídeos suministrados explican los ajustes en detalle. Sus tiempos de ejecución incluyen explicaciones y controles; no son una prueba de cambio cronometrada de seis minutos.
Molde superior: haga coincidir las herramientas con el siguiente plancha troquelada
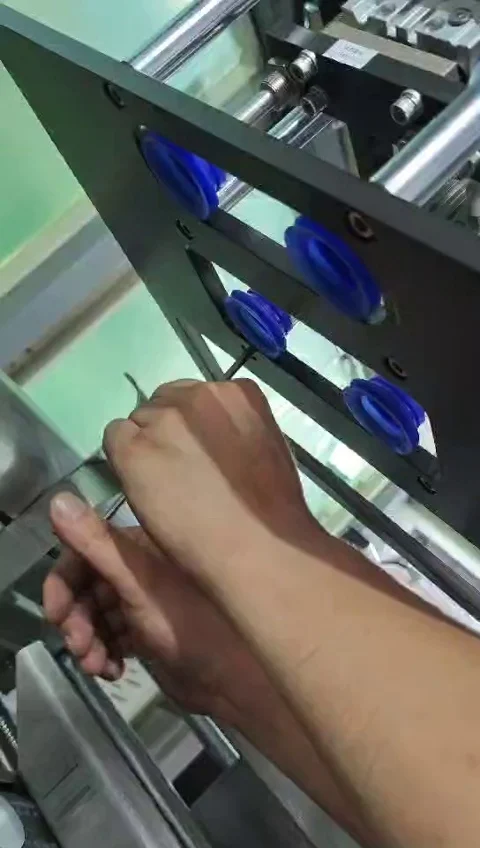
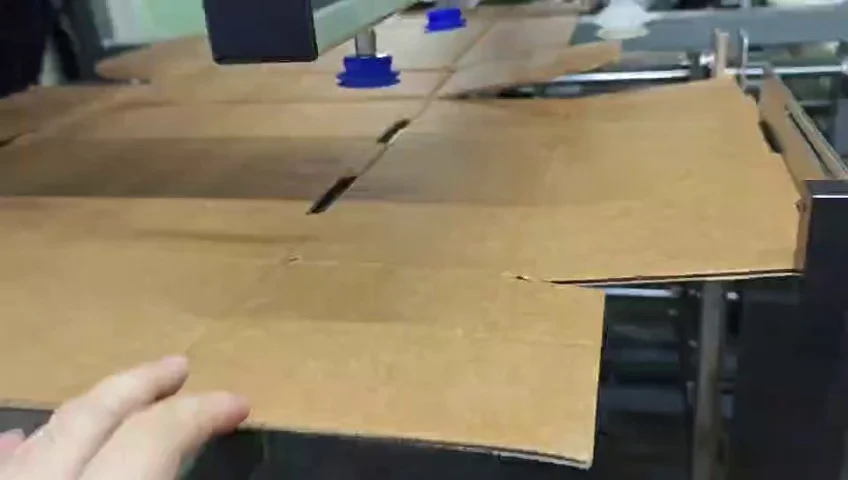
La herramienta superior debe coincidir con la forma y el área de recogida del siguiente cartón en bruto. En el primer vídeo, el técnico manipula una placa metálica extraíble y trabaja en sus puntos de fijación con una llave Allen. Las vistas en primer plano muestran las ventosas azules, las varillas guía y el hardware circundante.
Esta parte de la demostración hace que el cambio sea fácil de entender: el operador puede ver y alcanzar los componentes que necesitan atención. Las herramientas de reemplazo y la disposición de recolección deben compararse con el plancha troquelada previsto antes de que la máquina regrese a su ciclo operativo.
Molde inferior: establece el área de formación de la nueva caja.
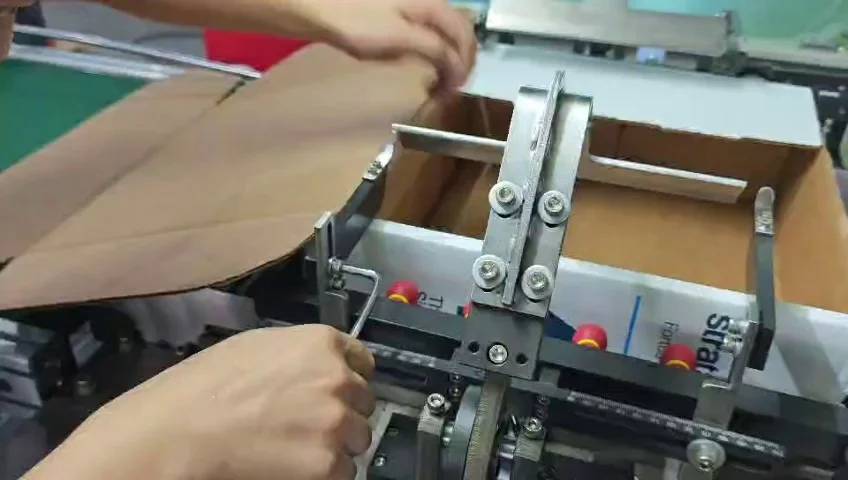
El molde inferior y las guías de formación deben adaptarse a las dimensiones de la caja terminada y a las posiciones de plegado. Los videos muestran al operador midiendo posiciones, ajustando el dispositivo y trabajando alrededor del plancha troquelada con herramientas manuales. Los travesaños metálicos, los soportes y los puntos de fijación se pueden ver directamente en las imágenes de la operación.
Cambiar las herramientas superiores por sí solo es sólo una parte del trabajo. La configuración inferior correspondiente debe estar alineada para que el tablero llegue a la zona de conformado en la posición deseada. El plano de la plancha troquelada y una muestra terminada proporcionan referencias útiles al pasar de un tipo a otro de caja.
Revisa las guías, la posición de succión y los ajustes de la máquina.
La demostración también incluye ajustes de guía, posicionamiento de ventosas y controles en el panel de control. Estos detalles conectan el cambio de molde con una manipulación fiable de la pieza en bruto: la siguiente pieza en bruto debe recogerse y presentarse correctamente, así como darle la forma adecuada.
Para pedidos repetidos, mantener juntos el dibujo de la caja, la identificación de las herramientas y la información de configuración confirmada puede ayudar al operador a preparar el próximo cambio. Para una estructura de caja diferente, revise qué piezas necesitan reemplazo y qué posiciones requieren ajuste con Xunding antes de asumir que se aplica la misma configuración.
Confirma la primera casilla antes de continuar con el lote.
Después de verificar las herramientas y la configuración, evalúe una caja de prueba con la muestra acordada. Observe las dimensiones del acabado, la cuadratura, la alineación de los pliegues y la formación de las esquinas. Cuando el proceso utilice adhesivo, incluya la posición de la unión y la calidad de la unión en la verificación.
Un cambio de molde breve es útil cuando conduce a una primera caja adecuada. Confirmar la muestra antes de continuar con el lote ayuda a identificar tempranamente una posición o configuración incorrecta. El acceso a la máquina, el reemplazo de herramientas y la operación de prueba deben seguir las instrucciones del equipo suministrado y ser realizados por personal capacitado.
¿Planea ejecutar varios formatos de caja?
Envíe a Xunding los planos de las planchas troqueladas y las muestras terminadas para cada tipo de caja, junto con las especificaciones de la placa, la salida requerida y la frecuencia con la que espera cambiar de trabajo. Esto nos brinda una base clara para analizar la configuración de la máquina, los moldes necesarios y los pasos de cambio entre sus productos reales.
Al programar una demostración de aceptación, acuerde qué dos tipos de cajas se utilizarán y si el cronograma cubre solo el reemplazo de herramientas o el proceso completo hasta la primera caja aceptable. Esto hace que el resultado sea útil para su propia planificación de producción.
Ver el álbum de fotos de la empresa →
Discuta sus formatos de caja con Jason Chen →
Explorar máquinas formadoras de cajas →