

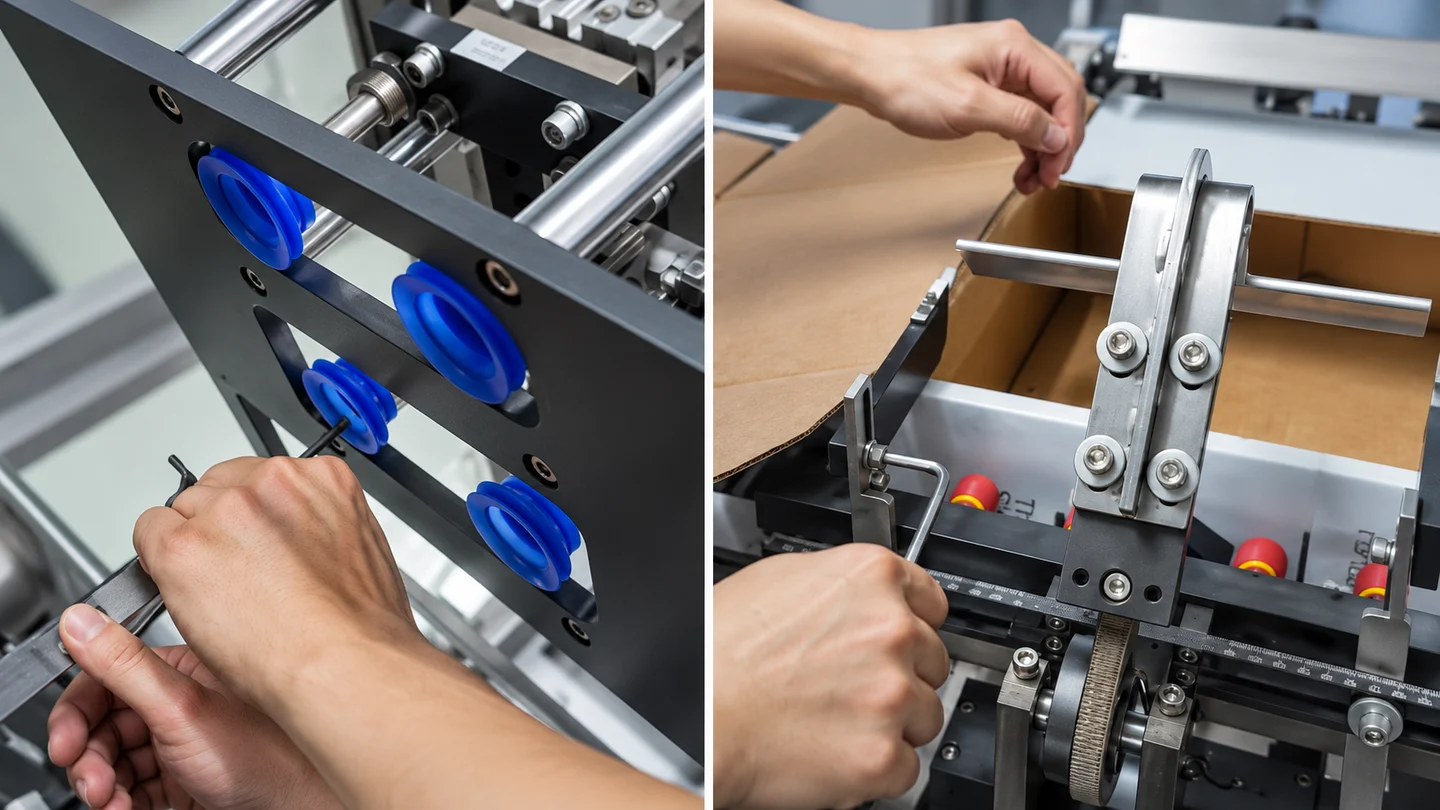
Quando la produzione passa da un tipo di scatola a un altro, gli strumenti di formatura devono adattarsi al pezzo grezzo successivo. Nella configurazione mostrata nella nostra dimostrazione, un tipico cambio di stampo a scatola richiede circa sei minuti. L'attrezzatura superiore e inferiore, le guide grezze e le posizioni di prelievo lavorano insieme per preparare la macchina per la scatola successiva.
Cosa significa un cambio stampo in sei minuti?
Il vantaggio pratico è un'interruzione più breve tra i lavori in scatola. Per un'operazione di confezionamento che prevede il passaggio da un ordine all'altro, l'accesso diretto agli strumenti rende il cambio di formato una parte importante della scelta della macchina insieme alla velocità di produzione.
Circa sei minuti è il tempo tipico di sostituzione dello stampo riportato da Xunding per la configurazione dimostrata. Il tempo necessario per riprendere la produzione dipende anche dal design della scatola, dalle regolazioni richieste e dalla familiarità dell’operatore con l’attrezzatura. La preparazione dei materiali, le scatole di prova e ulteriori controlli di configurazione dovrebbero essere inclusi quando si pianifica un cambio completo della produzione.
I due video in dotazione spiegano nel dettaglio le regolazioni. I loro tempi di svolgimento comprendono spiegazione e verifiche; non sono un test di cambio temporizzato di sei minuti.
Stampo superiore: abbina l'attrezzatura al pezzo grezzo successivo
L'utensile superiore deve adattarsi alla forma e all'area di prelievo del successivo fustellato di cartone. Nel primo video il tecnico maneggia una piastra metallica removibile e interviene nei suoi punti di fissaggio con una chiave a brugola. Le viste ravvicinate mostrano le ventose blu, le aste guida e la bulloneria circostante.
Questa parte della dimostrazione rende il passaggio facile da comprendere: l'operatore può vedere e raggiungere i componenti che necessitano di attenzione. L'attrezzatura sostitutiva e la disposizione di prelievo devono essere verificate rispetto al pezzo grezzo previsto prima che la macchina ritorni al ciclo operativo.
Stampo inferiore: imposta l'area di formatura per la nuova scatola
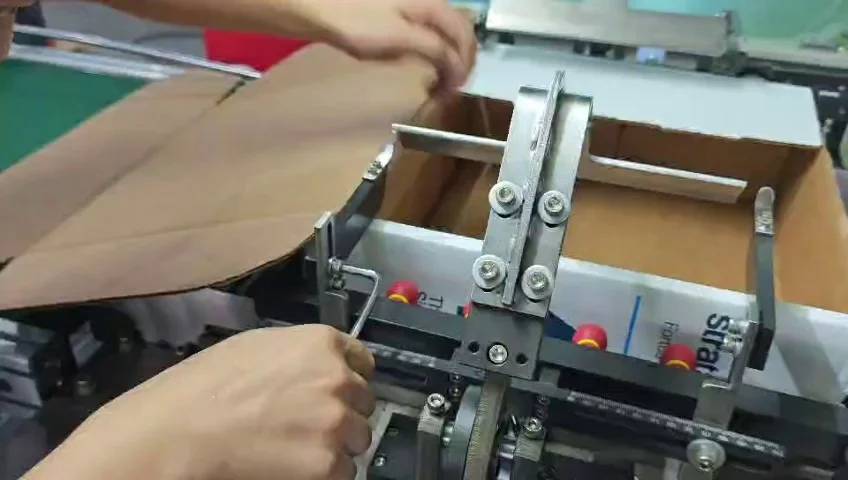
Lo stampo inferiore e le guide di formatura devono adattarsi alle dimensioni della scatola finita e alle posizioni di piegatura. I video mostrano l'operatore che misura le posizioni, regola l'attrezzatura e lavora attorno al pezzo grezzo con strumenti manuali. Le traverse metalliche, le staffe e i punti di fissaggio possono essere visti direttamente nel filmato dell'operazione.
La sola sostituzione dell'attrezzatura superiore è solo una parte del lavoro. La corrispondente disposizione inferiore deve essere allineata in modo che la tavola raggiunga l'area di formatura nella posizione prevista. Il disegno grezzo e un campione finito forniscono riferimenti utili quando ci si sposta tra i tipi di scatola.
Controllare le guide, la posizione di aspirazione e le impostazioni della macchina
La dimostrazione comprende anche le regolazioni delle guide, il posizionamento delle ventose e le verifiche al quadro comandi. Questi dettagli collegano il cambio dello stampo a una gestione affidabile del pezzo grezzo: il pezzo grezzo successivo deve essere prelevato e presentato correttamente, nonché modellato nella forma giusta.
Per gli ordini ripetuti, tenere insieme il disegno della scatola, l'identificazione dell'attrezzatura e le informazioni di configurazione confermate può aiutare l'operatore a preparare il passaggio successivo. Per una struttura della scatola diversa, rivedere quali parti devono essere sostituite e quali posizioni richiedono una regolazione con Xunding prima di presumere che si applichi la stessa configurazione.
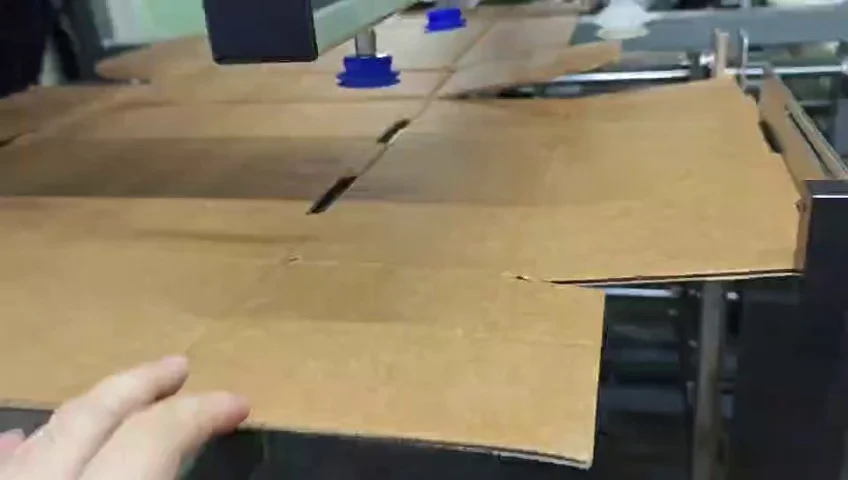
Conferma la prima casella prima di continuare il batch
Dopo aver controllato gli strumenti e le impostazioni, valutare una scatola di prova rispetto al campione concordato. Guarda le dimensioni finite, l'ortogonalità, l'allineamento delle pieghe e la formazione degli angoli. Se il processo utilizza adesivo, includere nel controllo la posizione del giunto e la qualità dell'incollaggio.
Un breve cambio dello stampo è utile quando porta ad una prima scatola adatta. Confermare il campione prima di continuare il batch aiuta a identificare anticipatamente una posizione o un'impostazione errata. L'accesso alla macchina, la sostituzione degli utensili e il funzionamento di prova devono seguire le istruzioni dell'attrezzatura fornita ed essere eseguiti da personale addestrato.
Stai pianificando di eseguire diversi formati di scatole?
Invia a Xunding i disegni piatti grezzi e i campioni finiti per ciascun tipo di scatola, insieme alle specifiche del pannello, all'output richiesto e alla frequenza con cui prevedi di cambiare lavoro. Questo ci fornisce una base chiara per discutere la configurazione della macchina, gli stampi richiesti e le fasi di conversione tra i vostri prodotti reali.
Quando si organizza una dimostrazione di accettazione, concordare quali due tipi di box verranno utilizzati e se la tempistica copre la sola sostituzione degli utensili o l'intero processo attraverso la prima box accettabile. Ciò rende il risultato utile per la pianificazione della produzione.
Visualizza l'album fotografico aziendale →
Discuti i formati delle tue scatole con Jason Chen →
Esplora le macchine per la formatura di scatole →