

包装機内では、シャフト、取り付けプレート、ガイドが繰り返しのサイクルを通じて連携して動作する必要があります。精密機械加工により、これらのコンポーネントに必要な寸法と合わせ面が与えられます。目的は、その機能に適した部品、つまり、正しく装着されるシャフト、そのサポートと位置合わせされるガイド、および次のアセンブリの位置を特定する取り付け面です。
参照サーフェスは図面を部品に接続します
コンポーネントの図面は、全体の長さと幅以上のものを定義します。また、他の寸法を特定するために使用される表面とフィーチャも識別されます。これらのデータは、機械加工、測定、組み立てに共通の基準を提供します。取り付けプレートの場合、外形寸法と同じくらい座面と穴パターンの関係が重要になる場合があります。
基準を明確にしておくことは、部品を組み立てるときに個別に許容可能な寸法によって適合性が低下することを防ぐのに役立ちます。必要な公差は、コンポーネントの用途と嵌合部品に従う必要があります。どこにでも非常に厳しい公差を適用すると、必ずしも成形プロセスを改善することなく作業が追加されます。重要な関係は、定義して確認する必要があるものです。
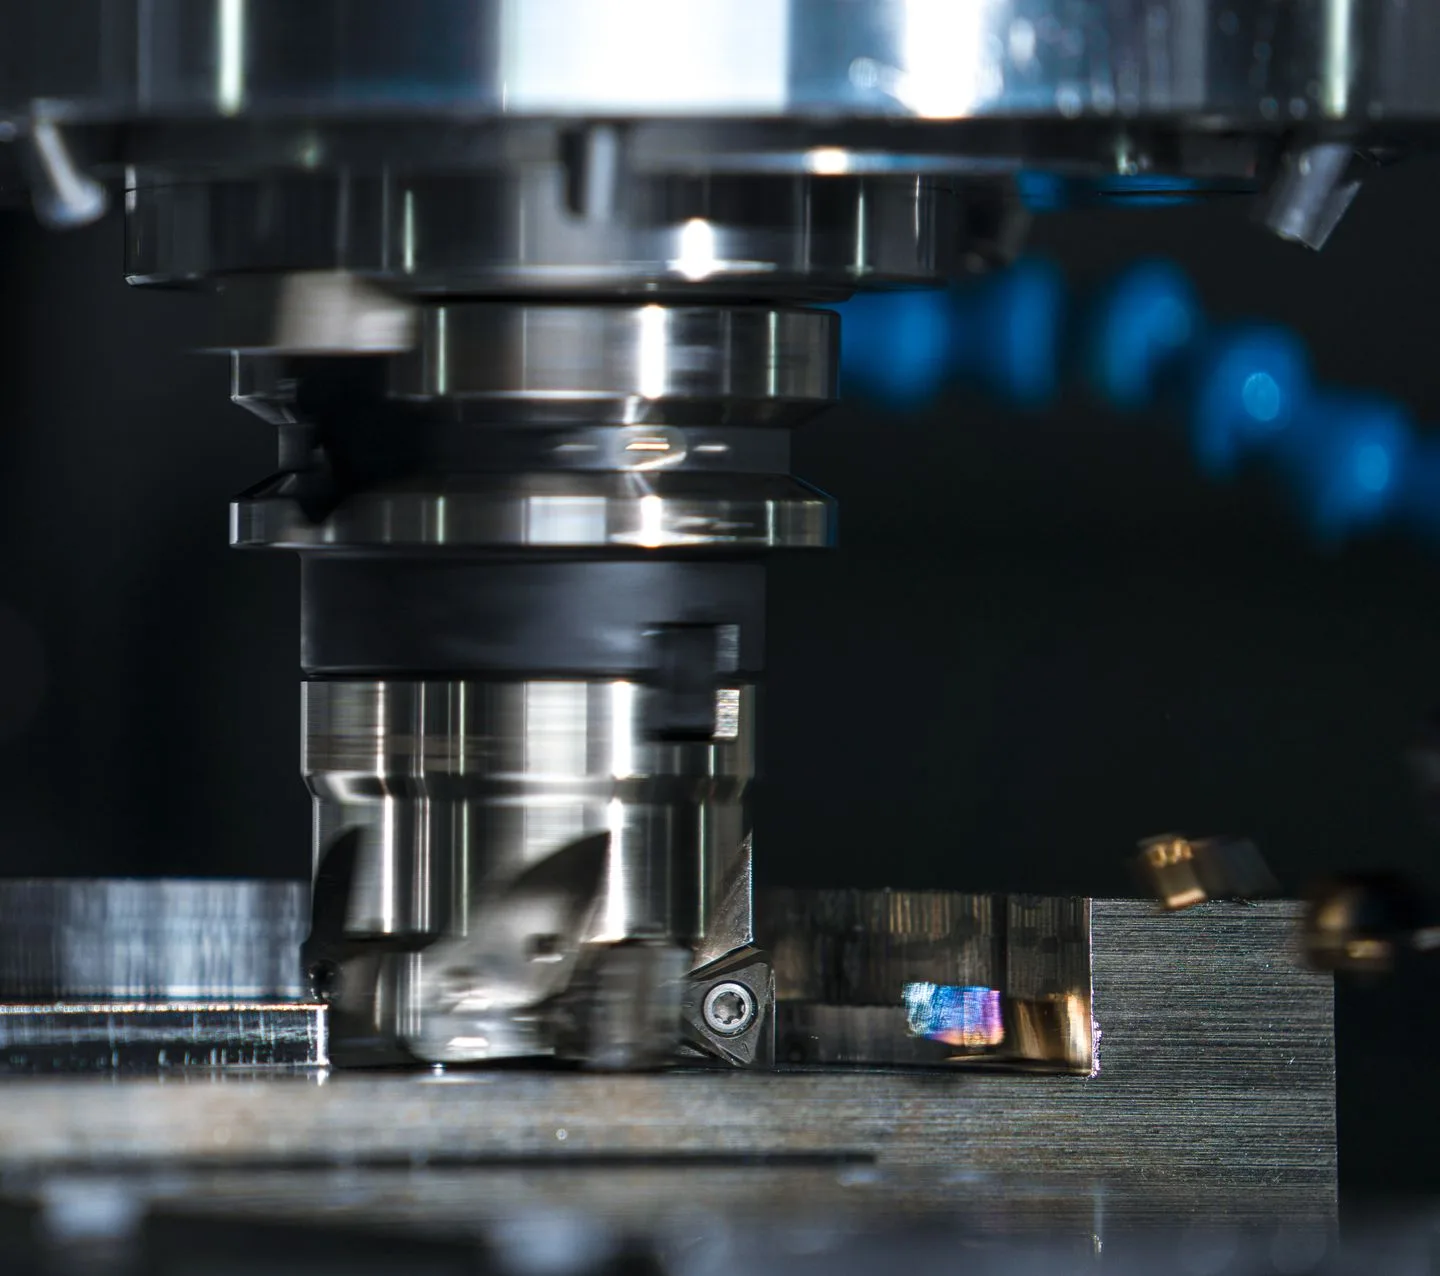
フライス加工により、面、スロット、固定機能が確立されます。
フライス加工では、回転カッターで材料を除去し、平らな面、スロット、肩などの形状を作成します。加工物は作業のために支持され、配置される必要があります。工具の状態、治具の安定性、および切削方法は、結果として得られる表面と形状に影響を与えます。見た目がきれいな面でも、ガイド、ベアリング サポート、または成形アセンブリの位置を寸法チェックする必要があります。
部品を機械加工するということは、その後の操作で部品をどのように保持するかを計画することも意味します。再配置では、参照サーフェスとの関係が維持される必要があります。切断後、コンポーネントの測定や取り付けを行う前に、バリや欠けに注意する必要があります。これらの詳細は、取り付け面が可動機構の位置を確立する部品を検討するのに特に役立ちます。
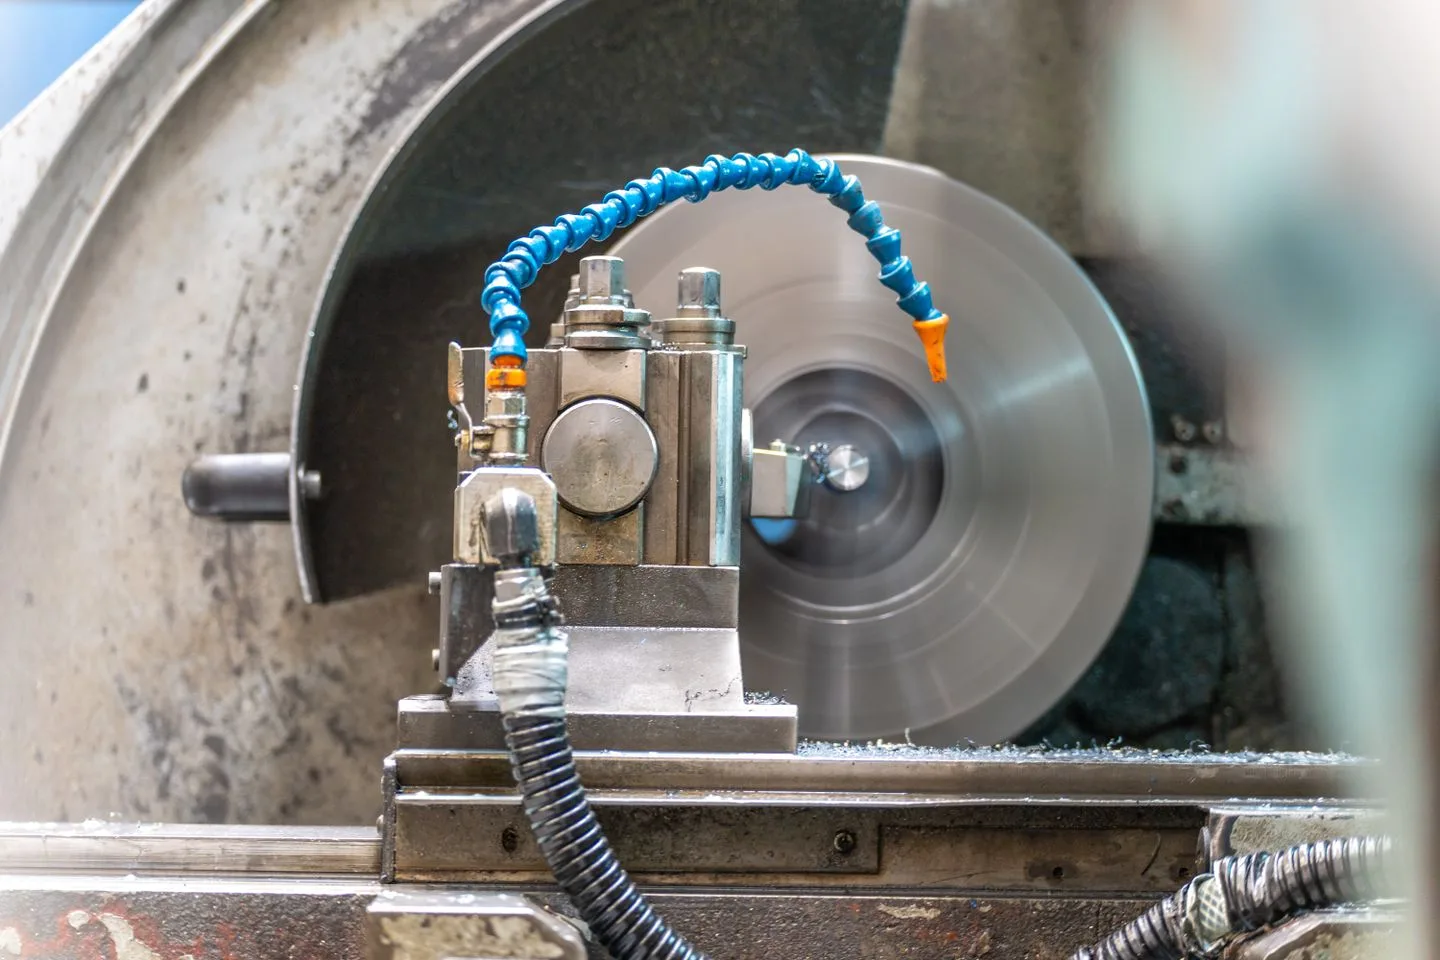
回転制御の円筒フィーチャーとショルダー
旋削加工は、シャフトの直径や肩の位置などの円筒形のフィーチャーに使用されます。 1 つのシャフトの異なるセクションは、ベアリング シート、カップリング位置、または別の可動コンポーネントによって使用される表面など、異なる機能を果たす場合があります。それらの直径、長さ、および関係は、表面の輝きだけで判断するのではなく、それらの接続を中心に指定する必要があります。
適切にフィットすることで、接続されたコンポーネントが意図したとおりに組み立てられ、機能するようになります。直径チェックだけでは、部品に関するすべての質問に答えられるわけではありません。ショルダーの位置、表面の状態、幾何学的関係も重要になる場合があります。適切な検査方法は図面によって異なり、部品を組み立てる前に必要な結果を確認する必要があります。
部品の精度が完全な成形プロセスをサポート
正確なコンポーネントは組み立ての基礎となりますが、箱成形機はその設定、工具、基板、操作順序にも依存します。ガイドの位置を合わせ、ファスナーを固定し、可動アセンブリの適切なクリアランスをチェックする必要があります。したがって、コンポーネント検査が成功すると、組み立てチェックと、意図した梱包材を使用したデモンストレーションが行われます。
Xunding モデルをレビューするときは、ブランクの図面、完成した箱のサンプル、計画されたサイズ範囲を議論に取り入れてください。これらのフォーマットにどのような調整やツールの変更が適用されるかを尋ね、完成したボックスがどのように評価されるかについて同意します。関連する結果は、パッケージを使用して構成されたマシンの動作であり、その背後にあるコンポーネントとアセンブリの詳細によってサポートされます。
機械仕様の確認と合否チェック →
箱成形機とカートン包装機を詳しく見る →
マシン要件について Jason Chen と話し合ってください →
技術的な読み物: フライス加工の安定性と仕上げに関するサンドビック・コロマント.