

品質検査は、機械の図面と仕様を、製造物と製造物に結び付けます。材料のチェック、寸法測定、組み立てのレビュー、サンプルの実行により、さまざまな質問に答えられます。有用な検査計画は、これらの段階を通じて機器を追跡し、設定された機械と完成した梱包に関する合意された記録で終了します。
正しい図面と仕様と照合して検査します
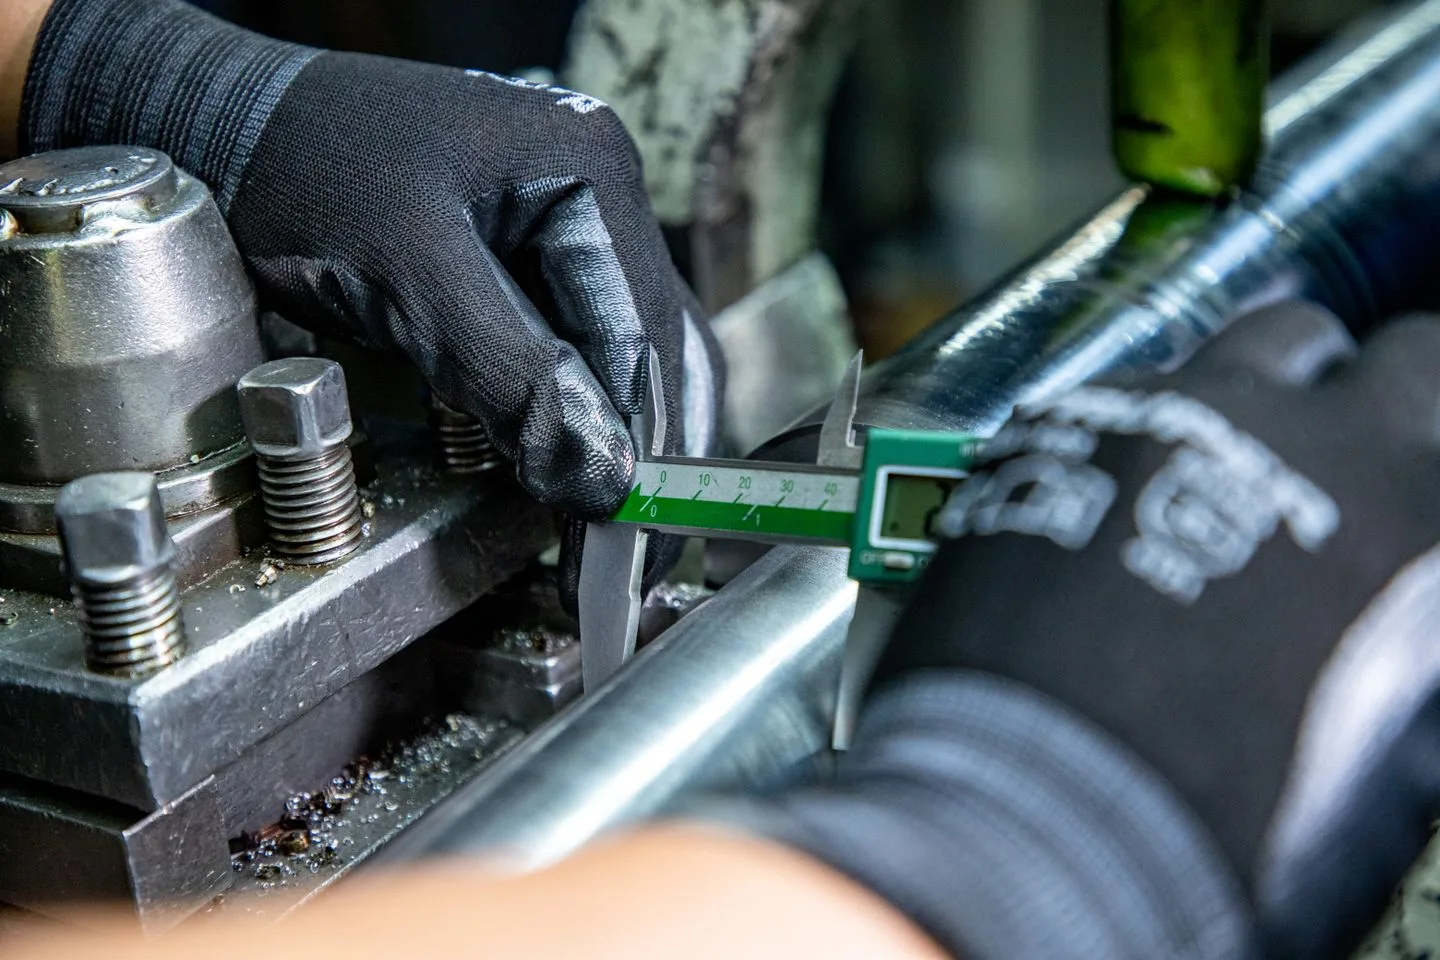
材料の段階で、指定された在庫寸法、識別、および目に見える状態を確認します。機械加工部品の場合は、正しい図面リビジョンを使用し、フィットまたは位置合わせを決定するフィーチャを特定します。結果は、明確な単位、許容限界、および測定方法とともに、チェック対象のコンポーネントに関連付けられる必要があります。
これは、シャフト シート、取り付け面、位置決め穴などのフィーチャーに特に役立ちます。特徴や要件を持たずに数値を記録すると、次の人はほとんど作業できなくなります。実際の検査記録により、何が測定されたか、どの基準が適用されたか、組み立て前にフォローアップが必要かどうかを確認できます。
測定ツールを特徴に合わせてください
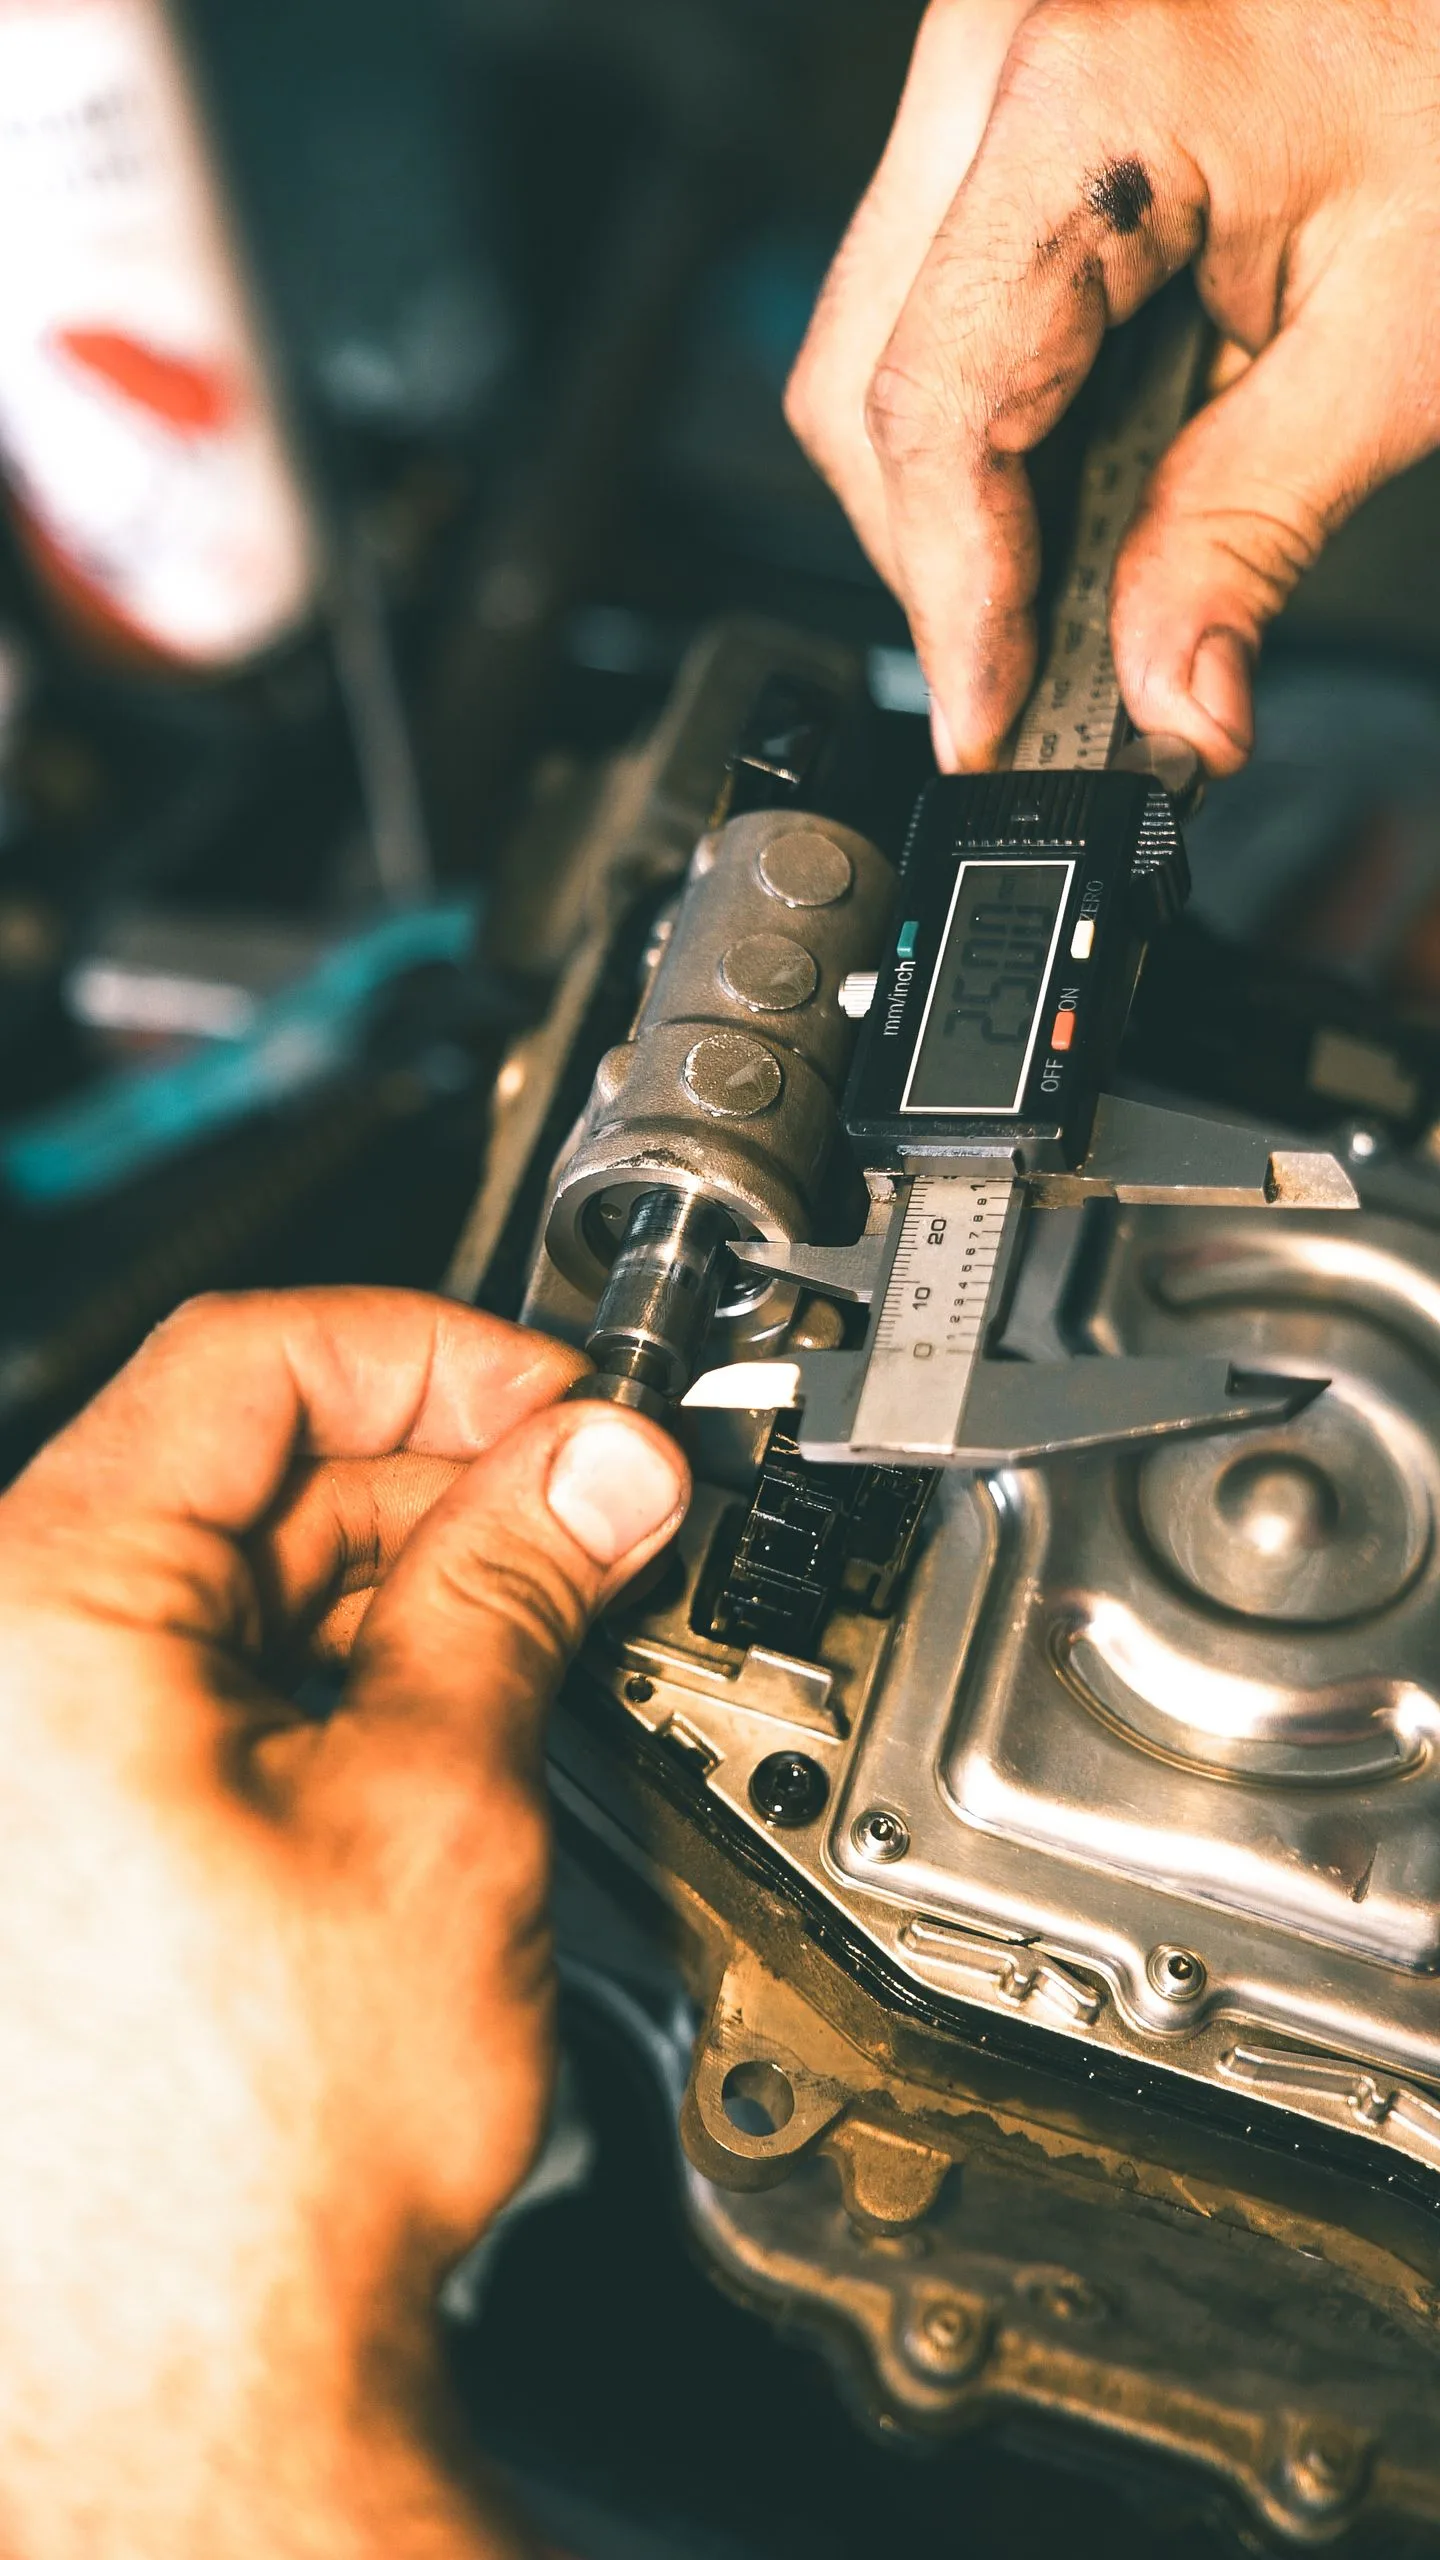
キャリパーは、外側、内側、深さの寸法を確認するのに役立ちます。アクセスや精度の要件が異なるフィーチャーには、マイクロメーター、ボアゲージ、またはその他の機器が必要になる場合があります。実際の公差と形状に基づいて方法を選択します。デジタル表示の桁数は分解能を表すものであり、それ自体で測定精度を確立するものではありません。
機器の状態と校正ステータスを確認し、接触面を準備して、フィーチャーと正しく位置合わせします。一貫した接触と再現可能な読み取りが重要です。内部フィーチャの場合、測定点は意図した位置に到達する必要があります。結果が許容限界に近い場合は、部品が許容できるかどうかを判断する前に、方法と測定の不確かさを検討してください。
サンプルを実行する前にアセンブリを確認してください
コンポーネントが取り付けられると、検査の焦点はアセンブリ内のそれらの関係に移ります。ガイドの位置合わせ、固定ポイント、移動クリアランス、日常作業に必要なアクセスを確認します。配線および空気圧の配置は、資格のある担当者が該当する構成および文書と照らし合わせてチェックする必要があります。これらのチェックは、1 つの分離された部品ではなく、組み立てられた機器に対処します。
デモンストレーションの前に、保護および制御機能を含む、機械に適切な動作チェックに同意してください。メーカーの指示と該当する要件に従う必要があります。機器の写真や短いランニングクリップはそのレビューに代わることはできません。合意されたセットアップと操作手順からデモンストレーションが開始できるように、範囲を明確にしてください。
受け入れには意図した基板とボックスのデザインを使用する
箱成形機の場合、完成した箱はコンポーネントとアセンブリのチェックに実用的なコンテキストを与えます。合意されたブランク設計と製造基板を使用し、必要に応じて寸法、直角度、折り曲げ、接合状態を評価します。カートン封かん装置の場合は、フラップの位置とテープの配置が含まれます。デモンストレーションを理解できるように、結果と一緒にマテリアルと設定を記録します。
生産量のカウント方法、どの箱のサイズを実証する必要があるか、どの記録が機器に付属するかについて合意します。 Xunding の見積もりについて話し合う際には、図面、基板仕様、および検査の優先順位を Jason Chen に送信してください。受け入れ計画では、モデル、構成、サンプル材料、および合意された基準を特定し、出荷前のレビューの具体的な根拠を双方に与える必要があります。
機械仕様の確認と合否チェック →
箱成形機とカートン包装機を詳しく見る →
マシン要件について Jason Chen と話し合ってください →
技術的な読み物: ミツトヨによるキャリパーの精度と校正について.