

パッションフルーツ / 包装用途
パッションフルーツトレイのブランクからスタックまでの成形
提供されたビデオでは、パッション フルーツを印刷したカートンの成形、排出、積み重ねを追跡しています。これにより、このアプリケーションに実際のボックスと目に見える作業シーケンスが与えられます。 Xunding は、フルーツ トレイの成形提案を準備するときに、平らなブランク、折り畳まれたコーナー、ボード、コレクションの配置を一緒にレビューします。以下のシーメンスベースのリファレンス構成では、提案されている制御とユーティリティについて説明します。映像は機械的なカートンプロセスを示しています。独自のパッション フルーツ ボックスから始めて、プロジェクトのツールと出力を定義します。
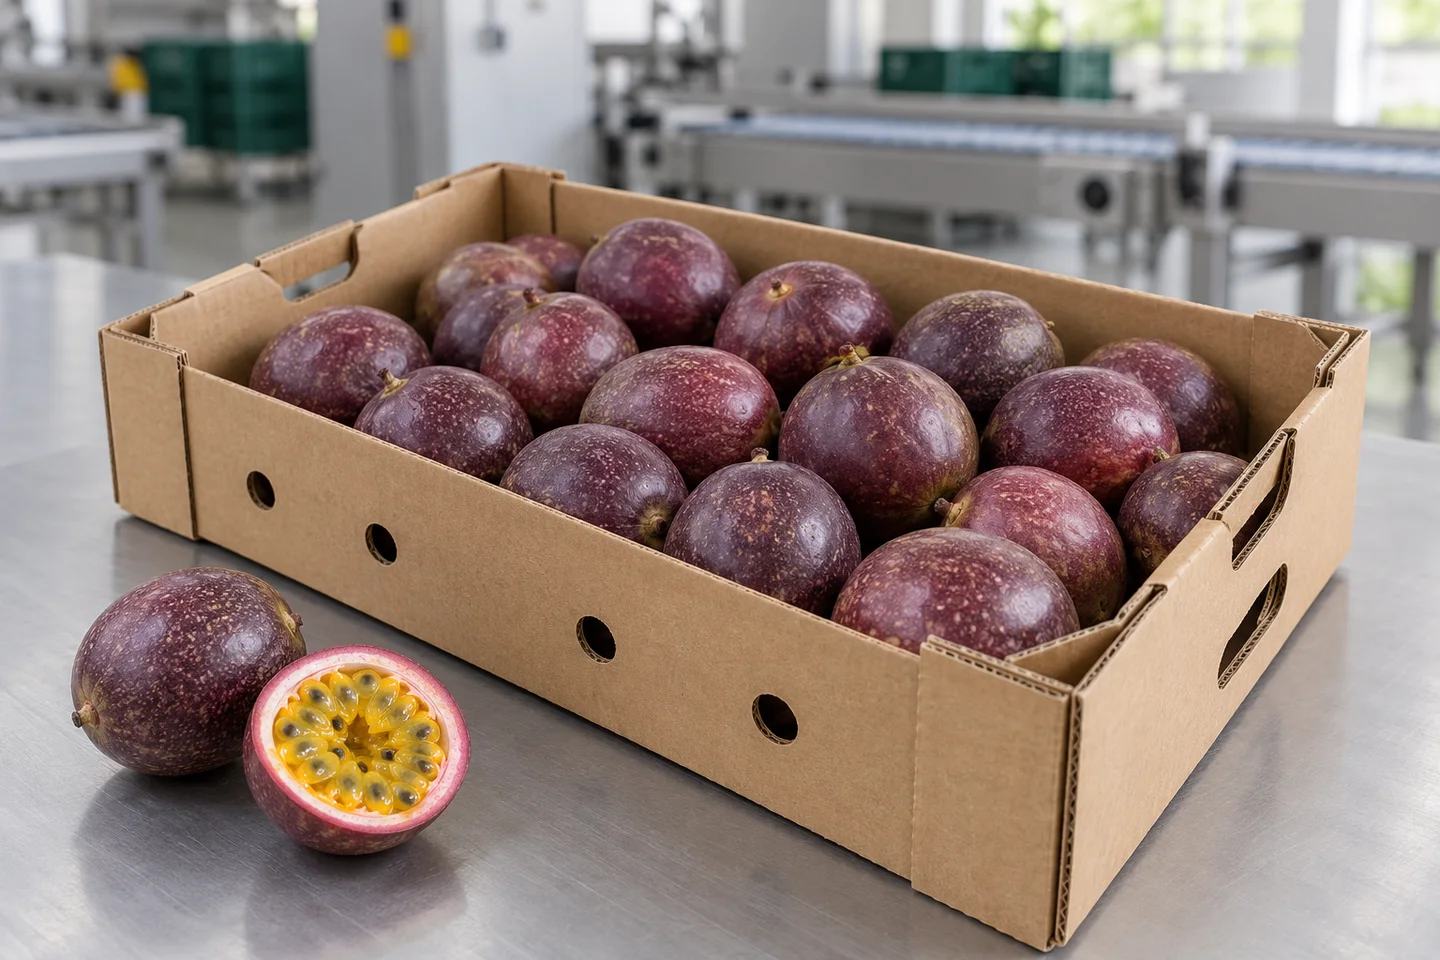
本物の波形構造
実際の箱サンプル
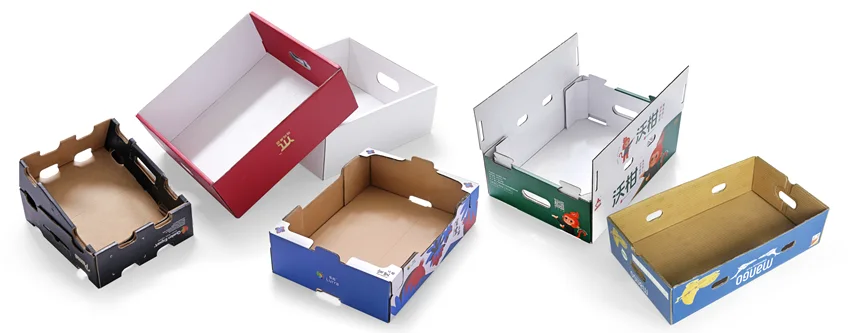
稼働している様子が見えるパッションフルーツのパック
実際の映像には、パッション フルーツ用に印刷された段ボール箱が開いている様子が映っています。カメラはアウトフィードやスタッカーに移動する前の成形エリアを追跡するため、ブランクからボックスへの作業と完成したカートンの収集を一緒に理解できます。これは、アプリケーションの対象となる梱包操作です。つまり、梱包チームが使用する空の段ボール トレイを作成します。果物の写真はイラストですが、機械のシーンやサンプルボックスのコレクションはプロジェクトのために提供された本物の素材です。
そのデモンストレーションを自分のパッション フルーツ パックに関連付けるには、平らな型抜き図面と組み立てられた空のカートンを送ってください。角と下側の内側の図を含めて、印刷面を識別します。内部測定と外部測定を区別して、長さ、幅、壁の高さを記録します。パックにクッション、インサート、または別のカバーが使用されている場合は、それらの部分も表示してください。それらは完成したパッケージを説明するのに役立ちますが、波形ブランクは成形装置がどのように箱自体を送り、折り畳んで結合するかを決定します。
真空供給から成型青果トレイまで
基準構成では、ボトムドロー真空供給を使用してスタックから基板を分離し、ブランクを処理セクションに送ります。サーボ制御による前後接着剤の塗布、光ファイバーの位置決め、および折りたたみナイフ機能が指定されたシーケンスに含まれています。形成されたカートンは、搬送とスタッキングに進みます。箱が形成ステーションから出る前に、壁が立ち上がる順序、コーナーの折り目、接着剤を受け取る重なり部分など、実際のパッション フルーツのブランクの動きを確認してください。
サンプルトライアル中は、給餌から排出までのブランクを追跡します。スタックからの分離、印刷面の向き、折り目への位置合わせ、および目的の接合部への接着剤の配置を確認します。空のカートンを内側と外側から検査します。開口部と折り畳まれた部分は意図した位置に留まり、箱の寸法は合意されたサンプルと一致する必要があります。製造用ボール紙と目的の接着剤を使用して、試験が別の素材での単なるデモンストレーションではなく、特定のカートンに対して有意義な結果を確立できるようにします。
アウトフィードとスタッキングの配置を見る
付属の生産クリップでは、パッション フルーツのカートンが機械から出てスタッカーに入る様子が示されています。これらの広いビューを維持すると、完成したカートンとその回収ポイントが一緒に表示されます。梱包作業で近くに形成された箱を安定的に供給する必要がある場合、プロセスのこの部分が重要になります。カートンの収集方法、意図した積み重ねの高さ、梱包位置までのルートを定義します。オペレーターが手動でスタックを削除する場合は、利用可能な作業スペースと収集ポイントに近づく方向を示します。
形成されたボックスが別のコンベアに移送される場合、その高さ、方向、および利用可能な接続スペースを指定します。フロアプランには、空の保管場所と補充場所、および排出エリアを含める必要があります。マシンの設置面積は、機器自体を表します。作業レイアウトには、カートンの収集、調整、接着ユニットへのアクセスのためのスペースも必要です。 Xunding は、成形構成と並行して搬送および積み重ねの配置について議論できるため、提案には空の箱が機械から梱包チームにどのように移動するかが記載されています。
提案されたシーメンスベースの制御パッケージ
アプリケーション構成では、シーメンス モーション コントローラー、10 インチ タッチスクリーン インターフェイス、サーボ ドライブとモーター、光電追跡および空気源モニタリングを指定します。これらのコンポーネントは、成形シーケンス用に提案された制御パッケージを記述します。ブランクや糊付けのタイミング、折り操作などを中心に設定やモーションの配置を準備する必要があります。自動故障診断と迅速な金型調整も構成の説明に記載されています。確認されたプロジェクト仕様では、注文に含まれるコンポーネント パッケージ、ツール、およびボックスの設計を特定する必要があります。
メカニカルデモンストレーションと制御提案は別々の役割を持っています。この映像では、パッション フルーツのカートンがどのように形成され、積み重ねられるのかが示されています。 Siemens パッケージ内のすべてのコンポーネントを識別するために使用されるわけではありません。構成表と機器の提案により、意図した設置が定義されます。この区別を明確にしておくことで、顧客は実際のシーンを使用して操作を理解しながら、指定された仕様に基づいて提案された制御を評価できるようになります。サイトに特定のインターフェイス、電気的要件、または統合要件がある場合は、最終的な取り決めについて話し合うときにそれらの要件も含めてください。
ボックスの寸法、ボードおよびユーティリティの要件
参考構成には、段ボールの厚さが 2.5 ~ 7 mm、毎分 20 ~ 50 箱の生産量がリストされています。完成したボックスの長さは 180 ~ 650 mm、幅は 180 ~ 470 mm、高さは 50 ~ 250 mm です。フラットブランク寸法には独自の A 範囲と B 範囲があります。これらの値を、組み立てられた箱だけでなく完全な型抜き図面と比較してください。外側の寸法が類似している場合でも、コーナーの余分な折り目やオーバーラップ領域が異なると、成形要件が変わる可能性があります。動作出力は、対象のボックスとボードを使用して確認されます。
電源は 380 V、50 Hz、三相 4 線と記載されています。おおよその電力は合計で 12 kW、通常動作の場合は 8 kW です。ホットメルトタンクは 8 リットルです。空気消費量は 0.6 ~ 0.7 MPa で毎分 380 リットルです。機械の寸法は 2950 × 1820 × 2500 mm、おおよその正味重量は 1600 kg です。提案が最終決定される前に、敷地の供給量と空気容量を共有し、アクセス、空の保管場所、予定されている段ボールの回収方法を示す平面図も共有します。
複数のパッション フルーツのフォーマットと関連するフルーツ ボックス
複数のパッション フルーツ パックを計画している場合は、各空箱を図面、寸法、基板の仕様とともにリストに記載します。壁の奥行き、通気カット、印刷方向、コーナーサポートの変更を比較します。機器の範囲には、合意された設計ごとにどのツールと調整が含まれるかを記載する必要があります。有用な切り替えトライアルでは、調整後の最初のカートンを検査し、形状を測定し、接合部と排出をチェックします。受け入れられたサンプルと設定を記録して、そのフォーマットを再度作成するときにオペレーターが開始点を定義できるようにします。
構造が類似している場合、他のフルーツトレイも有用な比較サンプルとなる可能性があります。オレンジ、マンゴー、またはアボカドのカートンはオープン段ボールトレイ ファミリーを共有できますが、適合性は個々のブランクとジョイントに従います。フルーツのプリントだけが変更であると仮定するのではなく、サンプルレビューに関連するデザインを含めてください。 3 ピースのボックスには異なるコンポーネントの供給と接合の配置が必要ですが、個別のカバーには独自のフィット チェックが必要です。 Xunding は、構成を提案する前に、これらの要件を適切な既存の製品カテゴリに関連付けることができます。
パッション フルーツの梱包プロジェクトの概要を準備する
平らなブランクの図面、完成した空のカートン、および生産基板のサンプルから始めます。 1分あたりに必要なボックス、サイズの数、シフトパターン、設置場所を追加します。形成された箱が梱包作業に入る場所を示し、ライナーの追加、果物の積み込み、パックの閉じなど、その後のステップを特定します。これにより、形成範囲とハンドオーバーポイントが明確になります。提案では、機械、工具、カートン周囲の搬送または積み重ねの配置、および梱包フロアでの実際の使用方法について説明できます。
機器を確認する前に、提案された作業出力でのブランク供給、成形寸法、折り目品質、接着接合部およびカートン収集などの試行観察に同意してください。充填済みのパックとパレットの要件は、広範な梱包レビューの一環として、完成した梱包を使用して評価する必要があります。実際のビデオでは、空のボックスのシーケンスを実際に見ることができます。サンプルは関連する受け入れ条件を確立します。 Xunding に概要を送信して、プロジェクト向けのフルーツ トレイ成形、専用の 3 ピース機器、またはより広範なフルーツ ボックス生産ラインの配置を確認してください。
アプリケーション構成
構成リファレンス
これらの図は、提案されているアプリケーション構成を示しています。プロジェクトの完全なブランク、生産用段ボール、工具、作業出力、およびサイト ユーティリティを Xunding で確認してください。
| 設定出力範囲 | 20–50 ボックス/分 |
|---|---|
| 段ボールの厚さ | 2.5–7 mm |
| ボックスの仕上がり長さ | 180~650 mm |
| ボックスの仕上がり幅 | 180~470 mm |
| ボックス完成高さ | 50~250 mm |
| 平ブランク寸法A | 370~1000 mm |
| 平ブランク寸法B | 500~1100 mm |
| 電源 | 380 V / 50 Hz、三相 4 線 |
| パワー | 約12 kW 合計; 8 kW 通常運転 |
| ホットメルトタンク | 8 L |
| 圧縮空気消費量 | 380 L/分 |
| 空気圧 | 0.6~0.7 MPa |
| 機械寸法(長さ×幅×高さ) | 2950 × 1820 × 2500 mm |
| 正味重量 | 約1600 kg |
機器のカテゴリーを調べる
ボックスの図面とサンプルを、その構造に一致するカテゴリに持ち込みます。
フルーツトレイ成形 3ピースフルーツボックス フルーツボックスの生産ラインパッションフルーツの梱包プロジェクトを計画する
実際のボックスから始めます
平らな白紙の図面、完成したサンプル、段ボールの厚さ、1分あたりに必要な箱、および梱包ラインのレイアウトを送信してください。アプリケーションの形成構成を確認します。
梱包要件を送信してください果物から箱まで
果物の包装用途を探る
実際のサンプルや製造映像が利用可能な場合は、カートンの構造、成形プロセス、各用途の構成をご覧ください。
チリの梱包シーズンに向けてチェリーボックスが形成される
チリ向けのチェリーカートン成形について調べてみましょう: 通気箱のサンプル、自動供給、接着と積み重ね、構成範囲、および関連するフルーツ箱のデザイン。
申請書を読む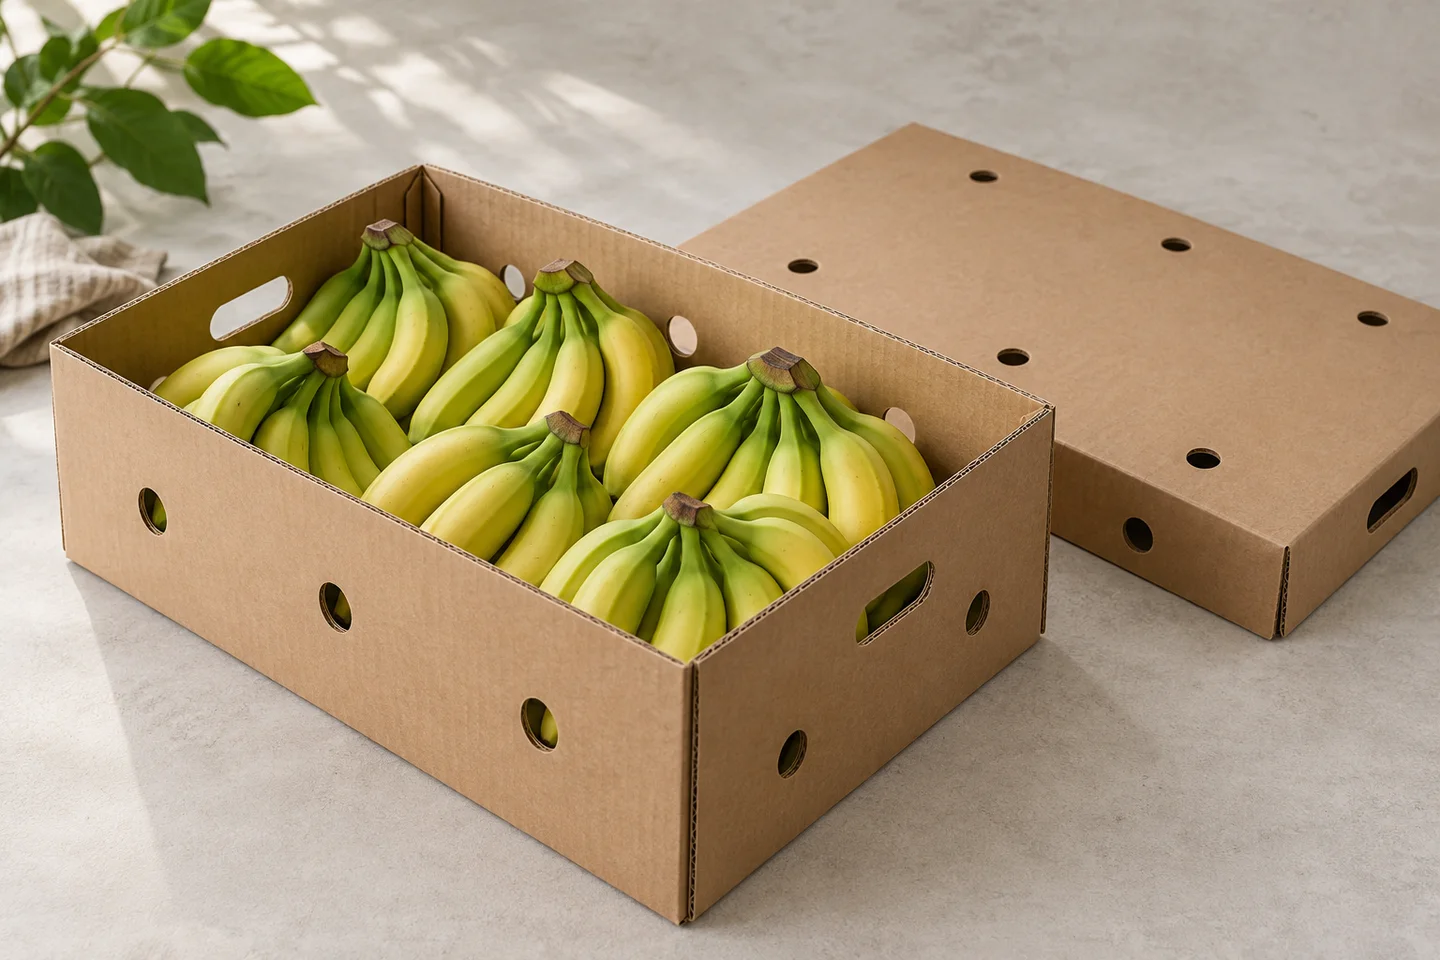
バナナ包装用の深いカートンの成形
深型段ボール箱の周囲にバナナ ボックスを成形する計画を立てます。真空供給、ホットメルト接合、サイズと基板の範囲、サンプル チェック、関連するボックスの構造などです。
申請書を読む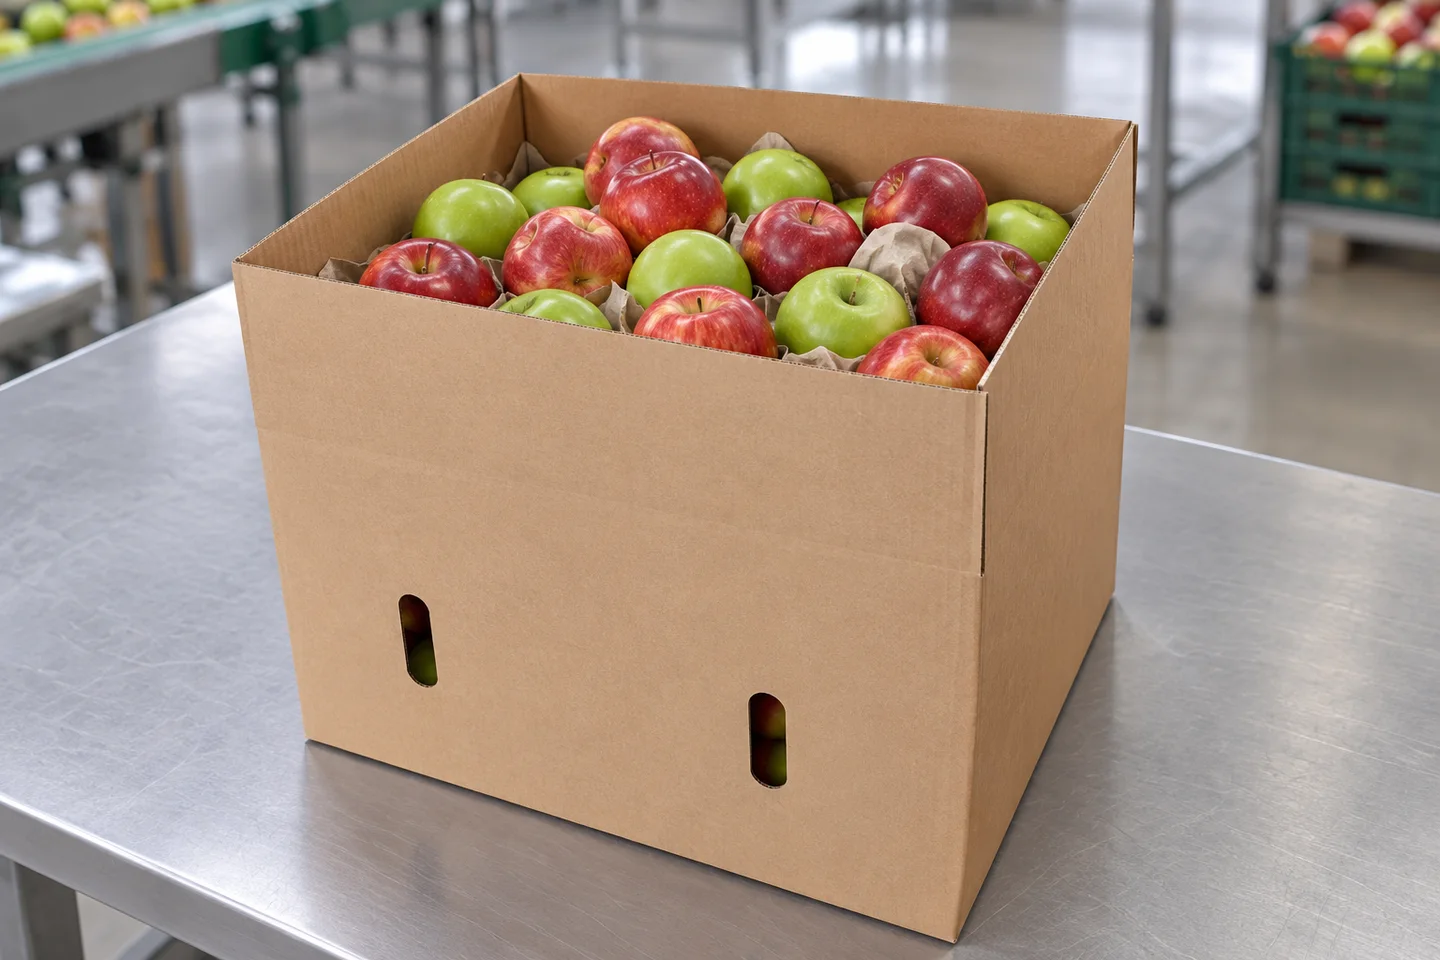
実際の箱のデザインを中心に形成される Apple カートン
実際の箱の写真とワークショップのビデオを使用して、深いリンゴのカートンの成形を探索します。細長い換気スロット、自動供給、接着剤の接合、および構成範囲。
申請書を読む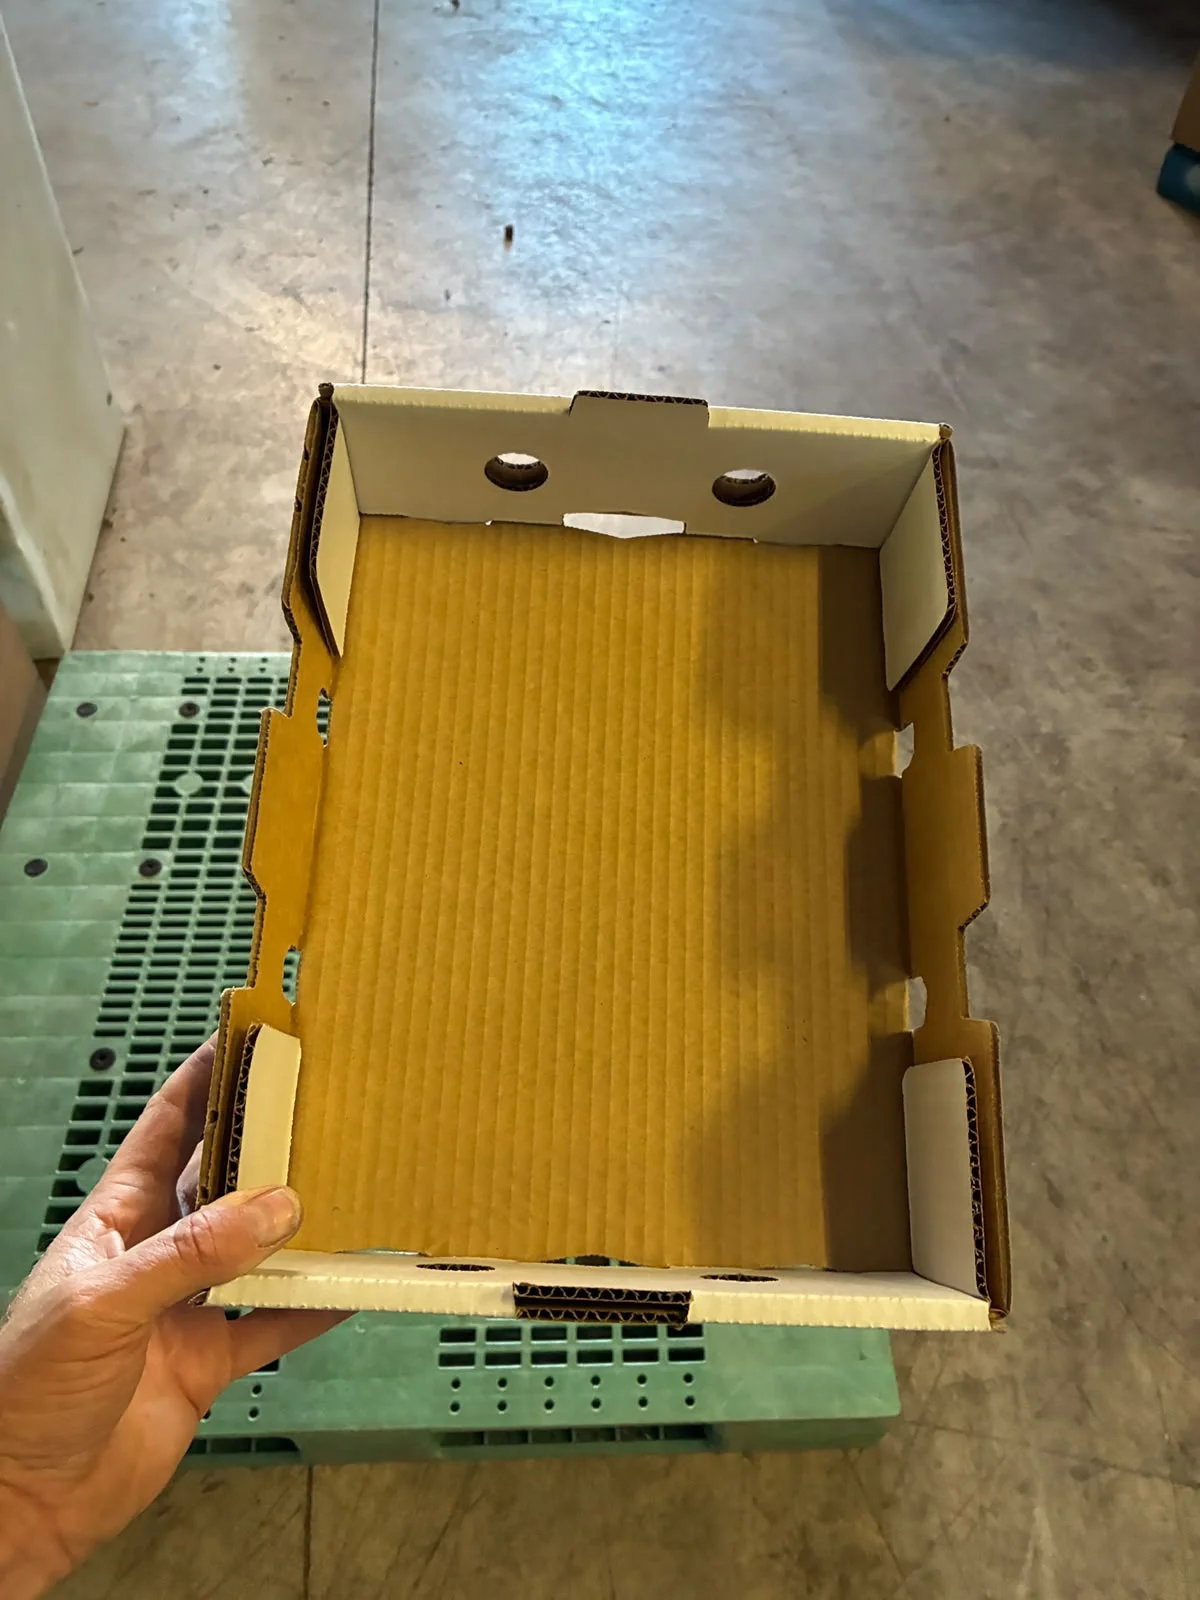
ブルーベリー波形トレイの成形
実際の箱のサンプルを使用して、段ボール ブルーベリー トレイの成形を調べます。機械の候補を比較し、白紙の図面を準備し、生産要件について話し合います。
申請書を読む果物のパッケージのイラスト、実際の箱のサンプル、提供された製造ビデオが各アプリケーション内にラベル付けされています。