

Una prueba de máquina y una inspección previa al envío se reducen a la misma pregunta: ¿las cajas terminadas son buenas, medidas según un estándar acordado de antemano? Esta guía establece qué comprobar, cómo tomar muestras y qué registrar.
Verifique las cajas terminadas con la muestra aprobada.
Cada cheque terminado necesita un punto de referencia fijo. Esa referencia es el dibujo de la caja aprobado y la muestra que usted confirmó con el proveedor antes de construir y fabricar la máquina. Si se omitió ese paso, hágalo ahora: acuerde la versión del dibujo y apruebe una muestra física antes de que se realice cualquier prueba o inspección.
Durante una prueba, mantenga la muestra aprobada en la máquina. Compare las cajas levantadas una al lado de la otra, no de memoria. "Se ve bien" no es el resultado de una verificación; es una comparación con la muestra aprobada.
Etiquete y fotografíe la muestra aprobada antes de que comience la prueba y anote la versión del dibujo a la que corresponde. Las muestras viajan, se desvanecen y se arrugan: una fotografía fechada le permite demostrar cómo era la línea de base el día en que se acordó, que es a lo que recurrirá si alguna vez surge una disputa sobre la calidad de la caja.
Qué inspeccionar: apariencia, dimensiones, función.
Divida el cheque en tres grupos para que no se pierda nada.
Apariencia. Compruebe el registro de impresión, los daños en la superficie, las marcas de pegamento fuera del área de la costura, las esquinas aplastadas y la calidad de los pliegues. Mire las cajas, tanto planas como levantadas: algunos defectos solo aparecen una vez que se forma la caja.
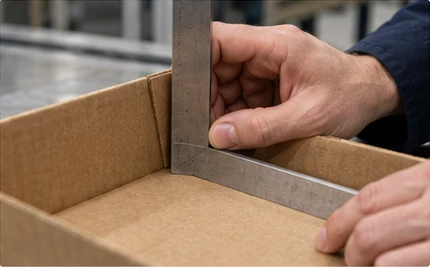
Dimensiones. Verifique las dimensiones internas y externas con el dibujo y verifique la cuadratura en las esquinas. Utilice siempre el mismo método de medición y los mismos puntos. Acuerde qué desviación es aceptable antes de la prueba, no después de ella: verifique los límites con el dibujo y confírmelos por escrito con el proveedor en lugar de improvisar tolerancias en la máquina.
Función. Doble y despliegue las solapas, compruebe que la caja montada mantenga su forma y pruebe la costura del pegamento. Abra una costura a mano en una caja de muestra: una costura que se suelta a lo largo de la línea de pegamento en lugar de rasgar el tablero indica un problema de adhesivo o de aplicación que vale la pena plantear al proveedor.
Muestreo y registros durante una prueba de máquina.
No juzgues una máquina por sus primeras cajas. El rendimiento temprano refleja el calentamiento y el ajuste, por lo que toma muestras a intervalos fijos durante toda la carrera en lugar de observar el inicio.
Para cada muestra, registre el tiempo y el recuento de cajas, y fotografíe la caja con una etiqueta enmarcada. Clasifique lo que encuentre: defectos críticos (caja inutilizable), defectos mayores (función o ajuste afectado) y defectos menores (solo apariencia). Acordar estas tres clases con el proveedor antes de la prueba mantiene la conversación objetiva después: un defecto crítico exige una corrección, mientras que algunos defectos menores pueden simplemente ser parte del funcionamiento de una máquina nueva en una placa nueva. Para la inspección de envíos, muchos compradores toman prestada la lógica de muestreo de los planes de estilo AQL, como ISO 2859: el método es de conocimiento público estándar y los niveles de aceptación que aplica son suyos para acordar con el proveedor por escrito.
Las cajas de muestreo y el resultado del conteo van de la mano. Si registra las cajas buenas y las rechazadas en cada intervalo, también tendrá los datos para la verificación de la salida de la máquina: dos comprobaciones, un esfuerzo.
Muestreo por pares con verificación de salida y cambio
Prepare la lista de verificación del ensayo de muestra antes del ensayo.
Qué hacer cuando las casillas no pasan los controles
Un control fallido es un registro, no un argumento. Fotografíe la caja, anote el tiempo y el recuento, y conserve la muestra física; las cajas fallidas son la referencia para una nueva inspección.
Luego clasifique el defecto y acuerde el paso correctivo con el proveedor: qué cambio se realizará, quién y cuándo. Después del ajuste, tome una muestra nueva antes de aceptar el análisis. "Lo ajustamos" no es un resultado; una muestra revisada nuevamente es. Si la misma clase de defecto regresa más adelante en la ejecución, sus registros anteriores muestran el patrón, lo que es mucho más útil para un ingeniero proveedor que una descripción verbal.
Un hábito mantiene este ciclo honesto: la misma persona, utilizando el mismo método, verifica cada muestra. La rotación de inspectores a mitad de la prueba cambia lo que se marca, porque cada inspector pesa la apariencia y las dimensiones de manera ligeramente diferente. La coherencia en el inspector es tan importante como la coherencia en la máquina.
Preguntas frecuentes: las cajas planas son válidas, pero las cajas ensambladas no, ¿por qué?
¿Por qué una caja de cartón puede verse bien plana y luego fallar una vez ensamblada?
Una caja de cartón puede parecer aceptablemente plana y luego mostrar problemas una vez montada: pérdida de cuadratura, costuras bajo tensión, solapas fuera del plano. La causa generalmente se encuentra en los pliegues, las herramientas o el tablero, y solo aparece después de la formación. Sucede con suficiente frecuencia como para planificarlo.
¿Qué debo hacer cuando las fallas aparecen solo después del montaje?
Verifique ambos estados, cada vez. Inspeccione el espacio en blanco plano para comprobar la calidad del pliegue y la impresión, luego levante la caja e inspeccione nuevamente. Si las fallas aparecen solo después del ensamblaje, comparta las fotografías con el proveedor y pídale que identifique si la causa es la placa, las herramientas o la configuración de la máquina, y que confirme la corrección por escrito.
Antes de la prueba, convierta esta guía en una lista de verificación de una página para cada estilo de caja, adjunte las muestras aprobadas y envíe ambas para que se acuerden los puntos de inspección antes de que la máquina funcione.