

機械の試用と出荷前検査はどちらも、最終的には同じ質問になります。完成した箱は、事前に合意した基準に照らして測定され、良好ですか?このガイドでは、何を確認するか、どのようにサンプリングするか、何を録音するかを説明します。
完成した箱を承認済みのサンプルと照合してチェックする
すべての完成品チェックには固定の基準点が必要です。その参照とは、機械を組み立てて工具を組み立てる前にサプライヤーに確認した、承認された箱の図面とサンプルです。そのステップをスキップした場合は、すぐに実行してください。試用または検査が行われる前に、図面のバージョンに同意し、物理サンプルの承認を取得します。
トライアル中は、承認されたサンプルを機械の近くに保管してください。記憶に基づいてではなく、組み立てられた箱を並べて比較してください。 「問題ありません」はチェック結果ではありません。承認されたサンプルとの比較です。
トライアルを開始する前に、承認されたサンプルにラベルを付けて写真を撮り、それに対応する図面のバージョンをメモします。サンプルは移動し、色褪せ、しわが生じます。日付の付いた写真を使用すると、ベースラインが合意された日の様子を証明できます。これは、箱の品質について論争が生じた場合に参照するものです。
検査内容:外観、寸法、機能
漏れがないように小切手を 3 つのグループに分割します。
外観。印刷見当、表面の損傷、縫い目領域の外側の接着剤の跡、潰れた角、折り目の品質を確認します。箱を平らにした状態と直立させた状態の両方を見てください。一部の欠陥は、カートンが形成された後にのみ現れます。
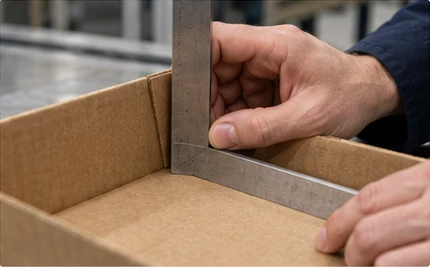
寸法。図面と照らし合わせて内外寸法を確認し、角の直角度を確認してください。毎回同じ測定方法と同じポイントを使用してください。どのような偏差が許容できるかについては、試験後ではなく、試験前に合意します。機械で許容差を即興で設定するのではなく、図面と照らし合わせて限界を確認し、サプライヤーに書面で確認してください。
機能。フラップを折りたたんだり広げたり、組み立てられた箱がその形状を保持していることを確認し、接着剤の継ぎ目をテストします。サンプルを採取した箱の継ぎ目を手で開きます。ボードを引き裂くのではなく、接着剤の線に沿って継ぎ目が剥がれる場合は、接着剤またはアプリケーションに問題があることを示しており、サプライヤーに報告する価値があります。
マシンの試用中のサンプリングと記録
最初の箱だけでマシンを判断しないでください。初期の出力にはウォームアップと調整が反映されるため、開始時を監視するのではなく、実行全体にわたって一定の間隔でサンプリングします。
各サンプルについて、時間と箱の数を記録し、ラベルを付けた箱をフレーム内で写真に撮ります。見つかったものを分類します:重大な欠陥 (箱が使用不可)、重大な欠陥 (機能またはフィット感に影響)、および軽微な欠陥 (外観のみ)。トライアル前にサプライヤーとこれら 3 つのクラスに合意することで、その後の会話が事実に保たれます。重大な欠陥は修正が必要ですが、散在する軽微な欠陥は単に新しいボードで新しいマシンを実行する際の一部である可能性があります。出荷検査の場合、多くのバイヤーは ISO 2859 などの AQL スタイルの計画のサンプリング ロジックを借用します。この方法は公的標準知識であり、適用する合格レベルはサプライヤーと書面で合意する必要があります。
サンプリングボックスと計数出力は連動します。各間隔で良品と不合格品を記録すると、機械の出力検証用のデータも得られます (2 つのチェックで 1 回の労力)。
ボックスのチェックに失敗した場合の対処方法
失敗したチェックはレコードであり、引数ではありません。箱の写真を撮り、時間と個数を記録し、物理的なサンプルを保管してください。不合格の箱は再検査の参考になります。
次に、欠陥を分類し、修正手順についてサプライヤーと合意し、どの変更を誰がいつ行うかについて合意します。調整後、実行を受け入れる前に新しいサンプルを採取してください。 「調整しました」というのは結果ではありません。再チェックされたサンプルです。実行の後半で同じ欠陥クラスが返された場合、以前の記録にそのパターンが示されており、口頭で説明するよりもサプライヤーのエンジニアにとってはるかに役立ちます。
1 つの習慣により、このループが正直に保たれます。同じ人が同じ方法を使用して、すべてのサンプルをチェックします。各チェッカーの外観と寸法の重み付けがわずかに異なるため、トライアルの途中でインスペクターをローテーションすると、フラグが立てられる内容が変わります。チェッカーの一貫性は、マシンの一貫性と同じくらい重要です。
FAQ: 平らなカートンは合格しますが、組み立てられた箱は不合格になります — なぜですか?
カートンは平らでは問題なく見えても、組み立てると失敗するのはなぜですか?
カートンは平らで問題ないように見えますが、組み立てると問題が発生することがあります。つまり、直角度が失われ、継ぎ目がストレスを受け、フラップが平面からずれています。原因は通常、折り目、工具、またはボードにあり、成形後にのみ現れます。それは計画を立てるのに十分な頻度で起こります。
組み立て後にのみ障害が発生する場合はどうすればよいですか?
両方の状態を毎回確認してください。平らなブランクの折り目品質と印刷を検査し、箱を組み立てて再度検査します。組み立て後にのみ障害が発生する場合は、サプライヤーと写真を共有し、原因が基板、工具、機械の設定のいずれであるかを特定し、書面で修正を確認するよう依頼してください。
トライアルの前に、このガイドをボックスのスタイルごとに 1 ページのチェックリストに変換し、承認されたサンプルを添付して両方を送信し、機械の稼働前に検査ポイントが合意されるようにしてください。