

Un essai de machine et une inspection avant expédition se résument tous deux à la même question : les boîtes finies sont-elles bonnes, mesurées par rapport à une norme convenue à l'avance ? Ce guide explique ce qu'il faut vérifier, comment échantillonner et ce qu'il faut enregistrer.
Vérifiez les boîtes finies par rapport à l'échantillon approuvé
Chaque vérification de case terminée nécessite un point de référence fixe. Cette référence est le dessin de la boîte approuvé et l'échantillon que vous avez confirmé auprès du fournisseur avant la construction et l'outillage de la machine. Si cette étape a été ignorée, faites-le maintenant : acceptez la version du dessin et signez un échantillon physique avant tout essai ou inspection.
Pendant un essai, conservez l’échantillon approuvé sur la machine. Comparez les boîtes érigées côte à côte, et non de mémoire. "Ça a l'air bien" n'est pas un résultat de contrôle ; une comparaison avec l'échantillon approuvé est.
Étiquetez et photographiez l’échantillon approuvé avant le début de l’essai, et notez la version du dessin à laquelle il correspond. Les échantillons voyagent, s'estompent et se plissent - une photo datée vous permet de prouver à quoi ressemblait la ligne de base le jour où elle a été convenue, et c'est à cela que vous vous référerez en cas de litige sur la qualité de la boîte.
Ce qu'il faut inspecter : apparence, dimensions, fonction
Divisez le contrôle en trois groupes pour que rien ne soit oublié.
Apparence. Vérifiez le registre d'impression, les dommages de surface, les marques de colle en dehors de la zone de couture, les coins écrasés et la qualité des plis. Regardez les boîtes à plat et érigées : certains défauts n'apparaissent qu'une fois le carton formé.
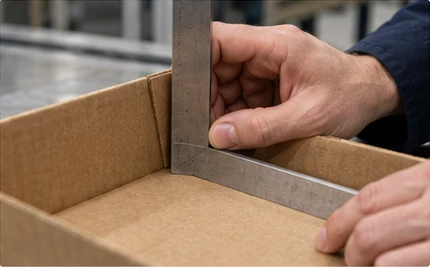
Dimensions. Vérifiez les dimensions internes et externes par rapport au dessin et vérifiez l'équerrage des coins. Utilisez la même méthode de mesure et les mêmes points à chaque fois. Convenez de l'écart acceptable avant l'essai, pas après : vérifiez les limites par rapport au dessin et confirmez-les par écrit avec le fournisseur plutôt que d'improviser des tolérances sur la machine.
Fonction. Pliez et dépliez les rabats, vérifiez que la boîte érigée conserve sa forme et testez le joint de colle. Ouvrir manuellement une couture sur une boîte échantillonnée : une couture qui se détache le long de la ligne de colle plutôt que de déchirer le carton indique un problème d'adhésif ou d'application qui mérite d'être soulevé auprès du fournisseur.
Échantillonnage et enregistrements lors d’un essai machine
Ne jugez pas une machine à ses premières cases. Les résultats précoces reflètent l'échauffement et l'ajustement, donc échantillonnez à intervalles fixes tout au long de l'analyse au lieu de regarder le début.
Pour chaque échantillon, enregistrez l'heure et le nombre de boîtes, et photographiez la boîte avec une étiquette dans le cadre. Classez ce que vous trouvez : défauts critiques (boîte inutilisable), défauts majeurs (fonction ou ajustement affecté) et défauts mineurs (apparence uniquement). Le fait de convenir de ces trois classes avec le fournisseur avant l'essai permet de maintenir la conversation factuelle par la suite : un défaut critique nécessite une correction, tandis qu'une dispersion de défauts mineurs peut simplement faire partie du fonctionnement d'une nouvelle machine sur du carton neuf. Pour l'inspection des expéditions, de nombreux acheteurs empruntent la logique d'échantillonnage des plans de type AQL tels que ISO 2859 : la méthode est une norme publique et les niveaux d'acceptation que vous appliquez vous appartiennent pour convenir par écrit avec le fournisseur.
Les boîtes d'échantillonnage et la sortie de comptage vont de pair. Si vous enregistrez les cartons bons et les cartons rejetés à chaque intervalle, vous disposez également des données nécessaires à la vérification du rendement de la machine : deux contrôles, un effort.
Échantillonnage par paires avec vérification de la sortie et du changement
Préparer la liste de contrôle de l'échantillon d'essai avant l'essai
Que faire lorsque les cases échouent aux contrôles
Une vérification échouée est un enregistrement, pas un argument. Photographiez la boîte, notez l’heure et le décompte, et conservez l’échantillon physique – les boîtes défaillantes servent de référence pour la réinspection.
Classez ensuite le défaut et convenez de la mesure corrective avec le fournisseur : quelle modification sera effectuée, par qui et quand. Après l’ajustement, prélevez un nouvel échantillon avant d’accepter l’analyse. « Nous l'avons ajusté » n'est pas un résultat ; un échantillon revérifié est. Si la même classe de défauts réapparaît plus tard dans l'exécution, vos enregistrements antérieurs montrent le modèle, bien plus utile à un ingénieur fournisseur qu'une description verbale.
Une habitude maintient cette boucle honnête : la même personne, utilisant la même méthode, vérifie chaque échantillon. La rotation des inspecteurs à mi-essai change ce qui est signalé, car chaque vérificateur pèse l'apparence et les dimensions légèrement différemment. La cohérence du vérificateur compte autant que la cohérence de la machine.
FAQ : les cartons plats réussissent mais les boîtes assemblées échouent – pourquoi ?
Pourquoi un carton peut-il paraître plat et tomber en panne une fois assemblé ?
Un carton peut paraître plat et acceptable, puis présenter des problèmes une fois érigé : perte d'équerrage, coutures soumises à des contraintes, rabats hors du plan. La cause réside généralement dans les plis, l’outillage ou le carton et n’apparaît qu’après le formage. Cela arrive assez souvent pour être planifié.
Que dois-je faire lorsque des pannes n'apparaissent qu'après le montage ?
Vérifiez les deux états, à chaque fois. Inspectez le flan plat pour vérifier la qualité du rainage et de l'impression, puis dressez la boîte et inspectez à nouveau. Si des pannes apparaissent seulement après l'assemblage, partagez les photographies avec le fournisseur et demandez-lui d'identifier si la cause est du carton, de l'outillage ou des réglages de la machine — et de confirmer la correction par écrit.
Avant votre essai, transformez ce guide en une liste de contrôle d'une page pour chaque style de boîte, joignez vos échantillons approuvés et envoyez les deux afin que les points d'inspection soient convenus avant le fonctionnement de la machine.