

完成した箱を購入する場合、コンバーターは基板と接着剤について心配します。マシンを購入して独自のボードを供給する場合、その責任はあなたに移ります。このガイドでは、注文前に機械のサプライヤーと合意する必要があるボードと接着点、およびそれらを記録する方法について説明します。
基板と接着剤の仕様が機械注文に含まれる理由
製函機は「箱」を動かすわけではありません。特定のボードを使用し、特定の折り目に沿って折り、特定の接着剤で貼り合わせます。これら 3 つのうちのいずれかを変更すると、同じマシンの動作が異なります。場合によってはわずかに、場合によってはラインが停止するほどです。
これはボックス購入の逆です。コンバーターがボックスを販売する場合、重大なリスクは契約の側にあります。成形機を購入し、独自のボードと接着剤を供給する場合、サプライヤーは成形機に対してのみ責任を負い、材料に対しては責任を負いません。注文前に書面でその境界線を引いてください。
実際的な方法は、ボードと接着剤の仕様を機械の注文自体の一部にすることです。これは、機械が動作すると予想される材料についての短い書面による説明で、見積書または注文確認書に添付されます。発注時に未解決のまま残された重大な疑問は、誰もマシンや基板のせいにできない問題を形成するため、裁判で再び表面化する傾向があります。まず材料に同意し、それから機械をそれと照らし合わせてチェックします。
マシンの動作に影響を与えるボードのプロパティ
板紙エンジニアになる必要はありません。どのプロパティがマシンにとって重要かを知り、マシンの仕様に照らして書面でそれぞれのプロパティを確認する必要があります。以下の点をサプライヤーに確認してください。
どの品目でも、アクションは同じです。プロパティを記録し、サプライヤーにマシンがそれを実行するかどうかを確認し、その回答を注文ファイルに保存します。仕様書から特性を確認できない場合は、次善の証拠として、実際のボードでマシンを試用するよう依頼してください。
| プロパティ | 確認すべきこと |
|---|---|
| ボードのグレードと厚さ | すべての成形機には、供給、折り目付け、折り曲げを行うために構築されたさまざまなボードがあります。ボードを問題のモデルの仕様書と照らし合わせて確認してください。 |
| 坪量と剛性 | 重くて硬いボードは、フィードと折り方が異なります。複数のボードを実行している場合は、すべてのボードをリストし、動作範囲外に該当するボードがあるかどうかを確認してください。 |
| コーティングと表面 | PE コーティングされた光沢のあるボードやプリントされたボードは、シートの分離の信頼性と接着力の向上に影響を与えます。見積もりの段階でそう言ってください。 |
| 水分含有量 | ボードが乾燥しすぎたり、湿りすぎたりすると、しわがつき、接着の仕方が異なります。基板は試作から本番まで一貫して保管します。 |
| 木目または溝の方向 | 方向は折り目に沿った剛性に影響します。承認済みの図面にはすでにマークされているはずです。 |
ホットメルトとコールドグルー: どちらがあなたのラインに合いますか
接着剤の選択では、不特定の仮定が最も頻繁にすり抜けます。 2 つの家族は適した仕事が異なるため、裁判ではなく、注文の前にどちらのラインを実行するかを決めてください。
サプライヤーに、機械がどの接着剤用に構成されているか、後で切り替えることが可能かどうか、および部品と設定のコストを尋ねてください。以下の表は、2 つのファミリーの違いを示しています。
| ポイント | ホットメルト | コールドグルー(水性) |
|---|---|---|
| 設定方法 | 冷めると固まります。 | 圧力をかけるとボードに吸収されて固まります。 |
| 最適な用途 | すぐに絆を深めたい、ペースの速いライン。 | よりクリーンな作業環境とシンプルな設備を好む購入者。 |
| 機器への影響 | 一貫した温度管理が可能な加熱タンク。 | よりシンプルな装置で、圧力下で接着が発達します。 |
オープンタイム、接着ラインと接着剤の供給
オープンタイムとマシン速度は一致している必要があります。オープンタイムとは、接着剤が塗布後に使用可能な状態を維持する時間です。フラップを押す前に接着剤が固まると、縫い目が失敗します。マシンのペースに対して設定が遅すぎると、ボックスがプレスを弱くしたままになります。どのような速度でも接着剤が機能するとは考えないでください。使用する予定のボックス タイプが遅いか速いかなど、ペアリングを確認するようサプライヤーに依頼してください。
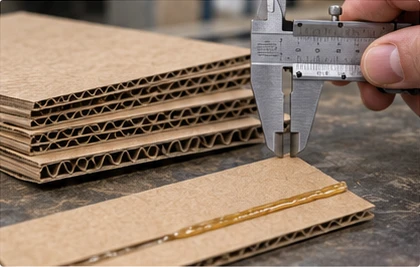
接着ラインの位置、幅、接着禁止ゾーン。接着剤がどこに使われるかは詳細ではなく、箱のデザインの一部です。承認された図面に接着剤の線がマークされていることを確認し、その位置と幅を一致させ、接着剤を使用しない必要がある領域 (食品と接触する部分、印刷されたパネル、折り目の近く) に印を付けます。接着剤の線が数ミリメートルずれると、フラップが接着剤で閉じられたり、角が開いたままになったりする可能性があります。
接着剤を供給する人。独自の接着剤を供給する場合は、見積もりの段階でその旨を伝え、供給業者にその仕様を伝えてください。そうすれば、接着剤システムと照らし合わせてチェックできます。サプライヤーが接着剤を推奨または供給している場合は、製造時に同じものを使用できるように、試用時にどの製品が使用されたかを記録してください。
仕様の記録方法
上記を 1 ページの資料仕様書にして、双方が承認する文書にします。実行するマテリアルごとに、次のことを記録します。
次に、1 つのルールを保持します。それは、機械の試用で使用される材料は、生産で使用される材料でなければならないということです。サプライヤーのサンプルボードでの試用により、マシンがあなたのボードではなく、サプライヤーのボードを実行することが証明されます。実際の量産基板と試用用接着剤を持参または発送し、両方のサンプルを注文ファイルと一緒に保管してください。
| アイテム | 詳細 |
|---|---|
| 理事会 | グレード、坪量、厚さ、コーティング、方向はサプライヤーによって確認されたとおりです。 |
| 接着剤 | タイプ、製品、サプライヤー。 |
| 接着線 | 図面バージョンを参照した位置と接着禁止ゾーン。 |
| 審理陳述書 | 機械が引用され、これらの資料に対して試用されるという声明。 |
FAQ: マシンは既存のボードを実行できますか?
板厚だけ確認して終わりでしょうか?
いいえ、厚さはいくつかのプロパティのうちの 1 つです。コーティング、水分、剛性、および方向はそれぞれ、名目上「正しい」厚さを機械の動作範囲外に押し出す可能性があります。唯一信頼できる確認方法は、サプライヤーにボードの完全な仕様 (さらに良いのは、ボードの物理サンプルと完成した箱) を渡し、書面による確認を求めることです。
複数の異なるボードを実行した場合はどうなりますか?
見積段階でそれらをすべてリストアップしてください。あるボードで見積もられたマシンには、別のボードでは異なる設定や部品が必要になる場合があり、それを注文前に知っておくほうが、納品後に見つけるよりもはるかに安価です。
次のステップ: 実行する予定のボードの物理サンプルと、それから作られた折り畳まれた箱 1 つを収集し、図面のリビジョン番号とともに送信します。検討中のマシンがそのボードと接着剤の組み合わせで動作することを書面で確認してもらいます。